 TIGERFASTENERS
Un 10.9 en la cabeza es una afirmación, no un certificado
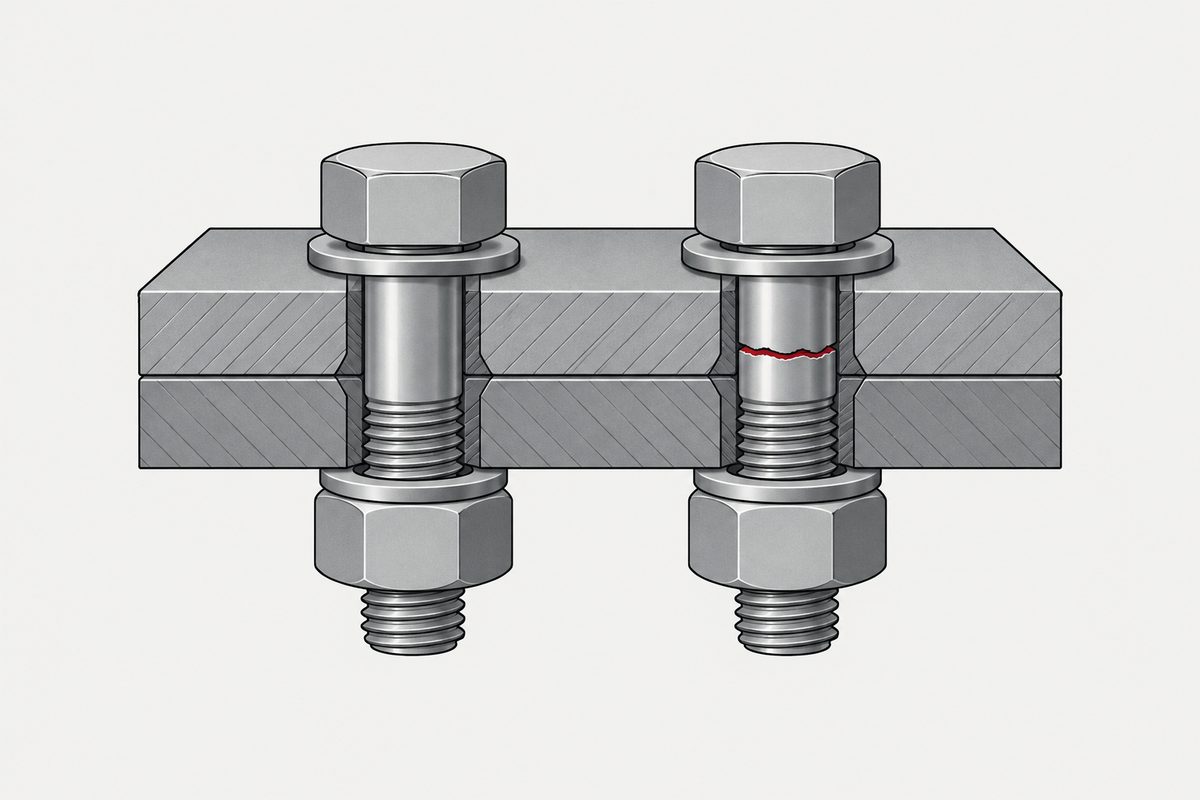
El número estampado en la cabeza de un perno parece una prueba. Es una declaración de quien fabricó la pieza o le puso su marca, y saber exactamente cuánto afirma — y qué poco verifica — cambia lo que conviene pedir.
Lo que la norma exige realmente
ISO 898-1 no trata el marcado como un adorno. El apartado 10.1 permite usar el sistema de marcado de clases solo cuando se cumplen todos los requisitos aplicables de la norma, y el apartado 10.2 exige la marca de identificación del fabricante junto a la clase — y un distribuidor que vende con su propia marca se considera el fabricante.
El marcado es, por tanto, una declaración de conformidad que lleva un nombre responsable. Lo que no es, es una verificación independiente: nada en esos apartados exige que un tercero presencie o certifique nada. Un falsificador puede estampar físicamente los mismos caracteres, y ese acto es un marcado falso, no algo que la norma permita.
Conviene decir algo con cuidado, porque se cita mal a menudo: ISO no contiene ninguna frase que diga que el marcado no es una prueba de conformidad. Dice que el marcado solo puede usarse cuando se cumplen los requisitos. La lectura correcta es que un marcado es una afirmación y una identificación, no que ISO se desentienda de él.
La mayoría de las formas de cabeza no tienen por qué marcarse
El marcado es obligatorio para un conjunto de productos más reducido de lo que se suele suponer:
| Producto | Marcado obligatorio |
|---|---|
| Pernos y tornillos de cabeza hexagonal y hexalobular | todas las clases, d ≥ 5 mm |
| Tornillos de cabeza cilíndrica con hexágono interior y con hexalóbulo interior | todas las clases, d ≥ 5 mm |
| Pernos de cabeza redonda y cuello cuadrado | todas las clases, d ≥ 5 mm |
| Espárragos | solo 5.6, 8.8, 9.8, 10.9, 12.9 y d ≥ 5 mm |
| Cabezas avellanadas, avellanadas abombadas y alomadas | normalmente sin marcar, salvo que lo exija el comprador |
Esa última fila importa más de lo que parece. Un tornillo avellanado sin marcar no es indicio de que algo esté mal — véase qué significan realmente los marcados de cabeza. Pero sí significa que la cabeza no lleva ninguna afirmación, así que la afirmación tiene que estar en otro sitio.
Lo está: el apartado 10.5 exige que el embalaje de cada tamaño y tipo lleve la identificación del fabricante o del distribuidor, la clase de resistencia y el número de lote de fabricación. Para las cabezas sin marcar, la caja es el registro, y por eso repartir un lote en un contenedor sin etiqueta destruye la única trazabilidad que se tenía.
La escala que esto alcanzó una vez
A finales de la década de 1980, una investigación del Congreso de Estados Unidos sobre elementos de fijación falsificados dio lugar a la Fastener Quality Act, firmada en noviembre de 1990. Las cifras de ese periodo merecen conocerse: el informe de 1988 describía más de 30 millones de elementos de fijación falsificados encontrados en el inventario del Defense Industrial Supply Center, y otros 2,6 millones en depósitos del Ejército.
Dos advertencias sobre esas cifras. Son cantidades encontradas en inventario, no tasas de incautación ni de fallo. Y aunque el informe decía que los elementos de fijación falsificados podrían haber causado muertes y lesiones, no existe un total nacional fiable atribuible a ellos — no todo fallo de un elemento de fijación es un caso de falsificación.
La ley se modificó a fondo en 1999. Suele decirse que entonces se debilitó, y eso es la mitad de la historia: la modificación redujo considerablemente el alcance de productos y eliminó los ensayos generalizados por lote y la transmisión de certificados a lo largo de la cadena, pero también añadió prohibiciones explícitas de falsificar a sabiendas los registros de conformidad y las marcas del fabricante. Sigue en vigor, y cubre mucho menos de lo que se supone — su alcance se define por las características del producto, con exclusiones que incluyen los elementos de fijación ya montados en conjuntos, los pequeños kits de reparación y los elementos de fijación aeronáuticos aprobados por la FAA.
Lo que los ensayos pueden resolver y lo que no
El instinto es recurrir a un durómetro, y es una criba razonable, pero no un veredicto. ISO 898-1 hace del ensayo de tracción el ensayo arbitral cuando puede realizarse; la dureza solo es arbitral para los pernos y tornillos que no pueden ensayarse a tracción.
La razón es concreta. Un acero al boro de bajo carbono puede tratarse térmicamente hasta la misma dureza a temperatura ambiente que un acero de medio carbono de otra calidad, de modo que una lectura de dureza idéntica no identifica el material ni dice cómo se comporta en caliente. La dureza clasifica; no identifica.
- Tracción, tracción con cuña y carga de prueba — verifican directamente la resistencia y parte de la ductilidad; el núcleo cuando el ensayo es posible
- Dureza — criba rápida del tratamiento térmico y de la banda de resistencia, en general no decisiva
- Análisis químico — confirma la aleación y los límites de los elementos, pero no las propiedades mecánicas tras el tratamiento térmico
- Metalografía — confirma la microestructura, la descarburación, la carburación y las anomalías del tratamiento térmico
- PMI, XRF, partículas magnéticas, líquidos penetrantes, ultrasonidos — cribas útiles, pero ninguna por sí sola demuestra una clase de resistencia completa
Y la exageración contraria también es falsa: la inspección visual no es inútil. Detecta marcas de fabricante ausentes, caracteres duplicados o estampados a mano, lotes mezclados y anomalías dimensionales o superficiales. Lo único que no puede es confirmar la clase. Trátela como la criba más barata, no como un veredicto.
La cadena documental, y dónde no ayuda
El consejo habitual es exigir certificados, y apunta en la dirección correcta — pero una versión común de ese consejo es errónea. La distinción entre EN 10204 3.1 y 3.2 no es aquí la línea divisoria. El 3.1 lo valida el representante autorizado de inspección del fabricante, independiente de la fabricación; el 3.2 añade la refrendación del representante del comprador o de un inspector designado por la normativa.
Esa diferencia se refiere a quién valida el documento. No determina por sí misma si el muestreo fue representativo, si los ensayos realizados eran los adecuados, si el lote estaba mezclado ni si el documento es auténtico. Pedir un 3.2 no es una garantía incondicional.
Los documentos también se falsifican, y los antecedentes judiciales no son hipotéticos: un caso de Estados Unidos de 2016 se refería a un fabricante que certificó que se habían realizado inspecciones obligatorias por partículas magnéticas y líquidos penetrantes que no se habían hecho, y se resolvió con un acuerdo de 2,7 millones de dólares; un caso de 2023 trató sobre ensayos contratados de tuercas y pernos que no se llevaron a cabo.
Así que la secuencia que de verdad funciona es: dejar que la especificación del producto o de compra decida qué se ensaya y cómo se define un lote, elegir después 3.1, 3.2 o ensayos de laboratorio independiente según el riesgo, y conservar la trazabilidad de lote que el embalaje debía llevar. Qué comprobar en el propio certificado se explica en cómo leer un certificado de fábrica.
Un documento de mantenimiento va más allá y dice qué significa la ausencia de marca: los pernos sin marcado son de baja resistencia, redactado como una identificación y no como una incógnita.
La misma distinción aparece lejos del acero. En una brida de plástico, el valor de resistencia se define como una característica de referencia declarada por el fabricante, con una clase de conformidad que indica cuánto de ella supera los ensayos.
Este artículo trata el paso 6: documentación. El orden completo es sustrato, rosca, cabeza, accionamiento, acabado y documentación. El artículo inglés Specifying a screw explica por qué alterarlo genera retrabajo.
Preguntas frecuentes
¿Puede cualquiera estampar legalmente 10.9 en la cabeza de un perno?
No. ISO 898-1 permite usar el sistema de marcado de clases solo cuando se cumplen todos los requisitos aplicables de la norma, y exige la marca de identificación del fabricante junto a la clase; un distribuidor que vende con su propia marca se considera el fabricante. Un falsificador puede aplicar físicamente los caracteres, pero eso es un marcado falso, no algo que la norma permita. Lo que el marcado no es, es una verificación independiente — nada exige que un tercero la presencie o la certifique.
Mis tornillos avellanados no tienen marcado de clase. ¿Es un problema?
No por sí mismo. Los tornillos de cabeza avellanada, avellanada abombada y alomada normalmente no tienen por qué marcarse, salvo que el comprador lo especifique; el marcado obligatorio se aplica sobre todo a pernos y tornillos de cabeza hexagonal y hexalobular, tornillos de cabeza cilíndrica con hueco y pernos de cabeza redonda y cuello cuadrado a partir de 5 mm, y a los espárragos solo en determinadas clases. Lo que sí se aplica a todos los tamaños y tipos es el marcado del embalaje: identificación del fabricante o del distribuidor, clase de resistencia y número de lote de fabricación.
¿Basta un ensayo de dureza para comprobar un perno sospechoso?
Normalmente no. ISO 898-1 hace del ensayo de tracción el ensayo arbitral siempre que pueda realizarse y deja la dureza como arbitral solo para los pernos y tornillos que no pueden ensayarse a tracción. La razón concreta es que un acero al boro de bajo carbono puede tratarse hasta la misma dureza a temperatura ambiente que un acero de medio carbono de otra calidad, de modo que una lectura idéntica no identifica el material ni predice su comportamiento en caliente. La dureza es una buena criba y un mal veredicto.
¿Pedir un certificado EN 10204 3.2 resuelve esto?
Ayuda, pero no es la línea divisoria que se suele pensar. La diferencia entre 3.1 y 3.2 es quién valida el documento — el representante de inspección del fabricante, independiente de la producción, o además el representante del comprador o un inspector designado por la normativa. No determina si el muestreo fue representativo, si se hicieron los ensayos adecuados, si el lote estaba mezclado ni si el documento es auténtico. Se han falsificado certificados en casos llevados a juicio, así que deje primero que la especificación defina los ensayos y el lote, y elija después el tipo de certificado según el riesgo.
Referencias
- ISO 898-1 — Mechanical properties of fasteners: apartados de marcado 10.1–10.5, apartados de ensayo 8 y 9 (regla arbitral en 9.13.5)
- GAO-01-719 — Antecedentes de la Fastener Quality Act, incluidas las cifras del informe del Congreso de 1988
- 15 U.S.C. §5402 — Definiciones y exclusiones del alcance de la Fastener Quality Act
- NASA RP-1228 — Fastener Design Manual, incluida la equivalencia de dureza entre calidades distintas
Las cifras de 30 millones y 2,6 millones son cantidades encontradas en inventario según el informe de 1988, no tasas de incautación ni de fallo, y no existe un total nacional fiable de víctimas atribuible a elementos de fijación falsificados. No se encontró ningún caso verificable de certificado de fábrica EN 10204 falsificado para elementos de fijación; los casos judiciales citados se refieren a certificaciones de inspección y ensayo.
Consulta
Si está homologando un proveedor nuevo, díganos qué tiene que soportar realmente la pieza y no solo la clase que quiere ver estampada en ella. La clase es lo que alguien afirma; el plan de ensayos y la definición del lote son lo que usted puede comprobar.
Solicitar cotización
Indique la pieza y la cantidad. Responderemos sobre viabilidad, plazo y precio.
O escríbanos directamente sales@tigerfasteners.com