 TIGERFASTENERS
Klemmbereich und Bohrleistung sind zwei verschiedene Zahlen
Eine Bohrschraube trägt meist zwei Dickenangaben, und sie sind keine zwei Schreibweisen derselben Sache. Wer die eine liest, wo die andere gebraucht wurde, spezifiziert leicht eine Schraube, die die Gegenseite der Verbindung nicht erreicht.
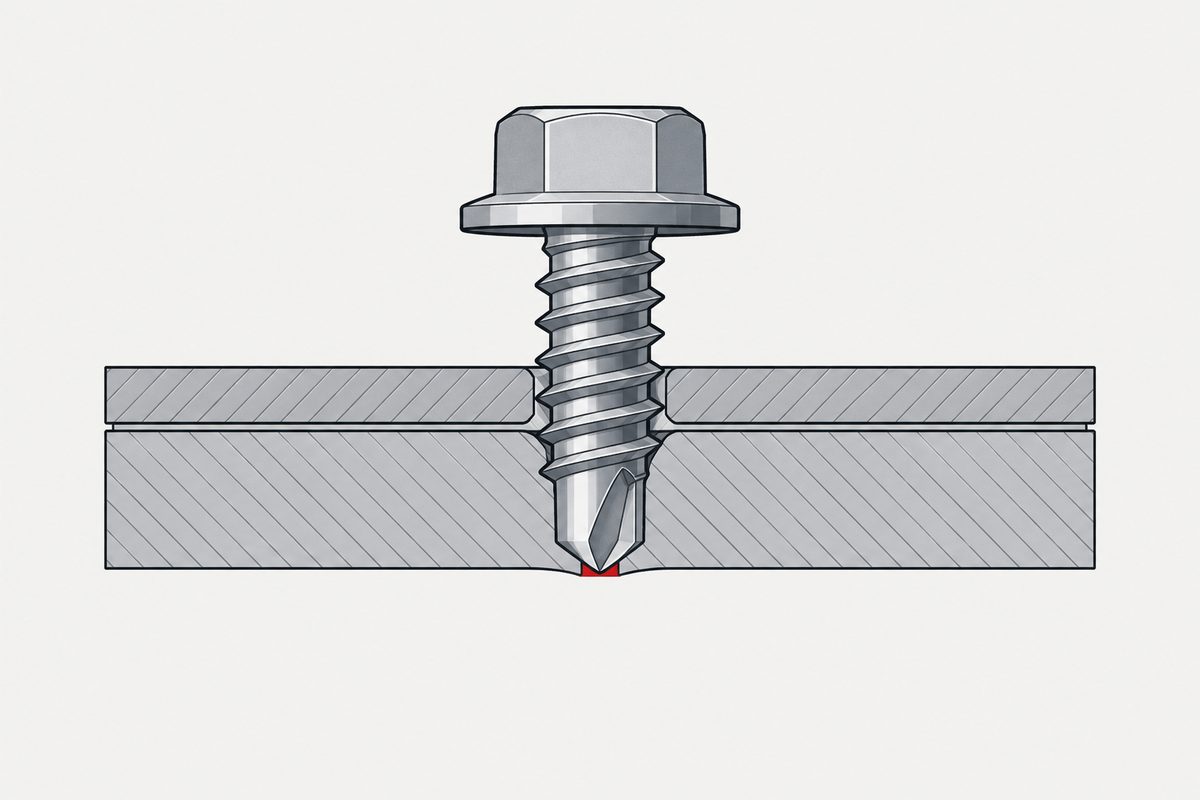
Die beiden Zahlen und welche Frage jede beantwortet
Bohrleistung ist die Gesamtdicke, die die Spitze durchbohren kann. Klemmbereich — auch Klemmdickenbereich genannt — ist die Dicke des Pakets, das die Schraube klemmen kann; er ergibt sich aus Gesamtlänge, Maß unter dem Kopf, gewindefreiem Abschnitt und dem nötigen Gewindeüberstand.
Beide Werte können am selben Produkt weit auseinanderliegen. Eine Schraube kann mit 28 mm Klemmbereich und 3 mm Bohrleistung angegeben sein. Sie reicht durch die Verbindung, kann das Loch durch die Verbindung aber nicht herstellen. Ist die hintere Lage aus Stahl, taugt diese Schraube nur dort, wo das Loch schon vorhanden ist.
Ein Detail der Definition ist wichtig: Die Bohrleistung zählt die Spalte zwischen den Lagen mit, nicht nur das Metall. ASTM C1513 definiert sie als Gesamtdicke des Werkstoffs, für deren Durchbohren die Schraube ausgelegt ist, einschließlich der Zwischenräume zwischen den Lagen. Zwei Bleche von je 2 mm sind keine Bohraufgabe von 4 mm, wenn sie 3 mm voneinander entfernt liegen.
Beide Zahlen sind Metalldicken. Das ist erwähnenswert, weil Blech sehr oft nach einer Gauge-Nummer bestellt wird. Diese Nummer ist in dem Dokument, das sie definiert, keine Dicke, und für die Umrechnung braucht man eine Dichte, die jemand angenommen hat. Eine Anfrage, die nur eine Gauge-Nummer nennt, hat also noch keine der beiden Spalten oben beantwortet.
Die Nummer der Bohrspitze ist keine einheitliche Skala
Bohrspitzen-Nummern sehen wie eine genormte Skala aus, sind aber keine. Eine Händlertabelle nennt für Baustahl etwa 0,89–2,79 mm für eine #2, 2,79–5,59 mm für eine #3, 3,68–7,92 mm für eine #4 und 6,35–12,70 mm für eine #5. Das eigene System eines großen Herstellers reicht über seine Spitzenbezeichnungen von 1–3 mm, 1–4 mm, 2,1–6 mm bis 4,6–15 mm.
„Eine Bohrspitze Nr. 3“ ist deshalb keine Spezifikation. Sie ist eine Bezeichnung innerhalb des Sortiments eines Herstellers, und die damit gemeinte Bohrleistung ändert sich mit dem Schraubendurchmesser und dem gebohrten Werkstoff. Nennen Sie die angegebene Bohrleistung des tatsächlichen Produkts, nicht nur die Spitzennummer.
Woher die Angabe stammt
Die Angabe ist keine Werbeschätzung. Hinter ihr steht eine Prüfung, und wer deren Bedingungen kennt, weiß, wie weit die Zahl trägt.
Zuerst ein häufiger Zitierfehler: ISO 15480 ist die Produktnorm für Bohrschrauben mit Sechskantkopf und Bund in ST2.9 bis ST6.3. Sie verweist normativ auf die Funktionsanforderungen, statt die Bohrprüfung selbst zu enthalten. Die Prüfung steht in ISO 10666. Deren Bohr- und Einschraubverfahren legt eine Prüfplatte aus Baustahl fest, eine Axialkraft von 150–350 N, Drehzahlen von 1.800–2.500 U/min für die kleineren Größen und 1.000–1.800 U/min für ST5.5–ST6.3 sowie maximale Bohrzeiten von 3 bis 13 Sekunden je nach Größe. Das amerikanische Gegenstück, SAE J78, setzt maximale Zeiten für Bohren und Gewindeformen von etwa 2 bis 5 Sekunden.
Die Angabe ist also ein bestandener Versuch an einer festgelegten Platte unter festgelegter Kraft und Drehzahl. Sie ist kein Versprechen für Ihren Werkstoff, Ihre Spalte oder Ihr Werkzeug. Das ist der ehrliche Grund, warum sich die Bohrleistungen zweier Marken unterscheiden, die beide normkonform sind.
Zwei Werkstattregeln, die nicht stimmen
„Zu schnell verbrennt die Spitze, zu langsam bohrt sie nicht.“ Die zweite Hälfte ist physikalisch falsch. Niedrige Drehzahl verhindert das Schneiden nicht. Tatsächlich versagt das Werkzeug, weil ihm das Drehmoment ausgeht, weil die Andruckkraft zu gering ist und die Spitze reibt und verweilt, statt zu schneiden, oder weil sich die Späne schlecht bilden. Zu hohe Andruckkraft bricht oder verbrennt Spitzen ebenfalls. Die Drehzahl hat nur zusammen mit Spitzendurchmesser, Werkstoffhärte, Andruckkraft und Spanabfuhr eine Aussage.
„Edelstahl versagt, weil er kaltverfestigt.“ Richtig, aber unvollständig, und die fehlende Hälfte betrifft die Schraube, nicht das Blech. Austenitischer Edelstahl hat zudem eine geringe Wärmeleitfähigkeit, sodass sich die Wärme an der Schneide sammelt, und Verweilen verfestigt die Oberfläche örtlich, sodass der nächste Durchgang noch härter wird. Hinzu kommt: Gewöhnlicher Edelstahl A2 und A4 ist nicht so hart wie eine einsatzgehärtete Spitze aus Kohlenstoffstahl. Manche Bohrschrauben ganz aus Edelstahl sind nur für Aluminium und andere weiche Metalle zugelassen. Zum Bohren von Stahl braucht man meist einen gehärteten martensitischen Edelstahl oder eine Bimetallschraube — Schaft aus Edelstahl, Spitze aus gehärtetem Kohlenstoffstahl.
Wenn das Paket dicker ist als die Bohrleistung
Der erste Impuls ist, vorzubohren und dieselbe Schraube zu verwenden. Das ist nicht die Antwort der Norm, und es ist auch nicht ganz derselbe Vorgang.
- Eine Schraube verwenden, deren angegebene Bohrleistung das ganze Paket abdeckt, Spalte eingeschlossen.
- In die obere Lage oder die oberen Lagen eine Durchgangsbohrung setzen, damit die Spitze nur die maßgebende Lage bohren muss. So beschreibt es SAE J78 für dicke mehrlagige Pakete, und es ist etwas anderes, als den tragenden Grundwerkstoff vorzubohren.
- Muss der Grundwerkstoff selbst vorgebohrt werden, zu einem Blechschraubensystem mit festgelegtem Vorbohrdurchmesser wechseln, statt eine Bohrschraube weiterzuverwenden.
Vorbohren macht eine Bohrschraube nicht physisch unbrauchbar, und die Spitze schadet nicht automatisch. Ob danach ein tragfähiges Gewinde entsteht, hängt aber von Vorbohrdurchmesser, Dicke und Gewindeform ab — zu groß, und es fehlt Gewindeeingriff; zu klein, und die Spitze schneidet weiter und kann sich festfressen. Die angegebene Bohrleistung und eine etwaige bauaufsichtliche Zulassung wurden ohne dieses Loch ermittelt, also gilt keine von beiden automatisch weiter. Die Lochgröße für den gewollten Fall steht in Vorbohrdurchmesser bestimmen, der Mechanismus, auf dem diese Seite aufbaut, in Die Schraubenart wählen.
Dieser Beitrag behandelt Schritt 1: Grundwerkstoff. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Meine Schraube hat 28 mm Klemmbereich. Bohrt sie 28 mm Stahl?
Fast sicher nicht, denn die beiden Zahlen beantworten verschiedene Fragen. Der Klemmbereich ist die Paketdicke, die die Schraube klemmen kann, bestimmt durch Gesamtlänge, Maß unter dem Kopf, gewindefreien Abschnitt und nötigen Gewindeüberstand. Die Bohrleistung ist die Gesamtdicke, die die Spitze tatsächlich bohren kann, und es gibt Produkte mit 28 mm Klemmbereich und 3 mm Bohrleistung. Prüfen Sie den Bohrwert gesondert, wenn die hintere Lage noch kein Loch hat.
Zählen zwei Bleche von 2 mm als 4 mm Bohrdicke?
Nur wenn sie aufeinanderliegen. Die Bohrleistung ist als Gesamtdicke des Werkstoffs definiert, für deren Durchbohren die Schraube ausgelegt ist, einschließlich der Spalte zwischen den Lagen. Zwei Bleche von 2 mm im Abstand von 3 mm sind also eine Bohraufgabe von 7 mm, nicht von 4 mm. So überschreitet man häufig die Angabe, ohne die Metalldicke zu überschreiten, und deshalb setzt man bei dicken Paketen üblicherweise eine Durchgangsbohrung in die obere Lage.
Ist eine Bohrspitze Nr. 3 bei allen Marken gleich?
Nein. Die Spitzennummer ist eine Bezeichnung innerhalb des Sortiments eines Herstellers, keine gemeinsame Skala. Eine Händlertabelle nennt für eine #3 in Baustahl etwa 2,79 bis 5,59 mm, während das eigene System eines großen Herstellers für seine Nummer 3 etwa 2,1 bis 6 mm umfasst, mit anderen Grenzen zu beiden Seiten. Die Bohrleistung verschiebt sich außerdem mit Schraubendurchmesser und gebohrtem Werkstoff; spezifizieren Sie daher die angegebene Bohrleistung des tatsächlichen Produkts statt der Spitzennummer.
Weshalb versagen Edelstahl-Bohrschrauben beim Bohren von Stahl häufig?
Aus zwei getrennten Gründen, und der zweite betrifft die Schraube. Austenitisches Edelstahlblech verfestigt sich kalt und leitet Wärme schlecht; eine Spitze, die reibt statt schneidet, härtet die Oberfläche und überhitzt ihre eigene Schneide. Gewöhnlicher Edelstahl A2 und A4 ist aber auch weicher als eine einsatzgehärtete Spitze aus Kohlenstoffstahl, und manche Bohrschrauben ganz aus Edelstahl sind nur für Aluminium und andere weiche Metalle zugelassen. Zum Bohren von Stahl braucht man in der Regel einen gehärteten martensitischen Edelstahl oder eine Bimetallschraube mit Edelstahlschaft und gehärteter Spitze aus Kohlenstoffstahl.
Quellen
- ISO 15480:2019 — Hexagon washer head drilling screws with tapping screw thread (Produktnorm; verweist für die Funktion der Spitze auf ISO 10666)
- ISO 10666:1999 — Drilling screws with tapping screw thread: mechanical and functional properties (Bohr- und Einschraubprüfung, Abschnitt 4.2.1)
- SAE J78:2021 — Steel Self-Drilling Tapping Screws (Bohr- und Eindrehprüfung; Wahl der Spitze und Durchgangsbohrungen bei Mehrlagenpaketen)
- ASTM C1513 — Steel Tapping Screws for Cold-Formed Steel Framing Connections (Definition der Bohrleistung und Anforderungen an das Bohren und Eindrehen)
Die Bohrleistungen der Spitzen stammen aus bestimmten Händlertabellen und dem System eines Herstellers und sollen zeigen, dass sie voneinander abweichen; allgemeingültige Werte sind es nicht. Die zitierten Abschnittsnummern für die Definition der Bohrleistung und die Anforderung an das Bohren und Eindrehen stammen aus ASTM C1513-18; die aktuelle Ausgabe ist C1513-24, deren Abschnittsnummerierung sich aus öffentlichen Quellen nicht überprüfen ließ.
Anfrage
Nennen Sie uns das ganze Paket — jede Lage, ihren Werkstoff und die Spalte dazwischen — statt einer einzigen Dicke. Der Bohrwert zählt die Spalte mit, und er entscheidet, ob die Schraube die Gegenseite überhaupt erreicht.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com