 TIGERFASTENERS
Type 1, 23 und 25 sind alte Namen — und Type 17 gehört zu einem anderen System
Kataloge führen Type 17, Type 23 und Type 25, als wären es drei genormte Spezifikationen. Zwei dieser Nummern sind frühere Bezeichnungen von Buchstaben, die noch in der aktuellen Norm stehen. Die dritte steht überhaupt nicht in dieser Norm — sondern in einer australischen, die sie über das definiert, was sie leisten muss, statt über die Spitzenform, die jeder Katalog fotografiert.
Die Nummern sind die alten Namen der Buchstaben
Die aktuelle Norm ist ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), veröffentlicht am 21. Juni 2024; sie ersetzt die Ausgabe von 2013. Blechschrauben hatten früher eine eigene Norm, ASME B18.6.4-1998 (R2005), die am 5. Februar 2013 in B18.6.3 aufging.
In den aktuellen Tabellen sind die Bezeichnungen Buchstaben; die Nummern erscheinen als frühere Bezeichnungen:
| Aktuell | Früher | Fundstelle |
|---|---|---|
| D | 1 | Tabelle 4.1.2.2-1, mit F, G und T |
| T | 23 | Tabelle 4.1.2.2-1 |
| BT | 25 | Tabelle 4.1.2.1-1, mit BF |
Es laufen also nicht zwei Bezeichnungssysteme nebeneinander. Es ist ein System mit alten und neuen Namen. Seinen offiziellen Status verloren hat die Nummer, nicht die Geometrie — D, T und BT stehen alle noch in den Haupttabellen von 2024.
Die Buchstaben, die nie Nummern hatten — AB, B, C, F und die übrigen —, werden in was die Buchstaben tatsächlich festlegen behandelt.
Type 17 steht in einer Norm — nur nicht in dieser
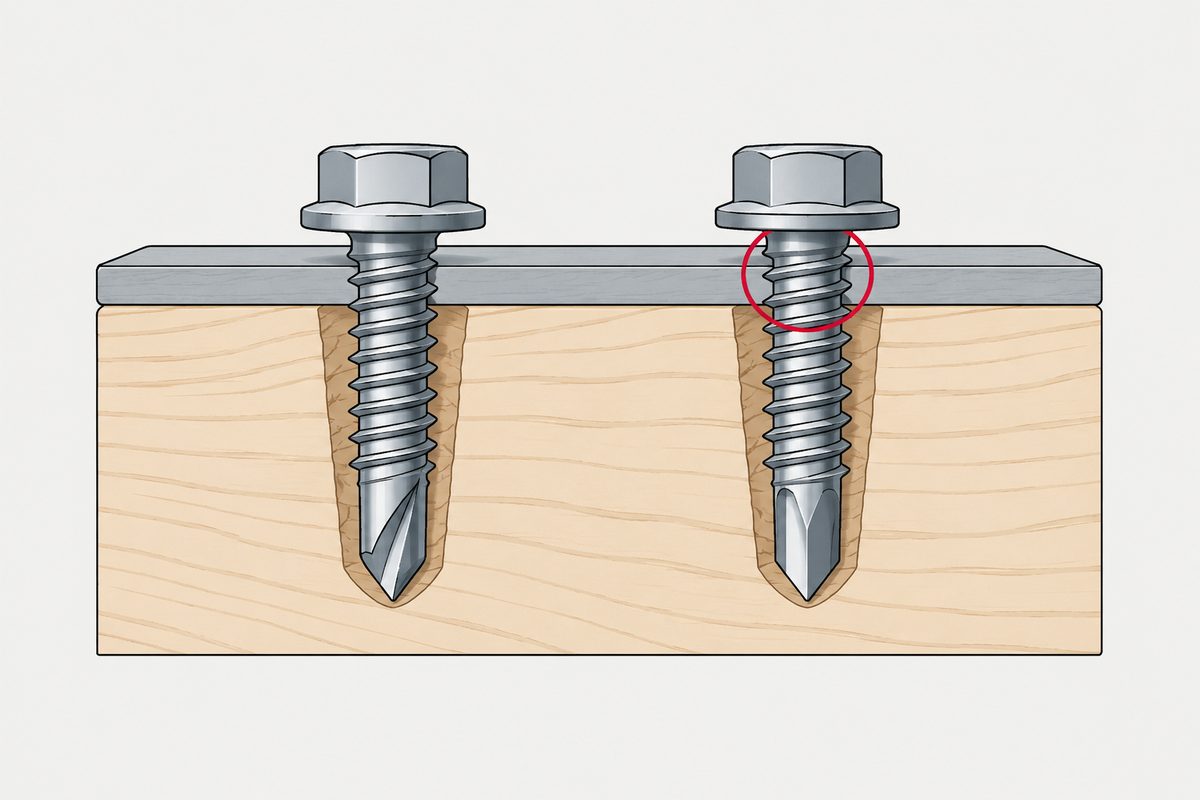
Er erscheint in fast jedem Holz- und Dachkatalog: eine spitze, bohrerartige Spitze mit einer eingeschnittenen Kerbe oder Nut, verkauft zum Befestigen von Holz, Platten und Dachblech auf Holzunterkonstruktionen. Als Zweck werden ein geringeres Anfangsdrehmoment, Spanabfuhr und eine geringere Spaltgefahr bei randnaher Befestigung genannt.
In ASME B18.6.3 steht er nicht — weder in den Typenlisten der aktuellen Ausgabe noch in denen von 2013, und keine ISO-Norm definiert ihn. Das ist wichtig, denn es bedeutet, dass Type 17 überhaupt nicht zur selben Familie gehört wie 1, 23 und 25. Aus demselben Grund hat er keine ASME-Tabelle für Vorbohrungen.
Er steht in AS 3566.1-2002, Self-drilling screws for the building and construction industries, Abschnitt 3, „Self-drilling screws for fixing to timber“. Abschnitt 3.1 ist mit TYPE überschrieben und lautet sinngemäß: Bohrschrauben, die zum Bohren in Stahl G550 nach AS 1397 mit einer Dicke von höchstens 0.48 mm und zum Halten in Holz bestimmt sind, müssen Type 17 sein.
Liest man den Rest dieses Abschnitts, legt er jedoch nicht die Form fest:
| Abschnitt | Was er verlangt |
|---|---|
| 3.1 Typ | Schrauben, die 0.48 mm Stahl G550 durchbohren und in Holz halten, müssen Type 17 sein — der Typ wird über die Anwendung benannt |
| 3.2 Gewinde | Bevorzugte Gewindeform und -maße, ST 3.5 (No. 6) bis ST 6.3 (No. 14) — aber andere Gewindeformen sind zulässig, sofern die Abschnitte 3.5 und 3.6 erfüllt sind |
| 3.5 Torsionsfestigkeit | Geprüft nach Anhang B, nicht unter den Werten für Type ASD in Tabelle 2.3 |
| 3.6.1 Bohren und Eindrehen | Typen mit Sechskant-Bundkopf müssen 0.48 mm Stahl G550 nach AS 1397 durchdringen |
| 3.6.2 Haltekraft | Geprüft nach Anhang E: Auszugskraft nicht unter 2.5 kN (ST 4.8), 2.8 kN (ST 5.5), 3.1 kN (ST 6.3) |
Katalog und Norm meinen mit demselben Namen also verschiedene Dinge. Der Katalog meint eine Form: die gekerbte Bohrspitze auf dem Foto. Die Norm benennt den Typ nach einer Anwendung und legt dann eine Gewindetabelle, eine Drehmoment-Untergrenze, ein Durchbohren und eine Auszugskraft in Kilonewton fest — und Abschnitt 3.2 erlaubt ausdrücklich eine andere Gewindeform, solange die Leistungsabschnitte erfüllt sind.
„Type 17“ auf einer Zeichnung lässt sich also auf zwei Arten lesen, und nur eine davon ist prüfbar. Wenn Sie tatsächlich die Spitzengeometrie brauchen, gehört sie als Zeichnungsanforderung oder als freigegebenes Muster festgelegt, denn die Norm akzeptiert eine Schraube, die die Zahlen mit einer anderen Gewindeform erfüllt.
Eine engere Aussage bleibt bestehen: Die Norm setzt Schwellen für Drehmoment, Durchbohren und Auszug, aber keine vergleichende Schwelle für eine verringerte Spaltneigung. „Verringert das Spalten“ bleibt also eine Herstelleraussage, keine genormte, und wenn das Spalten in Ihrer Anwendung zählt, ist es weiterhin eine Prüfung, die Sie durchführen müssen.
Was jeder Typ tatsächlich festlegt
Alle drei teilen in der Norm eine gemeinsame Beschreibung: eine stumpfe Spitze mit konischen Anschnittgängen und einer oder mehreren Schneidkanten und Spanräumen.
| Typ | Gewinde | Werkstoffe laut Norm | Tabelle für Vorbohrungen |
|---|---|---|---|
| D (1) | Durchmesser-Steigungs-Kombinationen von Maschinenschrauben, angenähert an die Unified-Form | Druckguss aus Aluminium, Zink und Blei, Blech und Baustahl, Gusseisen, Messing, Kunststoffe | Anhang D, Tabelle D-4 |
| T (23) | Gleiche Familie; Nutwinkel 90° bis 95°, Schneidkante oberhalb der Schraubenachse | Dieselbe breite Palette | Anhang D, Tabelle D-4 |
| BT (25) | Weitgängiges Gewinde mit konischen Anschnittgängen wie bei Type B, dazu Schneidkanten und Spanräume | Formal aufgeführt für Kunststoffe, Asbest und ähnliche Verbundstoffe | Anhang D, Tabelle D-3 |
Drei Dinge hatten wir falsch, und es sind die drei am häufigsten wiederholten:
- T (23) ist kein „Feingewinde für dünnes Metall und Kunststoff“. Seine Werkstoffliste ist breit, und die Norm definiert ihn formal nicht als Feingewindetyp. Seine Steigung ist enger als die von BT; das ist ein Vergleich, keine Kategorie.
- BT (25) ist nicht „die grobe Version von 23“. Seine tatsächliche Grundlage ist die Geometrie von Type B mit hinzugefügten Schneidkanten. Ihn als groben 23 zu bezeichnen ist Katalog-Kurzsprache.
- Type D hat nicht zwingend eine einzige Längsnut. Eine einzelne kurze Nut ist die historische Geometrie, für Type D beschrieben in BS 4174:1972. Der aktuelle ASME-Wortlaut ist eine oder mehrere; ein aktuelles Produkt entspricht also womöglich nicht dem Bild in Ihrem Kopf.
Noch etwas, worüber viele stolpern: Type F ist ein gewindeschneidender Typ, kein formender, und er steht in derselben Tabelle wie D, T und G. Er ist ein Buchstabe im selben Schema, keine weitere Nummer.
Die Vorbohrung ist nicht eine Zahl pro Typ. Anhang D schlüsselt sie nach Schraubengröße, Gewinde, Materialdicke oder Einschraublänge und Werkstoff auf — Stahl, Aluminiumlegierung, Zink- und Aluminiumdruckguss, Gusseisen und bestimmte Kunststoffe unterscheiden sich jeweils, und die Tabellen sagen, dass die Bedingungen so stark schwanken, dass die Bohrung für die tatsächliche Anwendung möglicherweise angepasst werden muss. Und für Type 17 gibt es überhaupt keine ASME-Tabelle für Vorbohrungen; ob Holz vorgebohrt wird, hängt von Holzart, Dichte, Feuchte, Randabstand, Schraubengröße und der statischen Anforderung ab.
Schneiden oder Formen: der tatsächliche Mechanismus
| Gewindeformend | Gewindeschneidend | |
|---|---|---|
| Mechanismus | Verdrängt Werkstoff plastisch, um das Gewinde zu formen | Schneidkanten tragen Werkstoff ab |
| Späne | In der Regel keine | Erzeugt Späne |
| Was die Norm sagt | Für Werkstoffe, die höhere innere Spannungen zulassen (§4.1.1) | Wo zerstörende innere Spannungen unerwünscht sind oder das Eindrehmoment beim Formen zu hoch ist (§4.1.2) |
Die Forschung zu formenden Schrauben definiert den Vorgang ebenso — Verdrängen des Grundwerkstoffs, um das Gewinde zu erzeugen — und nennt den Vorbohrungsdurchmesser als Hauptparameter für Formmoment und Ausreißfestigkeit.
Vier Aussagen zu diesem Paar, die einer Einschränkung bedürfen und die wir alle pauschal formulieren wollten:
- „Formende Typen lassen sich nicht wieder einbauen.“ Ein begrenzter Wiedereinbau kann funktionieren, und manche Konstruktionsleitfäden für Kunststoffe bevorzugen dafür sogar formende Typen, weil der bereits geformte Gewindegang leichter wiedergefunden wird. Für wirklich häufige Wartung braucht es weiterhin einen Gewindeeinsatz oder eine Mutter.
- „Formende Schrauben widerstehen dem Lösen besser, weil der Werkstoff kaltverfestigt wird.“ Überzogen. ASME sagt nur, dass die innere Spannung aus dem Formen in manchen Anwendungen zur Erhöhung des Widerstands genutzt werden kann. Das garantiert keine Überlegenheit unter allen Vibrationsbedingungen, und das Argument für Metall lässt sich nicht auf Kunststoffe übertragen.
- „In Kunststoff gehören immer formende Typen.“ Duktile Thermoplaste eignen sich oft für das Formen. Spröde Duroplaste, hochgefüllte und hochmodulige Werkstoffe eignen sich womöglich eher für schneidende Typen — deshalb ist BT der Typ, der formal für Kunststoffe aufgeführt ist.
- „Späne bedeuten, dass er nicht in der Elektronik eingesetzt werden kann.“ Übertrieben. Die Elektronik verlangt in der Regel eine Beherrschung des Fremdkörperrisikos, kein Verbot schneidender Typen. Ob es akzeptabel ist, hängt davon ab, ob die Späne eingeschlossen sind, ob Spanraumvolumen vorhanden ist, von der Montagereihenfolge, Reinigung und Prüfung sowie vom Risiko eines Kurzschlusses oder einer optischen, akustischen oder mechanischen Verunreinigung.
Formen braucht außerdem in der Regel ein höheres Eindrehmoment als eine vergleichbare schneidende Lösung, auch wenn spezielle Geometrien mit niedrigem Drehmoment den Abstand verringern. Und der Grundwerkstoff muss plastische Verformung und Ringspannung vertragen — spröde, sehr harte oder hochgefüllte Werkstoffe können reißen. Was die Späne tatsächlich kosten, steht in Späne sind kein Sauberkeitsproblem, und die Kunststoffseite in Schrauben für Kunststoff.
Die 2:1-Regel ist keine Norm
Die Faustregel, dass das Überdrehmoment mindestens das Doppelte des Eindrehmoments betragen soll, ist weit verbreitet, meist so, als stamme sie aus einer Norm.
Wir haben in ASME oder ISO keine allgemeine verbindliche 2:1-Anforderung gefunden. Das Verhältnis lässt sich auf ein Konstruktionshandbuch für Kunststoffe zurückführen, wo es als möglicherweise akzeptabel für geübte Bediener mit Handwerkzeugen angegeben wird — und dieselbe Quelle schlägt für die Fertigung mit Elektrowerkzeugen etwa 5:1 vor.
Wer einem Lieferanten 2:1 als Anforderung nennt, zitiert also den lockersten Fall der Quelle, unter Bedingungen, denen Ihre Fertigungslinie wahrscheinlich nicht entspricht.
Typen, von denen die Norm abrät
Zwei Typen werden für Neukonstruktionen ausdrücklich nicht empfohlen, und es sind nicht die nummerierten:
- Type C wurde wegen rückläufiger Verwendung und meist höheren Eindrehmoments in den verbindlichen Anhang VI verschoben.
- Die Maße von Type A sind nur zur Information angegeben; empfohlen wird stattdessen der allgemeinere Type AB.
Diese beiden sollte man kennen, und sie werden im Beitrag über die Buchstaben behandelt.
Die metrische Seite hat keine entsprechenden Nummern
ISO hat ein System für Blechschrauben, und es lässt sich überhaupt nicht auf 1, 23 und 25 abbilden:
- ISO 1478:1999 (zweite Ausgabe, im Juli 2024 bestätigt) legt das ST-Blechschraubengewinde fest
- ISO 2702:2022 (vierte Ausgabe) legt die mechanischen und physikalischen Eigenschaften wärmebehandelter Blechschrauben aus Stahl fest, ST2.2 bis ST9.5
- ISO 1481, 1482, 1483, 7049 und 7050 legen Produkte nach Kopfform fest
Es gibt keine offizielle Umrechnung „ISO Type 1 entspricht …“. Die nummerierten Typen stammen aus der Zollreihe, und der Titel von ASME B18.6.3 sagt das selbst. Ältere britische Unterlagen wie BS 4174 verwendeten ebenfalls D, T und BT mit vermerkten Nummern, und asiatische Kataloge führen sie weiter — aber das ist Überlieferung, keine ISO-Entsprechung.
Und wenn Sie noch nicht festgestellt haben, ob die Schraube in Ihrer Hand überhaupt eine Zollschraube ist, lautet die vorgelagerte Frage anders: die Steigung trennt #10-32 nicht von M5, daher kann die Messung der Steigung dieses Paar nicht entscheiden.
Was zu fragen ist und was auf die Zeichnung gehört
- Steht auf der Zeichnung Type 23, fragen Sie, ob der Lieferant nach ASME B18.6.3 Type T arbeitet. Meist ist das so — aber die Nummer allein ruft keine Norm auf.
- Steht dort Type 17, klären Sie, ob Sie die Form oder die Leistung meinen. AS 3566.1 akzeptiert eine andere Gewindeform, die ihre Werte für Drehmoment, Durchbohren und Auszug erfüllt; wenn Sie tatsächlich die Spitzengeometrie brauchen, gehört sie auf die Zeichnung oder in ein freigegebenes Muster.
- Nennen Sie den Werkstoff vor dem Typ. Derselbe Typ verhält sich in duktilem Aluminium anders als in einem gefüllten Duroplast, und die Vorbohrungstabellen der Norm sind aus genau diesem Grund nach Werkstoff geordnet.
- Nennen Sie keine Vorbohrung allein nach dem Typ. Anhang D braucht Größe, Einschraublänge und Werkstoff zusammen.
- Wenn Sie ein Verhältnis von Überdreh- zu Eindrehmoment angeben, nennen Sie das Werkzeug. Handwerkzeuge und Elektrowerkzeuge in der Fertigung sind nicht derselbe Fall.
Quellen
- ASME B18.6.3-2024, Machine Screws, Tapping Screws, and Metallic Drive Screws (Inch Series), veröffentlicht am 21. Juni 2024 — Tabelle 4.1.2.1-1 (Typen BF und BT), Tabelle 4.1.2.2-1 (Typen D, F, G und T), nicht verbindlicher Anhang D, Tabellen D-3 und D-4 (ungefähre Lochgrößen), verbindlicher Anhang VI (Type C)
- ASME B18.6.3-2013 — §4.1.1 (gewindeformend), §4.1.2 (gewindeschneidend), §4.1.2.1 (BT), §4.1.2.2 (D, F, G, T), §4.1.1.5 (Type C), §§4.1.1.1 und 4.1.1.4 (Type A)
- ASME B18.6.4-1998 (R2005) — am 5. Februar 2013 in B18.6.3 aufgegangen
- BS 4174:1972 §3.3(3) — die historische Beschreibung von Type D mit einer einzelnen Nut
- ISO 1478:1999 (ST-Gewinde, im Juli 2024 bestätigt); ISO 2702:2022 (wärmebehandelte Blechschrauben, ST2.2–ST9.5); ISO 1481, 1482, 1483, 7049, 7050 nach Kopfform
- AS 3566.1-2002 (R2015), Self-drilling screws for the building and construction industries — General requirements and mechanical properties — Abschnitt 3 „Self-drilling screws for fixing to timber“: §3.1 TYPE, §3.2 THREAD (Bild 3.1, ST 3.5–ST 6.3), §3.5 Torsionsfestigkeit (Anhang B), §3.6.1 Bohr- und Eindrehfähigkeit, §3.6.2 Haltekraft (Anhang E, Tabelle 3.3)
- Michael J. Troughton (Hrsg.), Handbook of Plastics Joining: A Practical Guide — das Verhältnis von Überdreh- zu Eindrehmoment, etwa 5:1 für die Fertigung mit Elektrowerkzeugen und 2:1 für geschulte Bediener mit Handwerkzeugen
- Stéphan, Mathurin und Guillot, 2012 — der Vorbohrungsdurchmesser als maßgebender Parameter für Formmoment und Ausreißfestigkeit
Die Annahme für eine bestimmte Anwendung richtet sich nach Ihrer Zeichnung und Ihren eigenen Prüfungen.
Berichtigung, 26. August 2026. Dieser Beitrag erschien zuerst mit der Aussage, Type 17 stehe in keiner Norm. Das war falsch: AS 3566.1-2002 §3.1 verlangt, dass Schrauben in ihrem Anwendungsbereich für Holzbefestigung Type 17 sind, und §§3.2 bis 3.6 legen deren Gewinde, Torsionsfestigkeit und Auszugsleistung fest. Der Abschnitt oben wurde anhand dessen neu geschrieben, was diese Norm tatsächlich verlangt. Unsere Lesart hatte sich allein auf die Kataloge von ASME und ISO gestützt, und das ist genau der Fehler, um den es im übrigen Beitrag geht — anzunehmen, eine Normenfamilie decke das ganze Thema ab.
Dieser Beitrag behandelt Schritt 2: Gewinde. Die vollständige Reihenfolge lautet Grundwerkstoff, Gewinde, Kopf, Antrieb, Oberfläche und Dokumentation. Warum eine andere Reihenfolge Nacharbeit verursacht, erläutert der englische Beitrag Specifying a screw.
Häufige Fragen
Stehen Type 1, Type 23 und Type 25 noch in der Norm?
Die Geometrien ja; die Nummern sind frühere Bezeichnungen. Die Tabellen der aktuellen ASME B18.6.3-2024 verwenden Buchstaben und zeigen die Nummern als alte Namen: D war 1, T war 23 und BT war 25. D, T, F und G stehen in Tabelle 4.1.2.2-1, BF und BT in Tabelle 4.1.2.1-1. Es ist also ein Bezeichnungssystem mit alten und neuen Namen, nicht zwei parallele Systeme, und seinen offiziellen Status verloren hat die Nummer, nicht das Produkt.
Ist Type 17 eine genormte Bezeichnung?
Ja, aber nicht in der Norm, aus der die anderen Nummern stammen. In den Typenlisten von ASME B18.6.3 fehlt er, sowohl in der aktuellen als auch in der Ausgabe von 2013, und keine ISO-Quelle definiert ihn. Festgelegt ist er in AS 3566.1-2002, Abschnitt 3, wo Abschnitt 3.1 verlangt, dass Schrauben, die 0.48 mm Stahl G550 durchbohren und in Holz halten sollen, Type 17 sein müssen. Die Norm definiert den Typ über Anwendung und Leistung statt über die gekerbte Spitzenform, und Abschnitt 3.2 lässt ausdrücklich andere Gewindeformen zu, die Torsionsfestigkeit und Leistungsabschnitte erfüllen.
Wofür ist Type 25 gedacht?
ASME führt Type BT, früher 25, formal für Kunststoffe, Asbest und ähnliche Verbundstoffe. Seine Grundlage ist die weitgängige Gewindegeometrie von Type B mit hinzugefügten Schneidkanten und Spanräumen; ihn als grobe Version von Type 23 zu beschreiben ist Katalog-Kurzsprache, nicht die Normdefinition. Seine ungefähren Lochgrößen stehen im nicht verbindlichen Anhang D, Tabelle D-3, geordnet nach Schraubengröße, Einschraublänge und Werkstoff statt einer Bohrung pro Typ.
Ist gewindeformend immer besser als gewindeschneidend?
Nein, und die Norm behandelt beide als unterschiedliche Antworten auf unterschiedliche Bedingungen. Formen verdrängt Werkstoff plastisch und erzeugt in der Regel keine Späne; ASME ordnet es Werkstoffen zu, die höhere innere Spannungen zulassen. Schneiden trägt Werkstoff über Schneidkanten ab und wird eingesetzt, wo zerstörende innere Spannungen unerwünscht sind oder das Formen ein zu hohes Eindrehmoment erfordern würde. Formen braucht außerdem in der Regel ein höheres Eindrehmoment, und der Grundwerkstoff muss plastische Verformung und Ringspannung vertragen.
Sollte das Überdrehmoment mindestens das Doppelte des Eindrehmoments betragen?
Dieses Verhältnis ist eine Faustregel, keine Normanforderung; wir haben in ASME oder ISO keine allgemeine verbindliche Regel von 2 zu 1 gefunden. Es geht auf ein Konstruktionshandbuch für Kunststoffe zurück, wo es als möglicherweise akzeptabel für geübte Bediener mit Handwerkzeugen angegeben wird, und dieselbe Quelle schlägt für die Fertigung mit Elektrowerkzeugen etwa 5 zu 1 vor. Die Zahl braucht also die Angabe des Werkzeugs, sonst wird ihr lockerster Fall zitiert.
Verhindern gewindeformende Schrauben die Wiederverwendung?
Nicht unbedingt. Ein begrenzter Wiedereinbau kann funktionieren, und manche Konstruktionsleitfäden für Kunststoffe bevorzugen dafür sogar formende Typen, weil der bereits geformte Gewindegang leichter wiedergefunden wird. Wo wirklich häufig gewartet wird, ist die dauerhafte Lösung ein Metalleinsatz oder eine Mutter, statt sich auf ein beim ersten Einbau erzeugtes Gewinde zu verlassen.
Anfrage
Wenn eine Zeichnung einen nummerierten Typ verlangt, nennen Sie uns auch den Grundwerkstoff. Derselbe Typ verhält sich in duktilem Aluminium anders als in einem gefüllten Duroplast, und die Lochtabellen der Norm sind aus genau diesem Grund nach Werkstoff geordnet.
Angebot anfragen
Nennen Sie uns Teil und Menge. Wir antworten zu Machbarkeit, Lieferzeit und Preis.
Oder direkt per E-Mail sales@tigerfasteners.com