 虎牌螺絲
摩擦接合面為什麼要讓它生鏽:鏽厚只有弱相關,兩面紅鏽時對上的是鏽面的凹凸
2021 年 12 月,Yahoo!知恵袋有人問:高力螺栓接合的接合部,為什麼「錆び止め塗装を行わないのはなぜ」。一則回答說塗了表面會「ツルツル」、摩擦係數下降,也提到可以噴砂把它弄粗。但回答沒說要多粗、鏽要放多久、鏽多厚才夠。吉岡等人 2025 年在《鋼構造論文集》發表的滑移試驗把這三件事分開量了:只磨掉舊漆、沒有生鏽的面對上無機鋅連接板,滑移係數 0.30,低於論文採用的設計滑移係數 0.40;塗促鏽劑養生 24 小時是 0.55;兩面都是紅鏽,最高 0.80。鏽厚和滑移係數只有弱相關。閱讀約 8 分鐘。
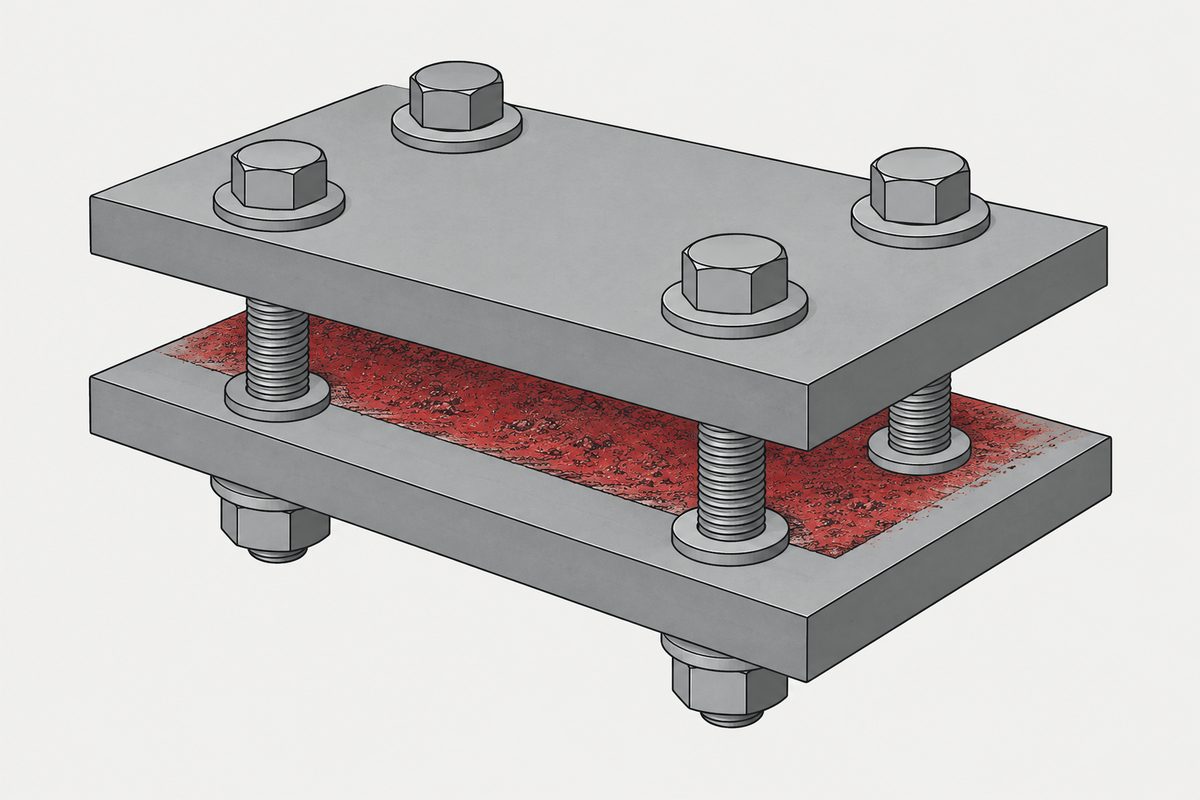
提問和回答說到哪裡
摩擦接合(日本叫高力ボルト摩擦接合)靠的是螺栓的預拉力把鋼板壓緊,力由接觸面的摩擦傳過去,不是由螺栓桿去頂孔壁。 所以設計時用的是滑移係數 μ:同樣的預拉力,μ 越高,接頭能傳的力越大。 預拉力為什麼是乘數、Class A 與 Class B 的差別,本站在沒鎖緊的螺栓,是另一種接頭講過,這裡不重複。
知恵袋那題下面有兩則回答。一則說塗裝會讓表面變光滑、摩擦係數下降,也會用噴砂提高摩擦係數;另一則只有一句「本鎖之後再塗」,沒說塗哪裡。 另一題 2011 年的提問裡,最佳解答講得更直接:故意讓接合部生鏽,靠鏽的摩擦結合。直接把「鏽」當成答案的是這一則。 下面這篇論文的結果是:促鏽處理讓滑移係數變高,但在這組試驗裡,鏽厚和滑移係數只有弱相關,兩面紅鏽時看不出相關。
這篇試驗在測什麼
論文的背景是既設鋼橋的補修補強:在已經上漆的舊構件上加裝補強材,用摩擦接合鎖上去。 依論文轉述,建築鋼構的做法(日本建築學會 JASS 6)分發鏽處理與噴砂兩大類。發鏽處理又有兩種:把黑皮磨掉、放在戶外自然生紅鏽, 論文說這要預估半個月左右;或是塗藥劑促鏽,用在特別趕工期時,在工廠製作階段塗促鏽劑。道路橋示方書則規定噴砂,或噴砂後再塗無機鋅底漆(無機ジンクリッチペイント)。 舊橋上現場噴砂不容易,作者想知道:用電動工具把舊漆磨掉、塗促鏽劑、只養生一兩天,滑移係數夠不夠。
| 項目 | 條件 |
|---|---|
| 鋼材 | SM490Y,母板 28 mm、連接板 16 mm,孔徑 24.5 mm |
| 螺栓 | M22 F10T 扭剪型,目標軸力 226 kN(設計軸力 205 kN 的 1.1 倍) |
| 母板處理 | 先塗有機鋅重現舊漆,砂輪機除漆,雙動砂磨機 #40 磨到 Ra ≤ 5 µm,脫脂清潔 |
| 促鏽劑 | 刷兩次,每次 100 g/m²;室內空調環境養生 |
| 試體數 | 每個案例 3 體 |
促鏽劑是作者以市售產品為基礎、把發鏽劑與安定劑分別加到 3 倍與 2 倍的改良品。發鏽劑主成分是氯化鐵, 安定劑是硝酸與硝酸鐵,用來讓發鏽反應收斂、不要一直長下去。
只磨不鏽是 0.30,養生一天是 0.55
| 案例 | 母板接合面 | 連接板接合面 | μ1 |
|---|---|---|---|
| ZZ0 | 無機鋅 | 無機鋅 | 0.51 |
| NZ48 | 磨過,48 小時未見鏽(沒塗促鏽劑) | 無機鋅 | 0.30 |
| RZ12/24/36/48 | 磨過+促鏽劑,養生 12/24/36/48 小時 | 無機鋅 | 0.50/0.55/0.53/0.55 |
| RZ48Y | 同 RZ48,組裝後戶外放約 1 年 | 無機鋅 | 0.55 |
| RR12/24/36/48 | 磨過+促鏽劑 | 磨過+促鏽劑 | 0.65/0.80/0.76/0.75 |
只磨不鏽的 NZ48 是全部試體裡最低的 0.30,低於論文採用的設計滑移係數 0.40。 同樣的磨面塗上促鏽劑,養生 12 小時就有 0.50,24 小時 0.55;36 與 48 小時和 24 小時差不多,作者判為試驗誤差。 組裝後在戶外放一年的 RZ48Y 也是 0.55,沒有往下掉。母板與連接板兩面都是紅鏽的 RR 系列在 0.65 到 0.80 之間。
作者的結論是養生 12 小時以上就滿足 0.40,但考慮現場的施工循環,塗完當天就裝補強材不實際,建議 24 小時以上。
順帶一個和預拉力有關的觀察:鎖完約 72 小時後,兩面都是無機鋅的 ZZ0 軸力只剩平均 91.2%,RZ 系列 92.0% 到 94.2%, 兩面紅鏽的 RR 系列 96.2% 到 97.0%。作者的解釋是無機鋅層被壓扁,預拉力跟著鬆弛。
鏽長得最快的是頭 12 小時
| 養生時間 | 塗布前 | 12 h | 24 h | 36 h | 48 h |
|---|---|---|---|---|---|
| Ra(µm) | 1.5 | 2.9 | 3.8 | 4.1 | 4.3 |
| 鏽厚(µm) | 0.0 | 10.0 | 13.5 | 14.8 | 15.0 |
磨完的面 Ra 只有 1.5 µm。塗促鏽劑後,48 小時的增量裡,Ra 有 51.2%、鏽厚有 66.9% 是在頭 12 小時長出來的; 36 到 48 小時之間只再長 8.3% 與 1.7%。作者據此判斷 24 小時時鏽厚已經收斂,並推論 24 小時的 13.5 µm 就是確保設計滑移係數所需的鏽厚。這是作者的推論,試驗並沒有做一組「鏽厚剛好 13.5 µm」去驗證它。
作者也引用自己先前的研究:促鏽劑讓滑移係數變高,原因在鏽本身的凹凸。
鏽厚和滑移係數只有弱相關
作者把每個試體組裝前的母板 Ra、鏽厚,以及一個粗糙度組合參數 Ra²/RSm,分別對滑移係數畫圖算相關係數。 RSm 是 JIS B 0601 的「粗糙度曲線要素平均長度」,也就是凹凸一個週期的平均寬度。 Ra 代表高低差,Ra/RSm 代表尖不尖,兩者相乘就是 Ra²/RSm。
| 組合 | Ra | 鏽厚 | Ra²/RSm | 作者的判讀 |
|---|---|---|---|---|
| 母板紅鏽/連接板無機鋅(RZ 系列+RU1) | 0.553 | 0.539 | −0.166 | Ra、鏽厚弱相關;Ra²/RSm 無相關 |
| 兩面紅鏽(RR 系列+RU8) | 0.362 | 0.238 | 0.670 | Ra²/RSm 正相關;Ra、鏽厚無相關 |
這組數字本站對照過 PDF 渲染的原圖與 §4.3.4 本文,兩處一致。 作者拆開試體看接合面,依痕跡推測兩種組合的破壞位置不同,並用這點解釋相關係數的差別。這是作者的解釋,不是直接量到的破壞機制。
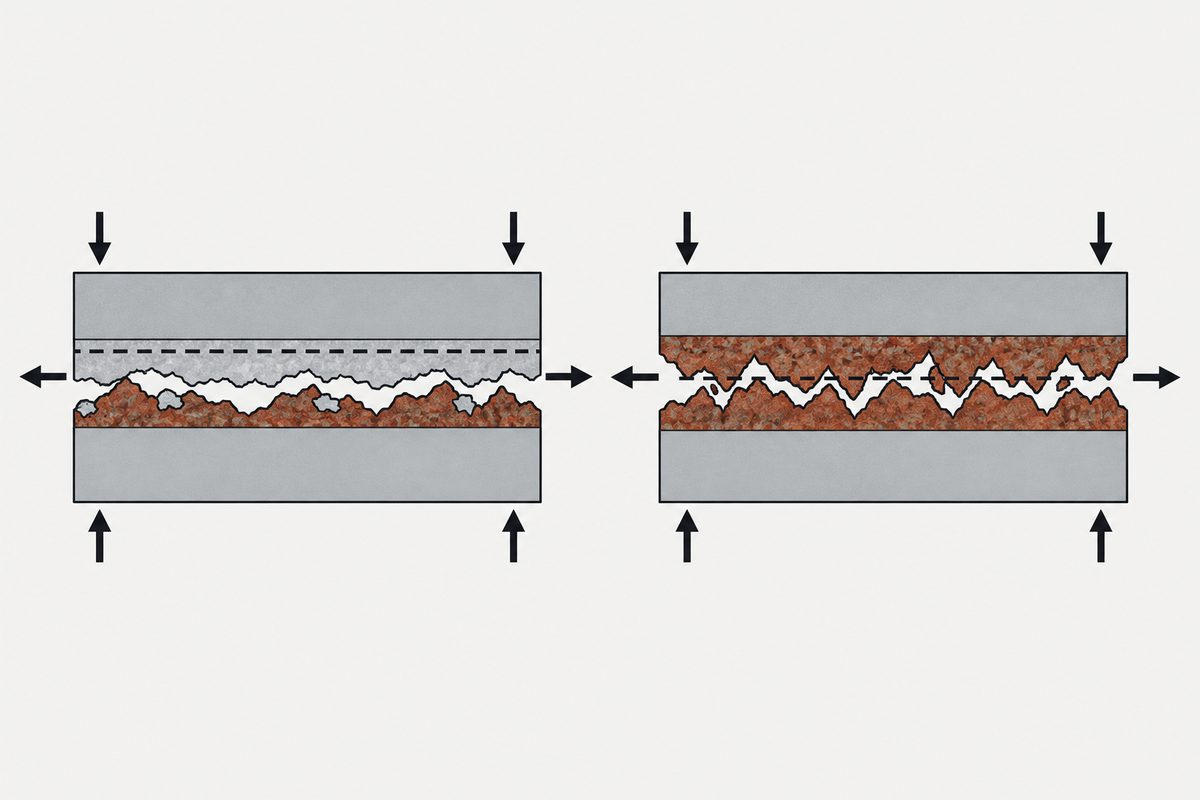
母板紅鏽、連接板無機鋅時,作者推測滑掉的是鋅層。拆開後連接板的無機鋅黏在母板上,滑移荷重也差不多, 作者據此推測是無機鋅的凝聚破壞、滑移荷重由無機鋅的強度決定,所以母板鏽面的 Ra²/RSm 和滑移係數相關弱。
兩面都是紅鏽時,作者推測滑掉的是鏽層內部。兩片板上留下同樣形狀的黑色滑痕,作者推測是咬合在一起的鏽在鏽層裡破壞、剝離。 這時候代表凹凸高低與尖銳程度的 Ra²/RSm 和滑移係數有 0.670 的相關,鏽厚只有 0.238。 圖 15 上也看得到:先前研究在戶外放三週的 RU8,鏽厚在橫軸最右邊,滑移係數 0.73,比鏽層較薄的 RR24(0.80)低。
作者還轉引了森、南 2007 年的研究:接合面有一定厚度紅鏽的接頭,滑移係數平均 0.73,鏽面粗糙度、底處理、曝露地點與期間都看不出影響, 推測鏽厚到一定程度後,滑移耐力取決於鏽層本身的剪力強度。這篇本站沒有讀原文。
噴砂面的粗糙度門檻
Ra²/RSm 這個參數出自森猛等人 2011 年的研究,對象是噴砂面,不是鏽面。他們把鋼板噴砂到 Ra 2 到 15 µm 共 7 種, 加上一種研磨機處理面,做滑移試驗。結果 Ra 單獨整理不了滑移係數:Ra 在 8 µm 以下時 μ 隨 Ra 上升, 到 10 到 15 µm 反而下降。改用 Ra²/RSm 才排得整齊。研磨機處理面的 Ra 平均只有 1.4 µm, 試體間的變動係數也比噴砂面大,作者認為這代表再現性較低,或方向依存性較高。
| Ra²/RSm | 滿足的滑移係數 |
|---|---|
| 0.25 µm 以上 | 0.4 |
| 0.35 µm 以上 | 0.5 |
| 0.45 µm 以上 | 0.6 |
同一篇也給了換算:Ra 約為十點平均粗糙度 RzJIS 的 0.185 倍、最大高度粗糙度 Rz 的 0.137 倍。 論文前言整理了各基準:道路橋示方書與鐵道標準對所有接合面都用保證值 0.4,作者認為依表面狀態可能偏保守; 日本建築系的基準在 Rz 50 µm 以上時取 0.45,國外基準的粗面取 0.5。這些基準本站沒有讀原文,只引論文的整理。
實際怎麼做
先確認用的是哪一套規定。建築鋼構與道路橋的接合面處理、設計滑移係數都不同。 設計值是 0.4 還是 0.45,接合面要自然發鏽、噴砂還是噴砂加無機鋅,以設計圖與適用規範為準,不要從這篇推。
磨乾淨不等於可以鎖。這篇的 NZ48 是「用電動工具磨掉舊漆到 Ra ≤ 5 µm、乾淨但沒有鏽」的面,對上無機鋅只有 0.30,低於論文採用的 0.40。 這只是一組條件(有機鋅重現的舊漆、特定工具、對面是無機鋅),其他材料與處理方式不能直接套,但它說明「乾淨」本身不保證滑移係數。
用促鏽劑時,照論文的條件是:除漆或除黑皮、磨到規定粗糙度、脫脂清除粉塵;刷兩次,第一次刷完確認沒有殘留的磨屑與漆膜, 乾了再刷第二次,避免流掛造成發鏽不均;養生 12 小時已過 0.40,作者建議 24 小時以上。 論文的養生是在室內恆溫恆濕做的,戶外、低溫或下雨的條件不在這組數字裡。
驗收不要只拿膜厚計量鏽厚。這篇裡鏽厚和滑移係數的相關最高只有 0.539,兩面紅鏽時更只有 0.238。 Ra、RSm 或 Ra²/RSm 能不能當現場驗收項目,論文沒有驗證,要依適用規範與針對該接合面組合的試驗決定。 0.25/0.35/0.45 µm 的門檻來自噴砂面,這兩篇論文都沒有給鏽面的對應門檻。
連接板是無機鋅時,鋅層也要看。作者推測這種組合滑移時破壞的是對面的鋅層;RZ 系列鎖完 72 小時的軸力殘存率也比兩面紅鏽的 RR 系列低 2 到 5 個百分點, 作者認為無機鋅的影響是主要因素。 高強度螺栓的鎖緊方法,另見熱浸鍍鋅高強度螺栓為什麼還要轉角法。
這一頁不能下的結論
這是既設鋼橋補強情境的試驗:舊漆是用有機鋅重現的,促鏽劑是一種改良品,每案 3 體,養生在室內恆溫恆濕下做。 數字不能直接套到新建建築的自然發鏽面,論文也沒有測自然發鏽半個月的滑移係數。 鋼材只有 SM490Y、螺栓只有 M22 F10T,接頭尺寸、無機鋅膜厚與除漆方式各只有一種;RZ48Y 的 μ1 是用約 10,000 小時的推定軸力殘存率算的。 13.5 µm 是作者推論的必要鏽厚,不是規格值。相關係數每組只涵蓋 5 個案例,而且混了本試驗與作者先前研究的 RU1/RU8 試體,不是只改一個變因的比較;「弱相關」「無相關」是作者的判讀。 破壞位置是作者依拆解痕跡的推測。 Ra²/RSm 的門檻來自噴砂面,不能拿來判鏽面合不合格。森、南 2007 年「平均 0.73、取決於鏽層剪力強度」是轉引,本站沒讀原文。 JASS 6、道路橋示方書與建築系 0.45 的規定,本站只讀到論文的轉述。熱浸鍍鋅接合面不在這篇範圍內。
這一篇屬於第 1 步,母材。完整的順序是母材、牙、頭型、驅動、表面處理、文件;至於為什麼順序做反了是重工而不是微調,見指定一顆螺絲。
常見問題
高強度螺栓摩擦接合的接合面可以塗防鏽漆嗎?
要依適用規範。依論文轉述,建築用發鏽處理或噴砂,道路橋用噴砂粗面或噴砂後塗無機鋅;其他塗裝這兩篇論文沒有測。吉岡等 2025 年的試驗中,「磨掉舊漆、乾淨但沒有鏽」的面對上無機鋅,滑移係數只有 0.30,低於論文採用的設計滑移係數 0.40;這是單一組條件的結果。
促鏽劑塗完要等多久才能組裝?
吉岡等 2025 年的試驗中,養生 12 小時滑移係數 0.50,24 小時 0.55,已滿足 0.40;作者考慮施工循環,建議 24 小時以上。這是室內恆溫恆濕、一種改良型促鏽劑的結果,戶外或低溫條件要另外確認。
鏽越厚,摩擦接合的滑移係數越高嗎?
這篇試驗裡關係不明顯。母板紅鏽對無機鋅連接板時,鏽厚和滑移係數的相關係數 0.539(作者判為弱相關),兩面紅鏽時只有 0.238。兩面紅鏽時相關較高的是代表凹凸高低與尖銳程度的 Ra²/RSm(0.670)。
噴砂面的粗糙度要多少才夠?
森等 2011 年對噴砂面的整理是:Ra²/RSm 0.25 µm 以上滿足滑移係數 0.4,0.35 µm 以上滿足 0.5,0.45 µm 以上滿足 0.6。只看 Ra 不夠,Ra 在 10 到 15 µm 時滑移係數反而下降。這組門檻不適用於鏽面。
參考資料
- 吉岡夏樹、本多克行、山口隆司、橘肇、落合哲也(2025)—— さび促進剤塗布後の養生期間に着目した高力ボルト摩擦接合継手のすべり試験,鋼構造論文集 32(127):14–27
- 森猛、田坂康介、一宮充、小笠原照夫(2011)—— 鋼材の表面粗さパラメータと高力ボルト摩擦接合継手のすべり係数,土木学会論文集 A1 67(2):446–453
- Yahoo!知恵袋(2021-12-20)—— 高力ボルト接合において接合部に錆び止め塗装を行わないのはなぜですか(回答 2 件)
- Yahoo!知恵袋(2011-09-09)—— 高力螺栓的拆卸提問,最佳解答提到故意讓接合部生鏽
- 沒鎖緊的螺栓,是另一種接頭 —— RCSC 的 Class A/Class B 與預拉力
- 鉚釘原本在的地方,換一顆螺栓 —— 摩擦型與承壓型的由來
- 熱浸鍍鋅高強度螺栓:扭力係數全在規定內,日本橋樑規範還是要求轉角法
兩篇論文都從 J-STAGE 讀了全文。滑移係數、粗糙度、鏽厚、軸力殘存率照吉岡等 2025 年的表 5、表 6 與 §4.3;圖 14、15 的相關係數因抽出文字排版混亂,另以渲染的 PDF 頁面與 §4.3.4 本文核對。森、南 2007 年的研究、JASS 6、道路橋示方書與建築系基準的數值,都是經由這兩篇論文轉述,本站沒有讀原文。
詢價
詢價摩擦接合用的高強度螺栓時,請寫上適用規範(建築或道路橋)、強度等級與尺寸、接合面處理方式與設計滑移係數;我們依這些條件回覆。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com