 虎牌螺絲
90 支螺栓裡有 84 支細了一號:英航 5390 號班機的擋風玻璃,#8 粗牙鎖進 #10 細牙托板螺帽,事故後試驗平均 4.7 lbf in 就滑牙,扭力起子設的是 20 lbf in
鎖螺絲時有一種容易出錯的判斷:螺絲鎖得進去、扭力起子跳脫了,就是鎖好了。1990 年 6 月 10 日,英國航空 5390 號班機(BAC One-Eleven,G-BJRT)從伯明罕起飛約 13 分鐘、爬升通過 17,300 呎時,左擋風玻璃被客艙壓力吹出,機長被吸出半個身體,客艙組員先後抓住他的腰與雙腿,直到落地。英國航空事故調查處(AAIB)的報告查到,事故前一天凌晨換玻璃時裝上的 90 支螺栓裡,84 支比規定的細了一號:它們鎖得進去,據裝配者所述每一支都給了他「符合預期的手感」,報告卻判斷這些 8 UNC 螺栓沒有一支達到起子的跳脫扭矩。這篇照報告把它當成一個扣件識別問題來讀:三個只差兩個字元的料號、細一號的螺栓為什麼還鎖得進去、扭力起子為什麼沒有提醒、螺栓是怎麼被挑錯的,以及裝上去之後還有哪幾次看得出來的機會。閱讀約 12 分鐘。
爬升到 17,300 呎,擋風玻璃從外面被推走
先把經過講到螺栓出場為止。依 AAIB 報告 1/92 第 1.1 節,BA 5390 是伯明罕飛西班牙馬拉加的定期航班,機上有乘客 81 人、客艙組員 4 人、駕駛 2 人,07:20 起飛(報告的時間均為 UTC)。 07:33 左右,飛機爬升通過約 17,300 呎氣壓高度,一聲巨響,機艙充滿凝結的霧氣:駕駛艙左側的擋風玻璃不見了。機長被吸出窗框,頭與上半身在機外;一名空服員衝進駕駛艙抱住他的腰,事務長進來協助;之後接手的另一名空服員抓住他的雙腿,一直握著他的腳踝到落地之後。 副駕駛獨自操控飛機緊急下降,07:55 降落在南安普敦機場。機長右臂與手腕骨折、左拇指骨折,並有瘀傷、凍傷與休克;另有一名空服員手臂割傷與瘀傷,其餘無人受傷。
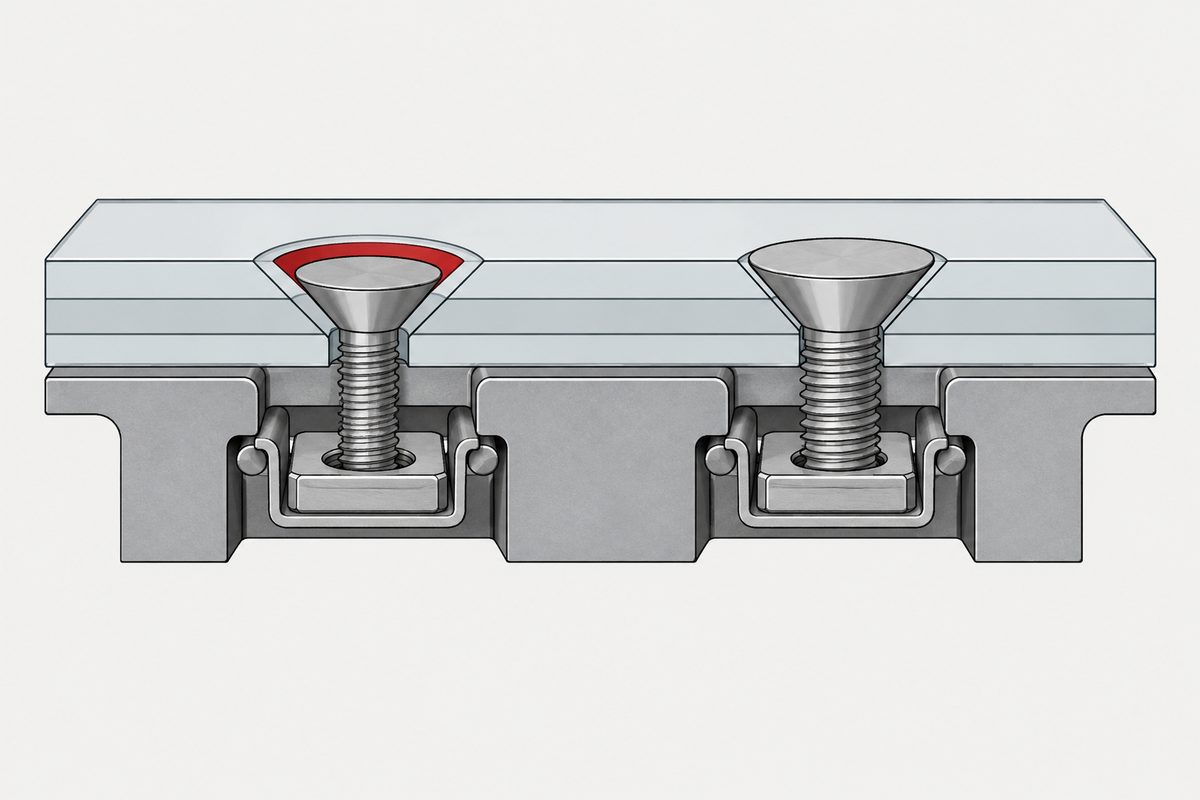
這片玻璃為什麼會整片離開?報告第 1.6.3 節描述了它的裝法。One-Eleven 的駕駛擋風玻璃不是「塞子」(plug)式的設計:塞子式的窗從內側裝,客艙壓力會把它壓向窗框; 這片玻璃則是從機外裝上,用 90 支沉頭螺栓從外側固定。報告寫道,螺栓數量多是為了防止加壓空氣從密封處漏出,單就承受內壓而言,遠少於這個數量的螺栓就足夠。 作為參考,報告給的機身壓差是在 35,000 呎、客艙維持 8,000 呎時的 7.5 psi(本站換算約 52 kPa);事故當時的實際壓差,報告沒有直接列出。
換句話說,玻璃的固定主要靠螺栓與窗框內側的螺帽,螺栓頭透過沉頭孔擋住玻璃往外移(這是本站對受力路徑的簡化說法)。窗框上留下一支螺栓,那是一支舊螺栓,它的沉頭被拉穿了玻璃(第 1.3 節)。 這片玻璃是 6 月 8 日到 9 日的夜班、在 9 日凌晨換上的,距事故航班約 27 小時;事故航班是換上之後的第一班。要知道螺栓出了什麼事,先看料號。
三個料號,只差最後兩個字元
玻璃後來在牛津郡的喬爾西(Cholsey)附近找到。依第 1.12.1 節,90 支螺栓中有 11 支留在玻璃上、18 支散落在附近、1 支留在窗框上。報告接著把隨玻璃回收的螺栓分類為 26 支新的 A211-8C 與 4 支重複使用的舊 A211-7D,合計 30 支;但前一句的地點分項中,留在玻璃上與散落附近的只有 29 支,報告沒有說明這一支的差異,本頁照錄。 而圖解零件目錄(Illustrated Parts Catalogue,IPC)規定的是 A211-8D。報告列出三者的規格:
| 料號 | 柄長 | 直徑 | 螺紋 | 這次的角色 |
|---|---|---|---|---|
| A211-8D | 0.8(約 20.3) | 0.1865–0.1895(約 4.74–4.81) | 10 UNF | IPC 規定 |
| A211-8C | 0.8(約 20.3) | 0.1605–0.1639(約 4.08–4.16) | 8 UNC | 裝上 84 支 |
| A211-7D | 0.7(約 17.8) | 0.1865–0.1895(約 4.74–4.81) | 10 UNF | 裝上 6 支(舊螺栓) |
在報告列出的這三個料號裡,數字對應柄長,字母對應直徑與螺紋:8D 和 8C 一樣長、細了一號;8D 和 7D 一樣粗、短了 0.1 吋(約 2.54 mm)。 報告的結論第 (viii) 條把兩種錯誤寫在一起:84 支 A211-8C 的直徑比規定小約 0.026 吋(約 0.66 mm),6 支 A211-7D 直徑正確、但短 0.1 吋。90 支裡沒有一支是 A211-8D。
短的那 6 支有一段前史。調查人員在作業區找回拆下來的 80 支舊螺栓,其中 78 支是 A211-7D,只有 2 支是 A211-8D。舊玻璃是四年前裝的,當時飛機還不屬於英航。 也就是說,在此之前的四年,這片窗主要是由短了 0.1 吋的螺栓固定的。就此前的使用而言,報告在第 2.2.1 節把 A211-7D 形容為「不正確、但已證明足夠」(incorrect but demonstrably adequate)。 短一點的螺栓為什麼還夠?報告在第 1.17.4.2 節給了一個線索:外側角柱整流條多夾了一層,需要 A211-8D,而整片玻璃都規定用 A211-8D;所以在大多數直接固定於窗框的螺帽位置,用 A211-8D 時螺帽下方大約還露出五牙。 本站推測,這可能解釋短 0.1 吋的螺栓為什麼在多數位置仍咬得到螺帽;報告沒有逐點驗證它的嚙合與安全裕度。
粗細就不一樣了。少的那 0.026 吋,在一支直徑不到 5 mm 的螺栓上,差的是整整一個尺寸等級。下一個問題是:細了一號,為什麼還鎖得進去?
細了一號,為什麼還鎖得進去
螺栓鎖進的是窗框內側的 10 UNF「Kaylock」浮動托板螺帽(floating anchor nut)。報告第 1.17.4.2 節說明它的自鎖方式:自鎖作用來自螺帽有一部分在螺栓插入前是橢圓形;本站的理解是,螺栓擠進去時要克服這部分的變形阻力。 關鍵在牙距。報告寫的是 A211-8C「細了一號,但牙距相同」。依統一螺紋(Unified)的尺寸命名,#8 粗牙(UNC)與 #10 細牙(UNF)都是每吋 32 牙,也就是 #8-32 與 #10-32;這個對照是本站依命名補上的,報告只寫「牙距相同」。
在這組螺栓與 Kaylock 螺帽上,報告確認細一號的螺栓仍咬得進去,也就是 #8 粗牙的螺栓鎖進了 #10 細牙的托板螺帽;但咬得進去不代表合規的螺紋配合,後面的試驗顯示它在低扭矩就滑牙。報告第 1.16.1 節還特別記了一句:航空器常用的 4 號粗牙到 ½ 吋細牙之間,有三對相鄰尺寸的牙距相近,小的那一支都能咬進大一號的 Kaylock 螺帽。 報告沒有列出是哪三對,本頁也不替它列。
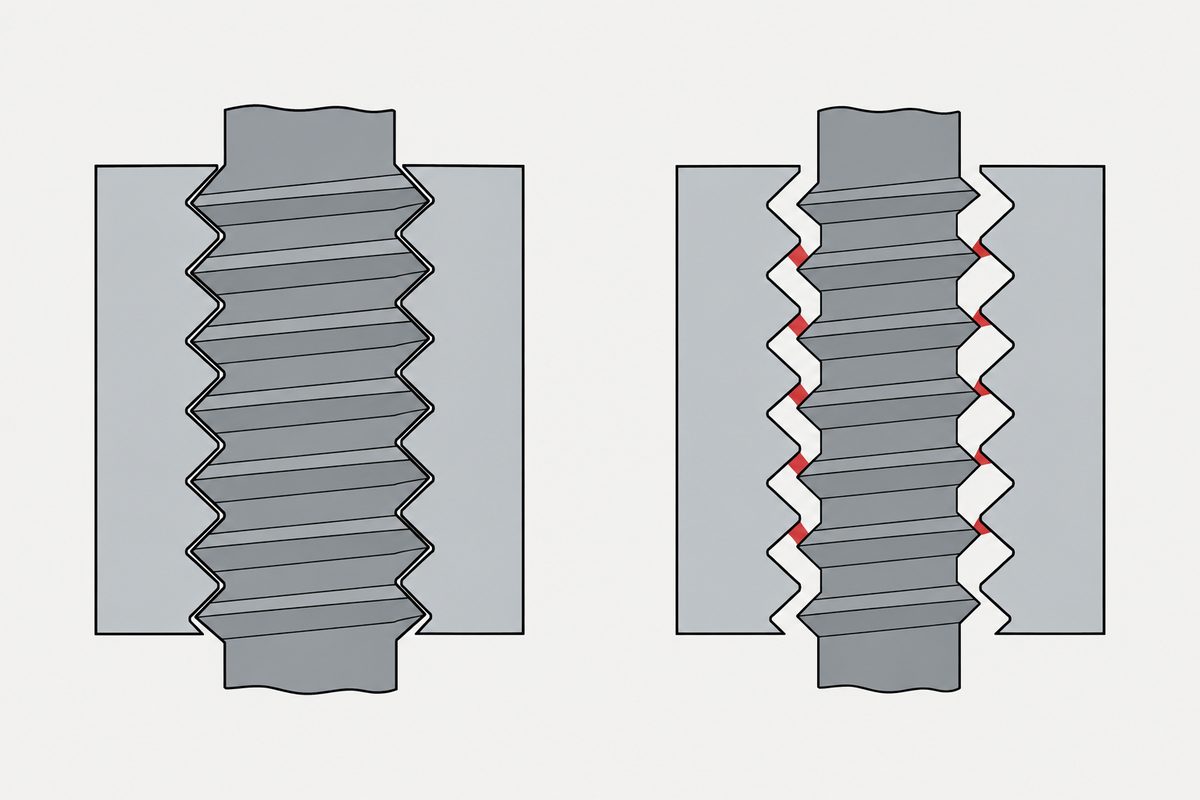
本站另一篇談過另一種錯配:#10-32 鎖進 M5×0.8 螺帽,兩者牙距每牙差 0.00625 mm;那篇依公差與短螺帽的條件推估,錯配的螺絲可能鎖得進去而不明顯卡住。 兩個例子的共同點是,「鎖得進去」不能證明牙距、直徑或螺紋配合符合規格。5390 號班機的 84 支螺栓進一步說明,鎖得進去的螺栓,也不一定鎖得緊。
扭力起子設在 20 lbf in,事故後試驗的滑牙平均在 4.7
那麼,鎖的時候扭力工具沒有發出警告嗎?要回答這一題,得先知道細一號的螺栓在這種螺帽裡能撐到多少扭矩。英航在調查期間做了模擬(第 1.16.1 節):
| 試驗 | 數量 | 結果(lbf in) |
|---|---|---|
| 24 個螺帽的試片,8 UNC 螺栓 | 20 支 | 1–7 滑牙 |
| 同一試片,正確的 10 UNF 螺栓咬進鎖定機構所需 | 4 支 | 10–11 |
| AAIB 在場,真機窗框,A211-8C | 32 支 | 0–12 滑牙 |
| G-BJRT 拆下的螺帽,8 UNC 螺栓 | 10 支 | 0–6 滑牙 |
| 三組 8 UNC 試驗合計 | 最大 12(約 1.36 N·m),平均 4.7(約 0.53 N·m) |
對照維修手冊的要求:螺栓鎖到 15 lbf in(約 1.7 N·m),100 飛行小時後再鎖到 5 lbf in。依換裝者的經驗,再鎖時許多螺栓會鬆到三圈之多,所以他自行把首鎖提高到 20 lbf in(約 2.3 N·m)。 換句話說,平均滑牙扭矩約是他設定值的 24%、手冊值的 31%(本站換算),連試驗中的最大值 12 也沒到手冊的 15。報告在第 2.2.1 節寫明:這些 8 UNC 螺栓從來沒有達到起子的跳脫扭矩。 作為對照,正確的 10 UNF 螺栓咬進螺帽鎖定機構所需的扭矩是 10 到 11 lbf in;錯配的 8 UNC 螺栓,三組試驗的合併平均滑牙扭矩是 4.7 lbf in。
沒有到值,裝配者為什麼沒發現?報告第 1.16.2 節找到兩件事。第一,用同類的扭力限制起子試驗,設在 5 lbf in 這種低設定時,離合器打滑的手感,和 8 UNC 螺紋在 10 UNF 托板螺帽裡滑牙的手感分不出來;設到 15 時,離合器釋放的跳脫感才比較明顯。 第二,事故後檢查當晚用的那一支,跳脫後的殘餘摩擦偏高:報告記錄在 20 的設定下典型約 7 lbf in,另概述為約設定值的 30%(兩個近似值不完全相合,7 除以 20 是 35%),報告說通常是 5% 到 10%;原因是組裝用的舊規格潤滑脂老化,換上正確的潤滑脂後就正常。 報告補充,殘餘扭矩只在到達設定值之後才出現,不影響起子在多少扭矩跳脫;它的影響在手感:第 2.2.1 節推斷,這支起子到值時的「跳」不夠爽脆,感覺上可能比一支正常的起子更像滑牙。
還有一個本來看得出來的訊號。以這種扭力限制起子來說,跳脫時起子頭和螺栓應該停住、只有握把在轉;螺紋滑牙時,起子頭和套筒會跟著一直轉。 當晚用的十二角(bi-hexagonal)套筒沒有彈簧夾,起子頭會掉,裝配者只好用左手扶住起子頭,而那隻手正好擋住螺栓頭;工作平台位置不對,他得伸身越過機鼻、在護欄外作業。報告認為,這些條件讓他沒有處在看得到滑牙的位置。
工具這一段當晚也偏離了程序(第 1.17.4.2 節)。機庫有一支經校正、5 到 120 lbf in 的錶盤指示式扭力扳手,但它當晚不在工具板上,而且 5 lbf in 的再鎖值落在量程底端,被認為不適合。 倉管主管自己從倫敦取得一支專為換玻璃準備的扭力限制起子,到貨時已過校正期、未放行;在沒有替代品的情況下,倉管照要求把它設在 20 交給裝配者,他用兩具扭矩校驗器確認了設定值。 報告在第 2.2.1 節把「在校正室外設定一支未受控的起子」列為不符合公司標準的一項。
小螺栓的身上沒有料號,身分在包裝上
扭力工具沒有攔住錯誤,錯誤本身是在更早的一步發生的:挑螺栓。這一步的起點,是這種螺栓本身不帶身分。 報告第 1.17.1.1 節寫明,A211 這份英國標準規定,標準編號與螺栓料號不得標在螺栓上,而要清楚標在螺栓包裝的標籤上;第 1.17.4.2 節也說,這些螺栓的頭太小,不帶個別識別。 第 1.17.3.5 節描述了伯明罕的通用零件(Aircraft General Spares,AGS):通常以每袋 100 件的透明袋到貨,袋上有標籤或電腦印的品名與條碼,抽屜裡也常留著袋子的標籤; 但報告寫道,這些零件一旦離開包裝,除了量測,沒有別的辦法認出它是什麼。
那一晚,螺栓是這樣挑出來的(第 1.17.4.2 節)。拆下的螺栓屬於「視狀況更換」(on condition)的零件,有些漆填的頭在拆卸時受損、有些生鏽,裝配者決定全部換新。 IPC 就在微縮片閱讀機上,他沒有用它查料號,也沒有用英航的庫存系統 TIME 查存量與位置;他的理由是,拆下來的就是對的螺栓,而在 IPC 裡找料號太花時間。 他拿了一支拆下的螺栓到機庫的料架,翻了幾個抽屜比對,準確地找到和它相同的那一種,再從抽屜裡的發料單讀出料號 A211-7D(他認出的是拆下來的那支,不是應該裝的料號)。任職約 16 年的倉管主管告訴他,這片玻璃用的是 A211-8D,但沒有堅持。 A211-7D 的抽屜只剩四五支(最低庫存是 50),於是他開車到另一處、International Pier 底下一個無人看管的旋轉料架,帶著那支拆下的螺栓。
那個料架的抽屜標的是料號,標籤舊而褪色;照明差,他得用身體擋在料架和光源之間才拿得到抽屜。報告寫道,他當時已經知道拆下那支螺栓的料號,卻沒有用抽屜標籤來辨識,而是把螺栓並排比對,挑出他認為相同的。 他在選螺栓時沒有戴自己的老花眼鏡;眼科檢查認為他看小字需要眼鏡。報告的判斷是,沒戴眼鏡解釋不了當晚大多數的錯誤,但可能在不自覺中讓他略過了一些依賴視力的程序(第 2.2.6.3 節)。
調查人員後來清點了那個無人料架的 408 個抽屜(第 1.17.3.5 節):
| 狀態 | 抽屜數 |
|---|---|
| 無標籤、無內容 | 46 |
| 無標籤、有庫存 | 25 |
| 有標籤、無內容 | 68 |
| 有標籤、有庫存 | 269 |
| 其中多數內容與標籤相符 | 251(全部相符 163) |
| 其中多數內容與標籤不符 | 18(完全不符 9) |
相對地,機庫裡那兩個由倉管控管、接上 TIME 系統、標位置碼的料架,報告寫道沒有發現內容不符的抽屜。無人料架的問題曾被一些人非正式反映過,但英航的品質缺失回報系統(QMDR)裡沒有紀錄。
這張表容易被讀成「是料架害的」。報告不這麼讀。第 2.2.3.1 節寫道(指當時的情況):無人看管的通用零件料架是航空維修公認、必要的做法,小單位難以養得起專職倉管,只能仰賴良好的作業習慣; 裝配者走到料架前已經知道要找的料號,因此儘管分區、標籤、照明都差,選錯螺栓不能用料架制度來解釋。換句話說,在這個案例裡,他用新舊件比對取代了標籤與 IPC 的查核,標籤因此沒有發揮作用。
IPC 本身也有一個坑(第 1.17.4.2 節)。528 型的 IPC 頁面畫出了駕駛擋風玻璃與旁邊的直視窗(DV window),卻只畫了一支螺栓,那是直視窗用的 A211-7D;擋風玻璃的螺栓列在文字裡的「attaching parts」,是 A211-8D。 報告說 510 型的 IPC 則清楚標出正確的螺栓。舊玻璃上 78 支 A211-7D,正是圖上畫出來的那一種。
他另外拿了 6 支更長的 A211-9D,以為外側角柱整流條需要較長的螺栓;裝的時候發現太長,就改裝回原本拆下來的 6 支舊 A211-7D。 報告另記,新拿的 A211-8C 與拆下的 A211-7D 長度相差在 0.050 吋(約 1.27 mm)以內,但沒有說明這個長度與表中柄長(0.8 與 0.7 吋)怎麼對應。本站推測,長度接近可能降低並排比對的辨識效果;報告確認的是,這次比對沒有辨出直徑的錯配。
裝上去之後,還有幾次看得出來的機會
錯的螺栓鎖進去之後,事情並不是完全看不見。報告第 1.17.4.2 節與第 2.2.1 節列出了被忽略或錯過的線索,本頁挑出其中四個跟裝配外觀或手感直接有關的:
- 沉頭沒有填滿沉頭孔。玻璃上塗了底漆、開了沉頭孔;A211-8C 的頭比 A211-8D 小,坐得比較深,會留下一圈沒被填滿的沉頭孔,報告說觀察條件良好時容易看出。
- 中柱兩側的頭深度不同。鎖到中柱時,右側擋風玻璃那些正確螺栓的頭填滿了沉頭孔,就在左側新螺栓旁邊;即使上了漆,正常情況下看得出差異。
- 整流條上新舊螺栓的手感與沉頭不同。他用 6 支舊 A211-7D 裝外側角柱整流條,沒有注意到它們達到的扭矩和頭的坐深,與新螺栓不同。報告在第 2.2.1 節指出,起子的跳脫扭矩在設定時和裝整流條時是有到的。
- 隔一晚又換一片。第二天晚上他換的是右側擋風玻璃,看到的是 A211-8D。他記得前一晚用了 A211-7D,於是解釋成兩架飛機改裝狀態不同。
事故後的機隊檢查,則從另一個方向證明了料號錯誤不只發生在這一架(第 1.16.3 節)。在還沒確認直徑問題之前,英航先要求每架 One-Eleven 在下一次飛行前,把左右一號擋風玻璃的螺栓每四支拆一支,檢查長度: 英航機隊有兩架不合格,共 41 支短螺栓(A211-7D);另一家航空公司的四架 One-Eleven 也有兩架不合格,共 107 支短螺栓。 確認了細螺栓的問題之後,英航改做頭部直徑的 100% 目視檢查,利用的正是細一號的螺栓頭面積少 27%;這次頭部直徑檢查全部通過。
這組檢查本身就是一個扣件識別的示範:這次長度檢查是把螺栓拆下來做的,直徑則是在裝好的狀態下從頭的大小篩出來的。也就是說,在這個案例裡,A211-8C 的錯在裝好之後看得出來;獨立檢查是一道可能攔下它的防線,那一晚沒有這道防線。報告同時也指出了選料、程序、工具與監督上的問題。
報告把原因放在哪裡
如果細一號的螺栓看得出來,那一晚為什麼沒有人看?報告把缺少獨立檢查與管理監督列為重要因素,也分析了裝配者選料與鎖緊的方式。依第 1.17.1.2 節,英國的適航要求對操縱系統的維修要求雙重檢查,1985 年 9 月又加入「要點」(Vital Point)的雙重檢查:任何單一裝錯就可能導致災難的位置。 但民航局(CAA)的解釋是,這個詞指的是單一點、通常在操縱系統,不是多支扣件固定的結構;而且最大起飛重量超過 5,700 kg、依 1986 年 1 月 1 日前核發的型式證書製造的飛機,可以不強制適用要點的定義,One-Eleven 就在其中。換擋風玻璃不是要點,沒有雙重檢查; CAA 沒有要求、維修手冊也沒有寫入在壓力殼上作業後做客艙加壓檢查。報告結論第 (xi) 條寫道,獨立的最終檢查有高機率(high probability)會發現這個錯誤。
報告在第 2.2.2 節把這片擋風玻璃形容為可能是唯一能「容納」這串錯誤的關鍵件,理由有六點,其中兩點完全是扣件的事:錯直徑的螺栓咬得進托板螺帽,因為牙距相同;這些螺栓不是需要料號才能取得的專用件,而是可以從無人料架拿到的通用件。 如果換成別的零件,報告認為選錯螺栓可能在裝的時候就一目了然,或者失效不會這麼明顯、這麼劇烈。
第 3(b) 節列了三項促成因素:一項安全關鍵作業沒有被認定為要點,由一個人完成並承擔全部品質責任,而且這次安裝直到載客飛行升空前都沒有被測試(工作紀錄上的功能檢查指的是玻璃加熱系統);裝配者的作業品質被不夠謹慎、不良作業習慣、不遵守公司標準與使用不合適的工具侵蝕,報告判斷這反映了較長期未遵守程序; 英航的地方管理、產品抽樣與品質稽核沒有直接觀察輪班維修經理的作業方式,所以沒有發現他採用的不足作業標準。報告共提出 8 項安全建議,包括請 CAA 檢討自我簽證(self certification)是否適用於完工後不做功能檢查就放行的安全關鍵作業,以及請 CAA 正視有處方者在航空維修作業中使用矯正眼鏡的必要性。
從扣件這一側帶得走的四件事
以下是本站的讀法,不是 AAIB 寫給扣件使用者的建議。
- 不帶個別標記的小螺絲,身分主要在包裝與紀錄上。A211 標準明文規定料號不標在螺栓上;報告也說零件離開包裝後只能靠量測辨識。對頭部放不下標記的小螺絲,包裝標籤和料號紀錄是主要的身分追溯依據,拆袋、分裝、併抽屜都是可能失去身分的步驟。舉一個假設情境:同一個抽屜裡混進一號之差的螺絲,從外觀挑,就可能重現這一晚依外觀比對而錯配的風險。
- 找料號要回到文件,不要回到舊零件。拿拆下來的螺絲去比對,比對到的是「上一次裝了什麼」;這架飛機上一次裝的主要是短了 0.1 吋的 A211-7D。料號要從圖面、零件目錄或規格查,這和本站那篇公英制判別最後的結論一樣:應裝的料號由文件決定,量測用來驗證手上的零件,不能拿量舊件取代查料號。
- 相鄰尺寸牙距相同時,鎖得進去不是證據。#8-32 與 #10-32 牙距相同(每吋 32 牙是本站依命名補上的);在本案,細的那一支咬得進粗一號的螺帽,但試驗中在低扭矩就滑牙。這種錯配可以用直徑或頭部尺寸篩出,報告事後的機隊檢查就是用頭部直徑來篩;這不代表同時確認了長度與其他規格。
- 扭力工具的跳脫,要和零件有沒有停住一起看。報告的試驗顯示,同類起子設在 5 lbf in 時,跳脫和螺紋滑牙的手感分不出來;對本案這類起子,可觀察的差別是起子頭與套筒有沒有繼續轉。這只是輔助線索,不能取代料號、尺寸與規定程序的確認。扭矩讀值本身代表什麼,見扭矩鎖到規定值,夾緊力卻不一定對;自鎖螺帽的防鬆扭矩怎麼讀,見規格表上的防鬆扭矩是一個上限。
這頁不能說的
本頁用於討論安全與扣件識別,轉述報告的分析,不自行判定任何個人的過失或法律責任。報告原文是掃描檔,本站以光學文字辨識轉成文字,再對照頁影像核對本頁用到的關鍵數字;報告本身有兩處數字不完全相合(回收螺栓的支數,以及殘餘扭矩的 7 lbf in 與 30%),本頁照錄並註明。 報告沒有給 8 UNC 外牙與 10 UNF 內牙之間的牙深重疊或嚙合牙數,本站也沒有讀到可以引用的螺紋標準原文,所以本頁不計算細一號的螺栓「咬了多深」。報告沒有提供 Kaylock 螺帽的詳細型號與防鬆扭矩規格,本頁不補推;A211 標準的要求只依報告轉述。 報告的附錄是另一份檔案(附錄 E 是螺栓頭在沉頭孔中的比較照片),本頁沒有直接檢視或引用;CAA 對安全建議的回應(FACTAR 1/92)也沒有讀。報告沒有直接列出事故當時的實際壓差,本頁只引 35,000 呎、客艙 8,000 呎條件下的 7.5 psi。 吋與毫米、lbf in 與 N·m 的換算,以及 24%、31% 兩個百分比是本站計算,27%、30%、5% 到 10% 是報告的數字;「每吋 32 牙」是依統一螺紋命名補上的;「同一個抽屜裡混進一號之差的螺絲」是假設情境。報告另有航管處置的分析,不在本篇扣件分析的範圍。
這一篇不屬於六步中的任何一步。它橫跨各步,或者發生在組裝之後。導致它的那些決定是在哪裡做的,見指定一顆螺絲,那篇寫的是順序,以及為什麼順序做反了是重工。
常見問題
英航 5390 號班機的擋風玻璃為什麼會被吹掉?
英國 AAIB 報告 1/92 指出,事故前一天凌晨(約 27 小時前)換上這片擋風玻璃的 90 支螺栓中,84 支是 A211-8C,直徑比規定的 A211-8D 小約 0.026 吋,另外 6 支是直徑正確但短 0.1 吋的 A211-7D。玻璃從機外用螺栓固定,客艙壓力把它往外推,固定力不足,在爬升通過約 17,300 呎時被吹出。
細了一號的螺栓為什麼還鎖得進螺帽?
在本案這組配對中,因為牙距相同。報告寫 A211-8C(8 UNC)比 A211-8D(10 UNF)細一號但牙距相同;以下是本站補充、報告沒有列牙數:依統一螺紋命名,兩者是 #8-32 UNC 與 #10-32 UNF,都是每吋 32 牙。報告也指出,航空器常用的 4 號粗牙到 ½ 吋細牙之間有三對相鄰尺寸牙距相近,小的能咬進大一號的 Kaylock 托板螺帽。
扭力起子設好了,為什麼沒發現螺栓沒鎖緊?
事故後三組 8 UNC 試驗的合併平均滑牙扭矩是 4.7 lbf in、最大 12;報告也判斷實際裝上的 8 UNC 螺栓沒有達到設定的 20 lbf in。同類起子設在 5 lbf in 時,離合器跳脫和螺紋滑牙的手感分不出來;當晚那支起子跳脫後殘餘摩擦偏高,但殘餘摩擦要到設定值之後才出現,它可能影響的是裝配者在設定起子與裝整流條時形成的比較手感。報告指出,起子頭與套筒持續轉動是可觀察的不同線索,而裝配者的左手正好擋住了螺栓頭。
小螺栓頭上沒有標記,要怎麼避免拿錯?
報告寫明 A211 標準規定料號不標在螺栓上,而標在包裝標籤上,報告所述這些零件離開包裝後只能靠量測辨識。本站的讀法是:料號從圖面或零件目錄查,不要單靠舊零件比對;保留包裝與標籤、不要混抽屜;相鄰尺寸牙距相同時,要確認直徑或頭部尺寸。事故後的機隊檢查用的就是頭部直徑,細一號的螺栓頭面積少 27%。
參考資料
- Air Accidents Investigation Branch(1992)Aircraft Accident Report 1/92: Report on the accident to BAC One-Eleven, G-BJRT over Didcot, Oxfordshire on 10 June 1990
- 這顆是公制還是英制?牙距分不出 #10-32 和 M5
- 扭矩鎖到規定值,夾緊力卻不一定對
- 規格表上的防鬆扭矩是一個上限,不是拿來相加的數字
- 那盒「1000 支」是秤出來的,不是數出來的
- 環向力原本不走鉚釘:阿羅哈航空 243 號班機的機身搭接設計上由膠層傳力,脫膠後力轉到三排沉頭鉚釘上,而 0.036 吋蒙皮上的沉頭孔底是一道刀口
本頁依 AAIB 報告 1/92 正文(掃描檔,經光學文字辨識後對照頁影像)整理,頁碼為報告印刷頁碼:航班經過在第 1.1 節(pp.3–4),裝法與壓差在第 1.6.3 節(p.7),螺栓規格與舊螺栓前史在第 1.12.1 節(pp.12–13),滑牙試驗與扭力起子檢查在第 1.16.1、1.16.2 節(pp.14–16),機隊檢查在第 1.16.3 節(p.16),料號不標在螺栓上在第 1.17.1.1 節(p.16),要點與加壓檢查在第 1.17.1.2 節(p.17),料架清點在第 1.17.3.5 節(pp.26–27),挑螺栓與鎖螺栓的經過在第 1.17.4.2 節(pp.30–34),眼鏡在第 1.17.6 節(pp.36–37)與第 2.2.6.3 節(p.49),分析在第 2.2 節(pp.40–42),結論與促成因素在第 3 節(pp.52–54),安全建議在第 4 節(p.55)。報告附錄與 CAA 回應未直接引用。吋與毫米、lbf in 與 N·m 的換算,以及 24%、31% 是本站計算;27%、30%、5% 到 10% 是報告的數字。「每吋 32 牙」是本站依統一螺紋命名補上的。「從扣件這一側帶得走的四件事」是本站的讀法,不是報告的建議。
詢價
如果您的產線上有外觀相近、只差一號的螺絲,詢價時可以一併寫明需要的包裝方式與標籤內容(例如每包標示的料號與規格),我們會依這些條件確認可提供的包裝與標示選項。哪些位置需要獨立檢查或裝後驗證,應由負責單位依用途、適用要求與品質程序確認。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com