 TIGERFASTENERS
La norme des goupilles coniques ne mentionne jamais le trou, et le trou a trois normes à lui
Une goupille conique ne fonctionne que parce que le trou est conique comme elle. On s’attendrait donc à ce que la norme de la goupille dise quelque chose du trou. Ce n’est pas le cas. Les mots trou, aléser et ajustement n’y figurent nulle part. Le trou relève de trois normes distinctes, rédigées par un autre comité technique, couvrant une plage de dimensions plus restreinte, et l’une des trois contient une référence qui renvoie à elle-même.
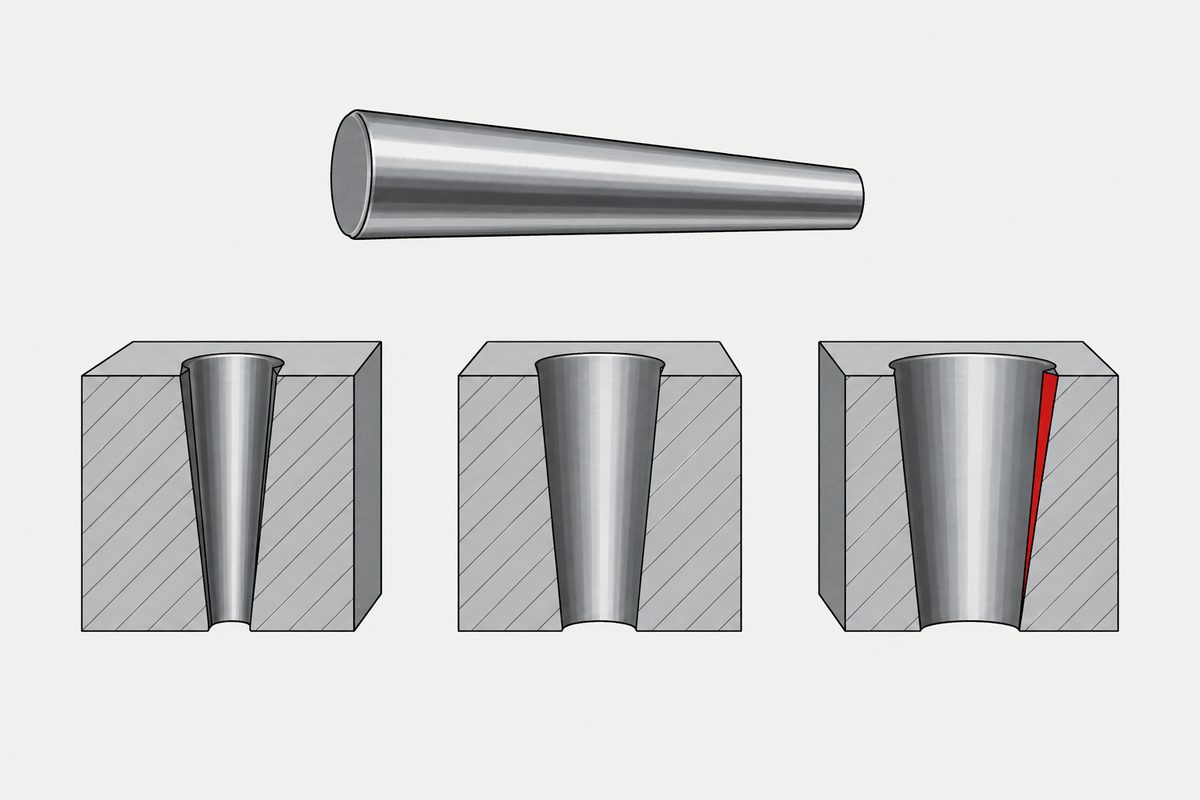
La norme des goupilles couvre les goupilles coniques non trempées « à dimensions métriques et de diamètres nominaux d de 0,6 à 50 mm inclus ». La norme des alésoirs machine indique que ses alésoirs « ont été conçus pour réaliser des trous destinés aux goupilles coniques fabriquées selon l’ISO 2339, dans la plage de 2 à 12 mm de diamètre nominal ». La norme des goupilles énumère vingt diamètres nominaux. Neuf de ces vingt tombent dans la plage des alésoirs. (Citations en traduction.)
Cette page ne donne aucun conseil de conception, de choix ou d’usinage sur les goupilles coniques, les trous alésés ou les ajustements. Elle ne vient pas d’une question de forum ; elle est née d’une nouvelle passe de la recherche des sujets non couverts avec des expressions de deux mots, après avoir appris la fois précédente qu’une recherche sur un seul mot trouve aussi ce mot à l’intérieur d’autres mots. Les outils de navigation que nous utilisons d’ordinaire restent indisponibles.
Quatre documents, deux comités
Nous avons lu quatre aperçus gratuits. La goupille, c’est l’ISO 2339, deuxième édition datée du 1er novembre 1986, élaborée par l’ISO/TC 2, Fasteners (éléments de fixation). Sa première édition est un document distinct, intitulé Taper pins, unhardened avec la mention Metric series, et son avant-propos désigne le même comité sous un nom plus ancien, Bolts, nuts and accessories (boulons, écrous et accessoires).
Les alésoirs sont l’ISO 3466, Machine taper pin reamers with parallel shanks (alésoirs machine pour trous de goupilles coniques, à queue cylindrique), et l’ISO 3467, Machine taper pin reamers with Morse taper shanks (alésoirs machine pour trous de goupilles coniques, à queue cône Morse), toutes deux datées de 1975, toutes deux élaborées par l’ISO/TC 29, Small tools (petit outillage), et toutes deux soumises aux comités membres en juin 1974. Une troisième norme d’alésoirs, l’ISO 3465 pour les alésoirs à main, est citée par les deux. Nous ne l’avons pas lue, si bien que rien ici ne décrit son contenu.
Il s’agit de numérisations des années soixante-dix et quatre-vingt ; chaque citation et chaque valeur de cette page a donc été lue sur une image de page rendue plutôt que sur du texte extrait. Nous n’avons pas vérifié si l’un des quatre est toujours en vigueur, parce que les pages du catalogue refusent nos requêtes.
Un petit détail, puisque nous parlons d’éditions. L’avant-propos de 1986 dit « Cette deuxième édition annule et remplace la première édition (ISO 2339-1972) », ce que nous avons lu sur l’image. Le document de la première édition porte lui-même la date du 1er octobre 1974 sur sa couverture et indique qu’il a été soumis aux comités membres en avril 1972. Cette date de couverture provient de l’extraction de texte et non d’une image ; c’est donc la plus fragile des deux lectures.
Ce que la norme des goupilles ne contient pas
Nous avons compté les mots dans l’ensemble du document de 1986. Hole (trou) apparaît zéro fois. Reamer (alésoir) apparaît zéro fois. Ream (aléser), fit (ajustement) et bore (alésage) apparaissent zéro fois.
Sa liste de références compte trois entrées, et aucune ne porte sur le trou : une norme sur les revêtements électrolytiques de zinc, une sur le contrôle de réception des éléments de fixation et une sur les couches de conversion au chromate. Le document qui définit la pièce ne dit rien de l’élément auquel la pièce doit s’adapter.
Ce qu’il définit, c’est la goupille, en détail. Deux types, distingués seulement par leur mode de fabrication : type A, goupilles rectifiées, état de surface Ra 0,8 micromètre, et type B, goupilles décolletées, Ra 3,2 micromètres. Le matériau est un acier de décolletage à 125 à 245 HV. La conicité « doit être contrôlée au moyen d’un projecteur de profil approprié », et « aucune bavure ne doit apparaître sur aucune partie de la goupille ».
Puis vient la tolérance sur le diamètre, qui est h10, avec une note : « Autres tolérances, par exemple a11, c11, f8, selon accord entre client et fournisseur. » Pour une pièce dont toute la fonction est de se loger serrée dans un trou correspondant, la tolérance sur le diamètre est négociable et le trou n’est pas mentionné.
Vingt nombres qui ne forment pas une règle
Le tableau des dimensions comporte, sous les diamètres, une deuxième ligne repérée a et précédée d’un signe « environ égal ». Ses vingt valeurs sont 0,08, 0,1, 0,12, 0,16, 0,2, 0,25, 0,3, 0,4, 0,5, 0,63, 0,8, 1, 1,2, 1,6, 2, 2,5, 3, 4, 5 et 6,3. Nous n’avons pas lu la figure qui définit a, si bien que cette page ne dit pas ce que représente cette cote.
Divisez chaque diamètre par la valeur de sa colonne : le résultat est proche de huit à chaque fois, mais jamais huit à chaque fois. Le rapport prend quatre valeurs distinctes sur les vingt dimensions : sept et demi dans sept colonnes, exactement huit dans sept colonnes, environ huit virgule trois dans quatre colonnes et environ sept virgule neuf dans deux. Ce calcul est le nôtre.
Il vaut la peine de le rapprocher d’un tableau où neuf nombres imprimés se ramenaient bel et bien à une seule règle. Ici, vingt nombres imprimés ne s’y ramènent pas, parce que les valeurs suivent une série de nombres normaux plutôt qu’un calcul ; la ligne imprimée est la réponse, pas un raccourci vers elle. C’est la vérification qui vous dit à quel genre de tableau vous avez affaire, et l’en-tête vous prévient déjà en imprimant un signe « environ égal ».
Le trou a droit à trois normes, et à une plage plus réduite
Le trou est traité par l’outil qui le réalise. Il existe une norme pour les alésoirs à main pour trous de goupilles coniques, une pour les alésoirs machine à queue cylindrique et une pour les alésoirs machine à queue cône Morse. Trois documents pour le trou contre un pour la goupille, et ils viennent du comité du petit outillage plutôt que du comité des éléments de fixation.
Ils couvrent aussi moins. La goupille va de 0,6 à 50 mm. La norme des alésoirs machine indique explicitement que ses alésoirs sont conçus pour des goupilles dans la plage de 2 à 12 mm de diamètre nominal. Parmi les vingt diamètres que la norme des goupilles imprime, ceux de 2 à 12 inclus sont 2, 2,5, 3, 4, 5, 6, 8, 10 et 12. Neuf sur vingt, selon notre décompte. La norme ne dit pas ce qui se passe au-dessus ou au-dessous de cette plage, et nous n’allons pas combler ce vide.
La norme des alésoirs reste aussi soigneusement évasive sur l’outil lui-même. « Sauf indication contraire, ces alésoirs coupent à droite », et « les goujures peuvent être droites ou en hélice à gauche, au choix du fabricant ». Un outil coupant à droite dont les goujures peuvent tourner dans l’autre sens, à la discrétion du fabricant.
Une référence qui renvoie à elle-même
Sur une page de l’ISO 3466, la colonne de gauche et celle de droite se contredisent.
La colonne de gauche, dans le domaine d’application, dit : « Les alésoirs à main pour trous de goupilles coniques font l’objet de l’ISO 3465, et les alésoirs machine pour trous de goupilles coniques à queue cône Morse de l’ISO 3467. » C’est exact : le document sur la queue cône Morse est l’ISO 3467, et nous l’avons sous les yeux.
La colonne de droite, dans la liste des références, indique : « ISO 3466, Alésoirs machine pour trous de goupilles coniques, à queue cône Morse. » L’ISO 3466 est le document que vous tenez en main. Sa liste de références se cite elle-même, en lui donnant le titre de l’autre norme.
Nous avons lu les deux colonnes sur la même image de page rendue à 200 points par pouce, et les chiffres ne laissent aucun doute. Ce n’est pas un artefact de l’extraction de texte. Pourquoi le numéro est faux, nous ne le savons pas, et le document ne le dit pas.
La même liste de références porte une note sur sa dernière entrée : « Actuellement au stade de proposition de projet. » Ce site a déjà vu une norme renvoyer à un document qui n’était pas encore écrit ; cette page est mise en lien plutôt que répétée.
Les deux mêmes ont dit non, deux fois
L’ISO 3466 énumère vingt-sept comités membres qui l’ont approuvée, selon notre décompte de son avant-propos. En dessous : « Les comités membres des pays suivants ont désapprouvé le document pour des raisons techniques », puis deux noms, la Suède et les États-Unis.
L’ISO 3467 enregistre les deux mêmes comités membres désapprouvant pour des raisons techniques. Nous n’avons pas compté les approbations sur celle-là, si bien qu’aucun nombre n’est donné ici pour elle. Aucun des deux avant-propos ne dit en quoi consistait l’objection.
Ce site a déjà rencontré des désaccords nominatifs dans d’autres documents ISO, et ces pages sont mises en lien plutôt que reprises.
Ce que cela établit et ce que cela n’établit pas
- La norme des goupilles coniques contient les mots hole, reamer, ream, fit et bore zéro fois, selon notre décompte
- Ses trois références portent sur des revêtements et le contrôle de réception, pas sur le trou
- La tolérance sur le diamètre est h10, avec une note proposant d’autres tolérances selon accord entre client et fournisseur
- Deux types ne se distinguent que par l’état de surface : rectifié à Ra 0,8 et décolleté à Ra 3,2 micromètres
- Le trou relève de trois normes d’alésoirs distinctes, issues d’un autre comité technique
- La norme des alésoirs machine couvre 2 à 12 mm contre 0,6 à 50 mm pour la norme des goupilles, soit neuf des vingt diamètres imprimés
- La liste de références de l’ISO 3466 cite l’ISO 3466 avec le titre de l’ISO 3467, en contradiction avec son propre domaine d’application sur la même page, lu sur l’image de page
- La Suède et les États-Unis ont désapprouvé les deux normes d’alésoirs pour des raisons techniques, et aucun avant-propos ne dit pourquoi
- Selon notre calcul, le rapport entre le diamètre et la cote repérée a prend quatre valeurs, les vingt nombres imprimés ne forment donc pas une règle unique
- Nous n’avons lu ni la norme des alésoirs à main, ni la figure qui définit a, ni aucune des normes de revêtement citées
- Nous n’avons pas vérifié si l’un de ces documents est toujours en vigueur
- Aucun conseil de conception, de choix ou d’usinage n’est donné
Ce qu’il faut retenir, c’est où chercher lorsqu’une pièce est définie par un ajustement. Le document qui nomme la pièce peut délibérément ne rien dire de son autre moitié, parce que cette autre moitié se trouve dans le document de quelqu’un d’autre, dans le comité de quelqu’un d’autre, pour une autre plage de dimensions. Une spécification qui paraît complète peut n’être complète que de son propre côté.
Cet article ne relève pas d’une seule des six étapes : il en traverse plusieurs ou intervient après l’assemblage. Les décisions qui y conduisent sont présentées dans l’article anglais Specifying a screw.
Questions fréquentes
La norme des goupilles coniques spécifie-t-elle le trou ?
Non. Selon notre décompte, les mots hole, reamer, ream, fit et bore y apparaissent zéro fois, et ses trois références portent sur des revêtements et le contrôle de réception.
Où le trou est-il spécifié ?
Par les alésoirs qui le réalisent. Il existe une norme pour les alésoirs à main pour trous de goupilles coniques, une pour les alésoirs machine à queue cylindrique et une pour les alésoirs machine à queue cône Morse, toutes issues du comité du petit outillage et non du comité des éléments de fixation. Cette page n’a pas lu celle des alésoirs à main.
Les normes des goupilles et des alésoirs couvrent-elles les mêmes dimensions ?
Non. La norme des goupilles va de 0,6 à 50 mm inclus. La norme des alésoirs machine dit que ses alésoirs sont conçus pour des goupilles dans la plage de 2 à 12 mm de diamètre nominal. Cela fait neuf des vingt diamètres imprimés par la norme des goupilles, selon notre décompte.
Quelle est la tolérance sur le diamètre de la goupille ?
Le tableau donne h10, avec une note indiquant d’autres tolérances, par exemple a11, c11 ou f8, selon accord entre client et fournisseur.
Quelle est la différence entre les deux types ?
L’état de surface, et le mode de fabrication. Le type A correspond à des goupilles rectifiées à Ra 0,8 micromètre et le type B à des goupilles décolletées à Ra 3,2 micromètres.
Y a-t-il vraiment une erreur dans l’une des normes ?
La liste de références de la norme des alésoirs à queue cylindrique cite l’ISO 3466, c’est-à-dire ce document lui-même, et lui donne le titre de l’ISO 3467. Le domaine d’application sur la même page indique correctement l’ISO 3467. Nous avons lu les deux sur la même image de page à 200 points par pouce. Pourquoi le numéro est faux, le document ne le dit pas et cette page ne le devine pas.
Tous les comités membres ont-ils approuvé les normes d’alésoirs ?
Non. Les deux enregistrent que la Suède et les États-Unis ont désapprouvé le document pour des raisons techniques. Aucun des avant-propos ne dit en quoi consistait l’objection.
Ces normes sont-elles toujours en vigueur ?
Cette page ne le dit pas. Nous n’avons pas vérifié, parce que les pages du catalogue refusent les requêtes de ce site.
S’agit-il d’un guide d’usinage ?
Non. Aucun conseil de conception, de choix ou d’usinage sur les goupilles coniques, les trous alésés ou les ajustements n’est donné ici.
Références
- ISO 2339:1986, Taper pins, unhardened, deuxième édition du 1er novembre 1986, élaborée par l’ISO/TC 2. Aperçu gratuit de huit pages
- ISO 2339:1974, Taper pins, unhardened, metric series, première édition. Aperçu gratuit de quatre pages, lu uniquement pour le nom du comité et les dates d’édition
- ISO 3466:1975, Machine taper pin reamers with parallel shanks, élaborée par l’ISO/TC 29. Aperçu gratuit de quatre pages, comprenant le domaine d’application et la liste de références
- ISO 3467:1975, Machine taper pin reamers with Morse taper shanks, élaborée par l’ISO/TC 29. Aperçu gratuit de quatre pages, lu uniquement pour le titre, le comité et les désaccords
Les quatre documents sont des numérisations des années soixante-dix et quatre-vingt ; chaque citation et chaque valeur de cette page a donc été lue sur des images de page rendues à 200 ou 220 points par pouce, et non sur du texte extrait. La seule exception est la date de couverture de la première édition de la norme des goupilles, qui provient de l’extraction de texte et est signalée dans le corps comme la lecture la plus fragile. C’est la première fois que ce site utilise l’un de ces quatre documents, et la première fois qu’il utilise quoi que ce soit du comité du petit outillage. Nous n’avons pas lu la norme des alésoirs à main, ni la figure qui définit la cote repérée a, ni aucune des normes citées sur les revêtements, les tolérances et ajustements ou le contrôle de réception ; leur contenu n’est donc pas décrit. Nous n’avons pas vérifié si l’un des quatre est en vigueur ou remplacé, parce que les pages du catalogue refusent les requêtes de ce site. Les éléments suivants sont nos propres décomptes et calculs, non des affirmations des documents : que hole, reamer, ream, fit et bore apparaissent chacun zéro fois dans la norme des goupilles ; que neuf de ses vingt diamètres imprimés tombent dans la plage des alésoirs machine ; que le rapport entre le diamètre et la cote repérée a prend quatre valeurs distinctes ; et que vingt-sept comités membres ont approuvé la norme des alésoirs à queue cylindrique. Nous n’avons pas compté les approbations sur la norme des alésoirs à queue cône Morse, si bien qu’aucun nombre n’est donné pour elle. La liste de références citant l’ISO 3466 avec le titre de l’ISO 3467 a été lue sur l’image de page et n’est pas un artefact d’extraction de texte ; pourquoi le numéro est faux, le document ne le dit pas et cette page ne le devine pas. Les pages antérieures sur les désaccords nominatifs et sur les renvois à des documents non écrits sont mises en lien plutôt que répétées. Cet article ne vient pas d’une question de forum ; il est né d’une nouvelle passe de la recherche des sujets non couverts avec des expressions de deux mots. Les citations des normes sont des traductions. Aucun conseil de conception, de choix ou d’usinage n’est donné, et aucune marque n’est citée. Les outils de navigation que ce site utilise d’ordinaire restent indisponibles.
Demande de devis
Si une pièce de votre plan est définie par un ajustement, le document qui nomme la pièce peut ne couvrir que sa propre moitié. Dites-nous de quel côté vous avez besoin de justificatifs, et nous vous dirons ce que nous pouvons fournir et ce qui relève de la norme de quelqu’un d’autre.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com