 TIGERFASTENERS
Une clé six pans n’atteint jamais les angles de l’empreinte, et les deux normes y veillent
Ce mois-ci, deux fils distincts du même forum ont posé la même question et ont réuni à eux deux environ cinq cent cinquante réponses : comment extraire une vis à six pans creux dont l’empreinte s’est arrondie ? Cette page n’y répond pas. Elle répond à la question qui se trouve en dessous, à savoir pourquoi l’empreinte s’arrondit, et la réponse se trouve dans deux tableaux de dimensions que personne ne place côte à côte.
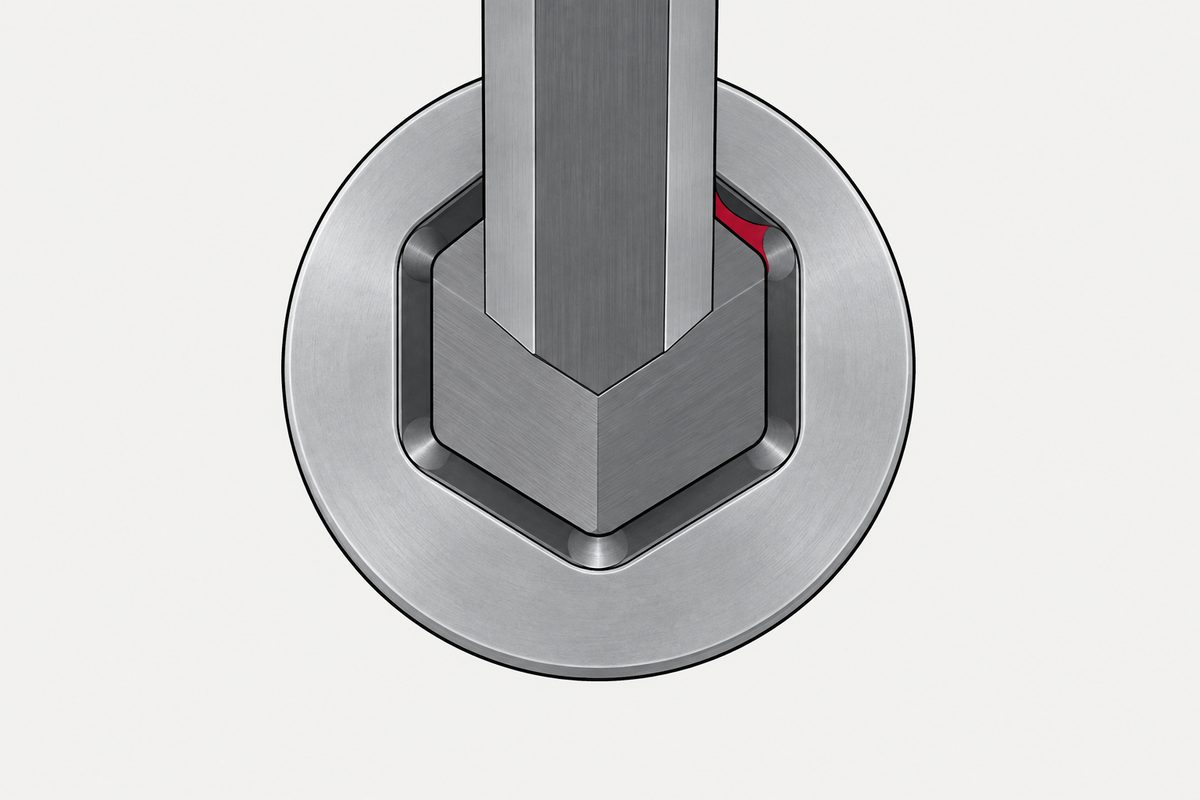
L’ISO 4762 donne à l’empreinte de la vis un surplat toujours supérieur au nominal. L’ISO 2936 donne à la clé un surplat toujours égal ou inférieur au nominal. Le jeu existe donc par construction, de 0,02 mm dans l’appariement admis le plus serré à près d’un quart de millimètre dans le plus lâche. Et si l’on place les deux colonnes de cote sur angles côte à côte, l’empreinte est plus large que la clé à toutes les tailles, neuf sur neuf. Les angles de la clé ne peuvent jamais atteindre ceux de l’empreinte. Tout l’effort porte sur les pans.
Les deux documents sont l’ISO 4762:2004, vis à tête cylindrique à six pans creux, quatrième édition, ISO/TC 2/SC 11, confirmée en 2023, et l’ISO 2936:2014, outils de manœuvre pour vis et écrous, clés mâles pour vis à six pans creux, sixième édition, ISO/TC 29/SC 10, confirmée en 2025. Deux comités techniques différents, une seule interface. Les calculs ci-dessous sont les nôtres et portent sur les deux tableaux imprimés.
Le jeu, taille par taille
Le minimum de l’empreinte moins le maximum de la clé donne l’appariement le plus serré que les normes autorisent. Le maximum de l’empreinte moins le minimum de la clé donne le plus lâche. Dans les deux cas, les deux pièces sont entièrement conformes.
| Taille de clé | Vis | Empreinte, max / min | Clé, max / min | Jeu |
|---|---|---|---|---|
| 2,5 | M3 | 2,58 / 2,52 | 2,50 / 2,46 | 0,02 à 0,12 |
| 3 | M4 | 3,08 / 3,02 | 3,00 / 2,96 | 0,02 à 0,12 |
| 4 | M5 | 4,095 / 4,020 | 4,00 / 3,95 | 0,020 à 0,145 |
| 5 | M6 | 5,14 / 5,02 | 5,00 / 4,95 | 0,02 à 0,19 |
| 6 | M8 | 6,14 / 6,02 | 6,00 / 5,95 | 0,02 à 0,19 |
| 8 | M10 | 8,175 / 8,025 | 8,00 / 7,94 | 0,025 à 0,235 |
| 10 | M12 | 10,175 / 10,025 | 10,00 / 9,94 | 0,025 à 0,235 |
Deux constats en découlent. D’abord, l’appariement le plus serré est presque identique à toutes les tailles, deux centièmes de millimètre : les petites tailles sont donc proportionnellement les plus serrées et les grandes les plus lâches. Ensuite, la dispersion. Sur une M12, le jeu peut légitimement être près de douze fois celui du même assemblage monté avec l’autre extrême des deux mêmes tolérances. Dans aucun des deux cas il n’y a d’anomalie.
Aucune taille de clé au-dessus de 0,7 mm n’a le droit de dépasser le nominal, et certaines n’ont pas le droit de l’atteindre. La clé de 1,3 mm a un maximum de 1,27 mm, soit trois centièmes sous la taille qui lui donne son nom.
Les angles, la partie qui compte
Le surplat est la cote que tout le monde cite. La cote sur angles est celle qui décide où le métal touche. Voici l’empreinte à son minimum face à la clé à son maximum, c’est-à-dire le cas le plus favorable à la clé.
| Taille de clé | Empreinte sur angles, min | Clé sur angles, max | Surplus de l’empreinte |
|---|---|---|---|
| 1,5 | 1,733 | 1,68 | 0,053 |
| 2 | 2,303 | 2,25 | 0,053 |
| 2,5 | 2,873 | 2,82 | 0,053 |
| 3 | 3,443 | 3,39 | 0,053 |
| 4 | 4,583 | 4,53 | 0,053 |
| 5 | 5,723 | 5,67 | 0,053 |
| 6 | 6,863 | 6,81 | 0,053 |
| 8 | 9,149 | 9,09 | 0,059 |
| 10 | 11,429 | 11,37 | 0,059 |
Neuf tailles, neuf fois la même réponse, et la marge est presque la même valeur partout. Ce n’est pas un cumul de tolérances. C’est une décision, prise deux fois par deux comités : l’angle de la clé doit rester à distance de l’angle de l’empreinte dans toutes les combinaisons admises.
L’ISO 2936 le dit directement, dans une note de bas de tableau. La cote sur angles de la clé est définie par e max = 1,14 s max − 0,03, avec une formule analogue pour le minimum. Un hexagone régulier a une cote sur angles égale à 1,1547 fois son surplat. La norme utilise 1,14, puis retire encore trois centièmes. La clé n’est pas un hexagone qui se trouve être petit. C’est un hexagone dont les angles ont été retirés volontairement.
Et l’angle peut être entièrement arrondi
La figure porte une note qu’on lit facilement trop vite.
« Les angles peuvent être vifs, arrondis ou chanfreinés, et le rayon de courbure ou le chanfrein f, respectivement, ne doit pas être supérieur à la moitié de la différence entre la cote sur angles e et le surplat s. » (traduction) La formule donnée est f max = (e max − s min) / 2.
Faisons le calcul sur une clé de 5 mm, là encore à notre compte. La moitié de (5,67 − 4,95) vaut 0,36 mm. Or la moitié de la différence entre cote sur angles et surplat correspond exactement à la saillie de l’angle au-delà du pan. Le rayon admis équivaut donc à toute la hauteur de l’angle. Une clé conforme peut ne plus avoir d’angle du tout et rester conforme.
La même note fixe deux autres points utiles. Chaque extrémité doit être d’équerre avec l’axe de chaque branche à ±1° près, et le coude vaut 90° plus 1 degré moins 2 pour les clés jusqu’à 17 mm de surplat, plus 1 moins 3 au-delà. La petite branche peut donc être refermée de trois degrés au plus.
La clé doit se tordre avant de casser
L’article 4 de l’ISO 2936 est un essai de couple, et son dernier alinéa est la phrase la plus utile des deux documents pour quiconque choisit un outillage.
« Pour une clé dont le surplat ne dépasse pas 14 mm, la clé mâle pour vis à six pans creux doit présenter sous charge une déformation totale, jusqu’à la rupture en torsion, d’au moins 60° ainsi qu’une déformation permanente avant la rupture. » (traduction)
Soixante degrés de torsion avant de lâcher, et une déformation rémanente obligatoire avant la rupture. Une clé qui casse net, sans prévenir et sans se tordre, ne satisfait pas à cette exigence. La norme demande que l’outil soit l’élément ductile du système et qu’il le signale clairement avant de céder.
L’alinéa précédent est l’autre moitié de la même idée. Après le couple d’essai minimal, les éventuels dommages ou déformations ne doivent pas compromettre l’utilisation de la clé. La clé peut donc se déformer pendant l’essai et doit encore fonctionner ensuite.
L’essai précise l’endroit où l’on appuie. La petite branche est engagée dans un adaptateur à six pans creux de dureté spécifiée, et la charge est appliquée à m = l₁/3, au tiers de la grande branche mesuré depuis son extrémité, avec une tolérance de ±2 mm. Le contact doit être maintenu sur une longueur définie : 10 mm ±1 pour les clés de 0,7 à 5, 20 mm ±1 au-dessus de 5 jusqu’à 17, et 50 mm ±1 au-delà. Les valeurs d’essai elles-mêmes, ainsi que les duretés mentionnées dans le domaine d’application, figurent dans un tableau hors de l’aperçu gratuit, et cette page ne les cite pas.
La profondeur d’engagement de la clé
Encore une colonne, parce qu’elle borne la part du problème liée à la profondeur. L’ISO 4762 donne la profondeur d’engagement de la clé t comme minimum : 1,3 sur une M3, puis 2, 2,5, 3, 4, 5 et 6 de M4 à M12. Notre propre constat : à partir de M4, c’est à chaque fois exactement la moitié du diamètre du filetage. En dessous de M4, la valeur baisse légèrement, 0,7 sur une M1,6 et 1,1 sur une M2,5, soit environ quarante-quatre pour cent.
Sur une M6, la clé est donc engagée sur 3 mm de profondeur, sur un surplat de 5 mm, avec entre deux et dix-neuf centièmes de millimètre de jeu, et avec un angle qui peut légalement avoir été arrondi jusqu’à disparaître. C’est toute la géométrie de l’assemblage dont cinq cents personnes débattaient.
Il existe aussi une norme pour contrôler l’empreinte, l’ISO 23429, calibrage des six pans creux, qui figure dans la liste des références normatives de l’ISO 4762. Nous ne l’avons pas lue et ne disons rien de son contenu. La figure de l’ISO 4762 porte aussi l’intitulé autre forme d’empreinte admise, que nous mentionnons seulement parce qu’il existe.
Ce que cela explique et ce que cela n’explique pas
Cela explique pourquoi un six pans creux est un entraînement sujet à l’arrondissement même lorsque les deux pièces sont parfaites. Le contact se fait sur six pans, les angles sont tenus à distance par conception, le jeu est garanti par des sens de tolérance opposés, et l’outil est spécifié pour céder. Chacun de ces points est un choix délibéré, et ensemble ils décrivent un entraînement qui sacrifie le couple maximal transmissible à la survie de l’outil et à la possibilité de démonter la vis.
Cela n’explique aucune défaillance particulière. L’usure, une clé fatiguée, une clé d’une taille trop petite, un filetage grippé et une vis en haut de sa plage de dureté sont autant de questions distinctes, et les fils du forum les contenaient toutes. Cette page n’explique délibérément à personne comment retirer une vis déjà arrondie. C’est une procédure d’atelier, nous n’avons lu les réponses d’aucun des deux fils, et rien ici ne doit être lu comme un conseil à ce sujet.
À quoi cela sert
- Prévoir le jeu et concevoir en conséquence. L’empreinte est au-dessus du nominal et la clé au nominal ou en dessous ; une paire conforme a donc entre 0,02 mm et environ 0,24 mm de jeu selon la taille
- Ne pas compter sur les angles pour porter quoi que ce soit. À chaque taille, l’empreinte est plus large sur angles que la clé d’environ cinq ou six centièmes
- Considérer comme suspecte une clé qui casse sans se tordre. Jusqu’à 14 mm de surplat, la norme exige au moins 60 degrés de déformation jusqu’à la rupture et une déformation permanente avant la rupture
- Se rappeler que l’angle peut manquer par conception. Le rayon ou le chanfrein admis vaut la moitié de la différence entre cote sur angles et surplat, soit toute la hauteur de l’angle
- Compter sur un engagement d’un demi-diamètre. L’ISO 4762 fixe l’engagement minimal de la clé à 0,5 d à partir de M4, selon notre propre lecture de son tableau
Deux comités, deux normes, une interface, et nulle part dans l’une ou l’autre une phrase qui dise ce que l’ajustement est censé être. Il ne devient visible que lorsqu’on place les deux tableaux côte à côte, ce qui a pris une dizaine de minutes et explique pourquoi cinq cents réponses n’y sont jamais arrivées.
Cet article traite de l’étape 4 : empreinte. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi les empreintes six pans creux s’arrondissent-elles ?
En partie parce que l’ajustement comporte un jeu par construction. L’ISO 4762 place le surplat de l’empreinte au-dessus du nominal et l’ISO 2936 celui de la clé au nominal ou en dessous ; une paire entièrement conforme a donc entre 0,02 mm et environ 0,24 mm de jeu selon la taille, d’après notre propre soustraction des deux tableaux. Le contact se fait sur les pans, les angles sont tenus à distance, et l’outil est spécifié pour se déformer plutôt que tenir.
Quel est le jeu entre une clé six pans et l’empreinte ?
D’après notre propre calcul sur les deux normes, l’appariement admis le plus serré est d’environ 0,02 mm à toutes les tailles, et le plus lâche va de 0,12 mm pour une clé de 2,5 mm à environ 0,235 mm pour une clé de 10 mm. Les deux extrêmes sont des pièces entièrement conformes.
Les angles de la clé touchent-ils les angles de l’empreinte ?
Non, dans aucune combinaison admise. En comparant l’empreinte à sa cote sur angles minimale avec la clé à sa cote sur angles maximale, l’empreinte est plus large aux neuf tailles que nous avons vérifiées, de 0,053 mm jusqu’à la clé de 6 mm et de 0,059 mm au-delà. Cette comparaison est la nôtre ; chacune des deux normes donne ses propres valeurs.
Une clé six pans est-elle un véritable hexagone ?
Pas tout à fait. Un hexagone régulier a une cote sur angles égale à 1,1547 fois son surplat. Une note de l’ISO 2936 définit la clé par e max égale 1,14 fois s max moins 0,03 : les angles sont donc volontairement réduits par rapport à la valeur géométrique.
Jusqu’où l’angle d’une clé six pans peut-il être arrondi ?
Jusqu’à toute la hauteur de l’angle. La norme indique que le rayon ou le chanfrein ne doit pas être supérieur à la moitié de la différence entre cote sur angles et surplat, et donne la formule f max égale e max moins s min, divisé par deux. Sur une clé de 5 mm, cela fait 0,36 mm, ce qui, selon notre propre calcul, correspond à toute la saillie de l’angle au-delà du pan.
Une clé six pans doit-elle casser ou se tordre ?
Se tordre d’abord. L’ISO 2936 exige qu’une clé de surplat jusqu’à 14 mm présente sous charge une déformation totale jusqu’à la rupture en torsion d’au moins 60 degrés, ainsi qu’une déformation permanente avant la rupture. Elle exige aussi qu’après le couple d’essai minimal, les éventuels dommages ou déformations ne compromettent pas l’utilisation de la clé.
À quelle profondeur la clé s’engage-t-elle dans la vis ?
L’ISO 4762 donne une profondeur d’engagement minimale t de 1,3 mm sur une M3, puis 2, 2,5, 3, 4, 5 et 6 mm de M4 à M12. Selon notre propre constat, à partir de M4 c’est à chaque fois exactement la moitié du diamètre du filetage, tandis que les petites tailles restent un peu en dessous.
Quelle norme couvre le contrôle de l’empreinte ?
L’ISO 23429, calibrage des six pans creux, qui figure dans les références normatives de l’ISO 4762. Nous ne l’avons pas lue et ne disons rien ici de son contenu.
Quel couple une clé six pans doit-elle supporter ?
L’ISO 2936 spécifie un essai et donne les valeurs dans un tableau situé hors de l’aperçu gratuit ; cette page ne les cite donc pas. L’aperçu donne en revanche la méthode : la petite branche dans un adaptateur à six pans creux de dureté spécifiée, la charge appliquée au tiers de la grande branche depuis son extrémité à plus ou moins 2 mm près, sur une longueur de contact de 10, 20 ou 50 mm selon la taille.
Références
- ISO 2936:2014, Assembly tools for screws and nuts, hexagon socket screw keys. Articles 1 à 4, figure 1, tableaux 1 et 2
- ISO 4762:2004, Hexagon socket head cap screws. Articles 1 à 3 et tableau 1
- r/Tools, où deux fils distincts ont posé ce mois-ci la même question sur les empreintes six pans arrondies
Les deux documents ont été lus dans les aperçus iTeh publiquement accessibles. L’ISO 2936:2014 compte neuf pages et l’aperçu va jusqu’à la page 5, couvrant les articles 1 à 4, la figure 1 et les tableaux 1 et 2 ; il s’agit de la sixième édition, ISO/TC 29/SC 10, confirmée en 2025. L’ISO 4762:2004 compte onze pages et l’aperçu va jusqu’à la page 5, couvrant les articles 1 à 3 et le tableau 1 ; il s’agit de la quatrième édition, ISO/TC 2/SC 11, confirmée en 2023, avec une version française corrigée publiée en 2024. Le tableau 3 de l’ISO 2936, qui contient les couples d’essai et les duretés, ainsi que l’article 4 de l’ISO 4762 et son tableau 2, sont hors des aperçus, et aucune valeur de l’un ou de l’autre n’est citée ici. Le domaine d’application de l’ISO 2936 mentionne des valeurs minimales de dureté Rockwell ; cette page le signale sans donner de chiffre. Les éléments suivants sont nos propres calculs sur les deux tableaux imprimés, et non des énoncés de l’une ou l’autre norme : la plage de jeu à chaque taille, la comparaison des cotes sur angles de l’empreinte et de la clé, la remarque qu’un hexagone régulier donnerait 1,1547 et non 1,14, le rayon d’angle calculé sur une clé de 5 mm, et l’observation que l’engagement minimal de la clé vaut la moitié du diamètre du filetage à partir de M4. Chaque chiffre a été vérifié sur une image rendue de la page imprimée. Nous ne convertissons pas le jeu linéaire en angle de rotation, car celui-ci dépend de la géométrie des angles, que la norme autorise explicitement à varier. L’ISO 23429 est citée parce que l’ISO 4762 y renvoie ; nous ne l’avons pas lue. L’intitulé autre forme d’empreinte admise figure dans l’ISO 4762, et nous ne décrivons rien de cette forme. Rien n’est cité de l’ISO 898-1, de l’ISO 898-5, de l’ISO 4759-1 ni de l’ISO 225. Cette page n’explique pas comment retirer une vis dont l’empreinte s’est déjà arrondie ; nous avons lu les deux messages du forum mais pas leurs réponses, et rien ici n’est une instruction d’atelier. Aucune marque d’outil ni aucun utilisateur du forum n’est nommé.
Demande de devis
Si l’entraînement six pans creux compte sur votre pièce, indiquez la norme de l’empreinte, et rappelez-vous que l’outil a sa propre norme, avec une tolérance orientée dans l’autre sens. Si l’assemblage est souvent ouvert, l’ajustement obtenu au dixième montage correspond à l’extrémité lâche des deux tolérances, usure comprise, et non à l’extrémité serrée.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com