 TIGERFASTENERS
Vis SEMS : pourquoi la rondelle est montée en usine
En bref : une vis SEMS fait de la rondelle une partie de la vis. La rondelle est enfilée tant que la tige est encore lisse ; une fois le filetage roulé, son diamètre extérieur dépasse l’alésage de la rondelle — qui tourne alors librement mais ne peut plus être retirée. L’intérêt n’est pas dans la vis. Il tient à une prise-dépose de moins sur la ligne et à une façon de moins de perdre une pièce. Cette page explique comment cela fonctionne, ce que cela change sur le plan technique et dans quels cas c’est le mauvais choix.
(pourquoi le trou de cette rondelle est plus petit que la vis)
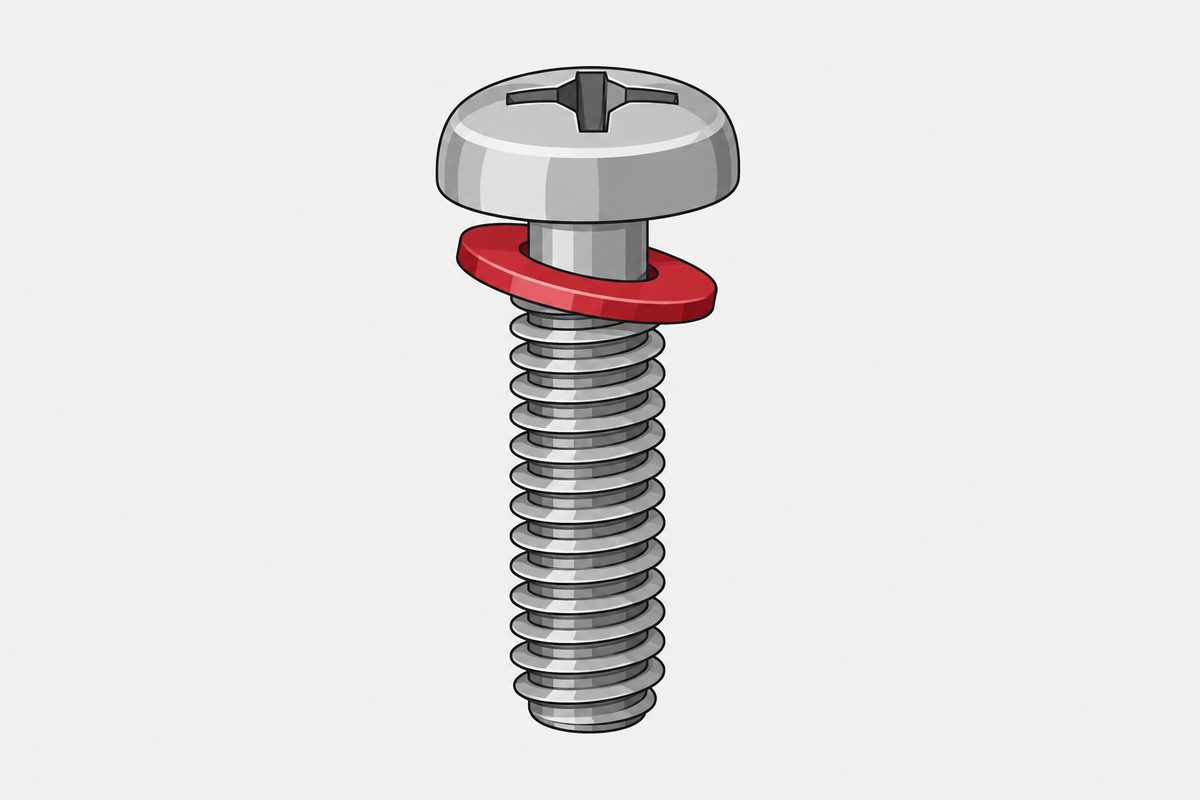
On dirait une vis avec une rondelle déjà en place
C’est une description juste de ce que l’on tient en main, et c’est pour cela que les vis SEMS sont prescrites : une référence au lieu de deux, rien qui tombe par terre, une chose de moins à oublier pour l’opérateur.
Ces gains sont réels et motivent généralement le changement. Ce qui échappe, c’est que la rondelle n’est plus une pièce distincte dans aucun sens qui compte.
Rien n’est emmanché
On suppose souvent que la rondelle est emmanchée ou collée après coup. Ce qui la retient en réalité, c’est l’ordre des opérations :
- Tant que la tige est encore lisse, la rondelle est enfilée par l’extrémité et poussée sous la tête
- Ensuite, le filetage est roulé. Le roulage est une opération de formage, et le diamètre extérieur finit plus grand que celui de la tige lisse
- La rondelle est désormais prisonnière entre la tête et le filetage — libre de tourner, impossible à retirer
Une vis SEMS n’est donc pas un conditionnement, mais une structure créée par le procédé. C’est aussi pourquoi l’association est figée dès la sortie de l’usine — l’avantage et la limite sont un seul et même fait.
C’est donc une vis avec une rondelle — et ce n’est pas cela qui a changé
| Aspect | Vis et rondelle séparées | SEMS |
|---|---|---|
| Gestes sur la ligne | Prendre la rondelle, la poser, prendre la vis, visser | Une prise-dépose de moins |
| Alimentation automatique | Deux pièces ; les rondelles en vrac s’empilent et s’emmêlent dans un bol vibrant | Une pièce, un rail |
| Modes de défaillance | Absente, retournée, mauvais type, tombée | Ils cessent tout simplement d’exister |
| Souplesse | N’importe quelle association de matière et de dimension ; modifiable au poste | Association figée, non modifiable |
| Références | Deux | Une |
La rondelle remplit toujours sa propre fonction : répartir la charge sous tête sur une plus grande surface. Cela compte surtout dans les matériaux tendres, la tôle mince et les plastiques — une surface d’appui insuffisante entraîne écrasement ou arrachement.
Le type de rondelle exprime une intention
- Rondelle plate : répartir la charge, protéger la surface
- Rondelle élastique : apporte souplesse et frottement dans l’assemblage
- Rondelle à dents (intérieures ou extérieures) : les dents mordent dans la face d’appui
- Plate plus élastique : les deux intentions superposées
⚠️ La résistance au desserrage dépend de l’assemblage et ne se déduit pas du seul type de rondelle. L’effort de serrage, la matière de la face d’appui, le traitement de surface et un éventuel resserrage modifient tous le résultat — le même raisonnement que pour le coefficient de couple, propriété de tout le système de contact. Si le desserrage compte, il faut le vérifier dans vos conditions plutôt que de le régler par le choix d’une rondelle.
Quand c’est le mauvais choix
- Têtes fraisées et affleurantes. La tête s’enfonce dans le trou et il n’existe aucune face d’appui pour une rondelle
- Quand la rondelle doit être d’une autre matière — choisie délibérément pour éviter un couple galvanique, par exemple. Ici, l’association est figée
- Quand un diamètre de rondelle nettement plus grand est nécessaire. Les combinaisons disponibles sont limitées ; répartir davantage la charge implique en général de revenir à des pièces séparées
- Quand la maintenance remplace la rondelle. Une vis SEMS se remplace en entier
Comparer honnêtement les coûts
Une vis SEMS coûte plus cher qu’une vis et une rondelle achetées séparément. Le prix unitaire n’est cependant pas le total — le reste de la comparaison comprend :
- Une référence de moins à stocker et à gérer
- Un contrôle de réception de moins
- Une prise-dépose de moins par assemblage sur la ligne
- Un mode de défaillance de moins, et le temps qu’on ne passe pas à le traquer
Le côté gagnant dépend du poids de ces éléments dans votre structure de coûts. Les lignes automatisées et les postes d’assemblage à forte diversité sont généralement là où elle est rentable ; l’assemblage manuel en petite série, avec des rondelles changées en maintenance, ne l’est généralement pas.
Ce qu’il nous faut pour chiffrer
- La spécification de la vis : diamètre, pas, longueur, tête, empreinte, matière, finition
- Type et dimensions de la rondelle — alésage, diamètre extérieur, épaisseur
- Matériau support et épaisseur, qui déterminent la surface d’appui nécessaire
- Si l’alimentation est automatique, et avec quel type d’alimentateur
Les vis SEMS font partie de ce que nous fournissons ; interrogez-nous directement sur une combinaison vis-rondelle précise plutôt que de vous contenter d’un « tout ce qu’il vous faut ». Ce que nous pouvons confirmer, c’est que sous M6, le formage, le contrôle et le conditionnement sont réalisés en interne, et ce depuis 1994.
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Demande de devis
Vous posez encore les rondelles à la main, ou vous envisagez de passer aux vis SEMS ? Envoyez la spécification de la vis, le type de rondelle et le matériau support. Nous reviendrons vers vous avec des combinaisons réalisables, et avec notre avis sur l’intérêt du changement dans votre cas.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com