 TIGERFASTENERS
Une vis ordinaire dans un trou de passage ne positionne rien
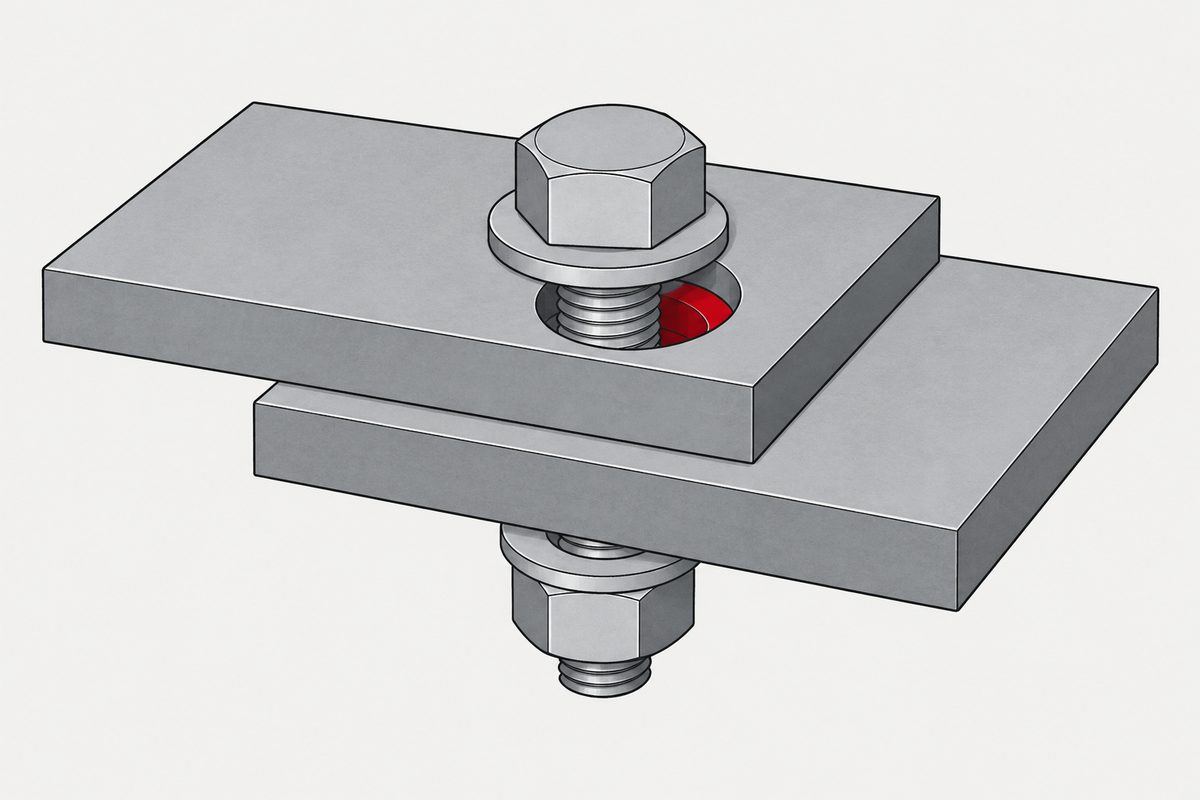
En bref : le trou est volontairement plus grand que la vis. ISO 273 fixe le trou de passage d’une M8 à 9 mm dans la série moyenne. Ce jeu n’est pas du laisser-aller — c’est ce qui permet de monter l’assemblage et de faire passer les efforts par la traction et par le frottement à l’interface. Le positionnement doit donc s’acheter à part : avec une goupille, avec une face de référence, ou avec un autre élément de fixation dont la partie non filetée a été tolérancée pour cette fonction.
La question, et la réponse qui n’est qu’à moitié juste
« Pourquoi ne peut-on pas utiliser des vis pour positionner des pièces ? » (traduction) a été lue près de 4 000 fois sur Engineering Stack Exchange. La réponse la mieux notée affirme que les vis sont formées et non rectifiées, et qu’elles sont donc loin d’être aussi précises qu’une goupille trempée et rectifiée.
C’est vrai, mais ce n’est pas la raison. Rectifiez une vis M8 à la précision d’une goupille de positionnement, passez-la dans un trou de passage ordinaire de 9 mm, et vous n’avez rien gagné. L’interface limitante n’est pas la vis.
Quelle taille le trou est censé avoir
ISO 273 spécifie les trous de passage des boulons et des vis en trois séries. Ce sont les valeurs de la norme, pas une habitude d’atelier :
| Filetage | Fine | Moyenne | Large |
|---|---|---|---|
| M3 | 3,2 | 3,4 | 3,6 |
| M4 | 4,3 | 4,5 | 4,8 |
| M5 | 5,3 | 5,5 | 5,8 |
| M6 | 6,4 | 6,6 | 7,0 |
| M8 | 8,4 | 9,0 | 10,0 |
| M10 | 10,5 | 11,0 | 12,0 |
| M12 | 13,0 | 13,5 | 14,5 |
La norme indique aussi H12, H13 et H14 comme degrés de tolérance pour les séries fine, moyenne et large respectivement — mais explicitement à titre d’information, pour les cas où il est souhaitable de spécifier une tolérance. Un trou selon ISO 273 ne porte pas automatiquement d’exigence de position.
Deux grandeurs différentes, faciles à confondre. Le jeu est le diamètre du trou moins le diamètre de la tige — 1 mm en nominal pour une M8 en série moyenne, et il varie avec la tolérance de diamètre du trou. La tolérance de position indique où se trouve l’axe du trou par rapport aux références ; c’est une exigence distincte, fixée au perçage. Toutes deux influent sur la position finale de la pièce. Ce n’est pas le même nombre, et l’une ne remplace pas l’autre.
Pourquoi le jeu est voulu
Un assemblage boulonné précontraint n’est pas fait pour reprendre les efforts transversaux par la tige. Il est fait pour serrer les faces assez fort pour que le frottement à l’interface reprenne l’effort, l’élément de fixation travaillant en traction. Le jeu est ce qui rend cela possible : il permet de rapprocher les pièces sans que la tige ne se mette en appui au passage, et il absorbe l’erreur de position cumulée de tous les trous du motif, pour que l’ensemble puisse tout simplement se monter.
Supprimez le jeu et vous n’avez pas amélioré l’assemblage. Vous en avez changé la nature — la tige peut désormais porter, et un élément dimensionné pour la traction doit reprendre un cisaillement pour lequel il n’a pas été dimensionné.
Ce qu’apporte une goupille, dit avec précision
Les goupilles cylindriques ISO 2338 sont livrées en m6 ou en h8. Pour une goupille de 8 mm nominal en m6, ISO 286 donne des écarts de +6 µm à +15 µm — un diamètre réel entre 8,006 et 8,015 mm, une bande de neuf microns. La norme exige aussi un état de surface inférieur à Ra 0,8 µm pour les goupilles m6.
Ce que ce n’est pas : ce n’est pas l’ajustement. L’ajustement dépend du trou que vous alésez pour elle, et personne ne peut annoncer un ajustement sans spécifier les deux. Les neuf microns vous disent que la goupille a été fabriquée avec un ordre de précision sans commune mesure avec quoi que ce soit dans le tableau des trous de passage ci-dessus — et qu’elle est vendue en supposant que vous aléserez un trou assorti.
Voilà la vraie différence. Non pas qu’une goupille soit précise et une vis non, mais qu’une goupille est un élément pour lequel quelqu’un a payé de la tolérance, sur la pièce et sur le trou. Le trou de passage est un élément pour lequel quelqu’un a délibérément choisi de ne pas le faire.
Tout cela concerne la position. Dès qu’une goupille porte une charge, un autre document s’applique et les chiffres ne correspondent plus aux attentes : une goupille élastique fendue a une charge minimale de double cisaillement publiée, une goupille de positionnement trempée n’en a aucune. Une seule de ces deux goupilles a une charge de cisaillement garantie parcourt les deux normes. Et empêcher une pièce de tourner sur un arbre est encore une troisième fonction, pour laquelle la norme de la pièce évidente ne mentionne jamais l’arbre. Le trou alésé que cette page ne cesse de recommander a sa propre lacune : les normes des goupilles de positionnement spécifient la goupille et ne disent rien du trou.
Et un élément de fixation peut positionner, si l’on achète aussi cela
C’est ici que la version bien rangée de la règle — « les vis serrent, les goupilles positionnent » — cesse d’être vraie, et il vaut la peine de le savoir, car les contre-exemples sont des pièces de catalogue.
- Les vis ajustées (DIN 609 et DIN 610) ont une tige non filetée tolérancée destinée à se loger dans un trou alésé. Elles positionnent et elles serrent.
- Les vis à épaulement (ISO 7379) ont un épaulement rectifié de tolérance f9. L’épaulement positionne ; le filetage plus petit en dessous serre. Notez que la répartition des rôles se fait à l’intérieur d’une même pièce — le filetage ne positionne toujours pas.
⚠️ Les vis à épaulement sont désignées par l’épaulement, pas par le filetage, et c’est là que les commandes dérapent. ISO 7379 - 10 × 40 désigne un épaulement de 10 mm, long de 40 mm — et le filetage de celle-ci est M8. Le filetage est toujours plus petit que l’épaulement, si bien qu’« une vis à épaulement M8 » se lit de deux façons : un filetage M8 (épaulement 10) ou un épaulement de 8 mm (filetage M6).
⚠️ Ces correspondances — 6,5 avec M5, 10 avec M8, 13 avec M10 — sont tirées de fiches de catalogues de distributeurs, pas du texte de l’ISO 7379. Ce sont des documents commerciaux. Vérifiez-les par rapport à la norme en vigueur avant de les porter sur un plan. Indiquez à la commande le diamètre d’épaulement, la longueur d’épaulement et le filetage, et l’ambiguïté disparaît.
Les deux coûtent plus cher, et les deux exigent un trou alésé plutôt que simplement percé. C’est encore le même point : le prix du positionnement se paie sur le trou autant que sur l’élément de fixation.
Pourquoi deux goupilles et pas trois
Lorsque les goupilles sont la réponse, la disposition classique est une goupille ronde et une goupille losange — DIN 6321 les répertorie comme forme B et forme C.
Sur une pièce déjà posée sur une face, la goupille ronde fixe la position dans le plan ; la goupille losange bloque la rotation autour de la ronde. Une troisième goupille ajustée contraint généralement ce qui l’est déjà, et trois entraxes doivent alors concorder simultanément, faute de quoi la pièce ne se monte pas. Le méplat de la goupille losange existe précisément pour libérer la direction de l’entraxe, afin que la tolérance d’entraxe des trous ne bloque pas le montage.
Les formes formalisées de cette idée sont le principe de mise en position 3-2-1 issu de la conception des montages et, plus généralement, la conception à contraintes exactes (cinématique) : contraindre chaque degré de liberté nécessaire, une seule fois. Une troisième goupille n’est pas forcément une erreur — si elle est flottante, porte une charge au lieu de positionner, ou sert de détrompeur (poka-yoke), elle remplit une autre fonction.
Quatre façons de positionner, aucune par le filetage
- Goupilles de positionnement — ronde plus losange, trous alésés.
- Un centrage ou un emboîtement — un diamètre usiné qui centre une pièce sur l’autre. Les roues automobiles le font dans les conceptions centrées sur le moyeu ; il existe aussi des conceptions centrées par les goujons, où ce sont les portées coniques ou sphériques des écrous qui assurent le centrage.
- Une vis ajustée ou une vis à épaulement — comme ci-dessus, et c’est la tige ou l’épaulement qui fait le travail.
- Faces de référence, butées latérales, clavettes, languettes, vés — une géométrie positive contre laquelle la pièce est poussée, les vis ne faisant que serrer. Souvent la moins chère des quatre, et celle que les débutants oublient.
Le point commun des quatre est que l’élément de positionnement n’est pas la liaison filetée. La place des choix de filetage et de trou dans l’ordre général des décisions est expliquée dans spécifier une vis (en anglais) ; la question voisine de savoir quand recourir à autre chose qu’une vis est traitée dans quand ne pas utiliser de vis.
Une mise en garde sur la version forte de cette idée
Il est tentant de conclure par « ne laissez jamais deux éléments positionner à la fois ». C’est excessif. Les assemblages précontraints ordinaires résistent aux efforts transversaux par frottement à l’interface et n’ont pas du tout besoin que la tige porte. Les assemblages travaillant au cisaillement-matage et les assemblages à vis ajustées sont délibérément conçus pour que l’élément de fixation reprenne le cisaillement. Le véritable mode de défaillance est plus étroit : plusieurs éléments ajustés utilisés en même temps comme positionnements de précision, sans rien pour absorber la tolérance entre eux. C’est à cela que sert le méplat de la goupille losange, et c’est pourquoi on en compte deux.
Références
- ISO 273 — Fasteners: clearance holes for bolts and screws (séries fine, moyenne et large ; H12/H13/H14 donnés à titre d’information)
- ISO 2338 — Parallel pins, unhardened (m6 et h8 ; Ra inférieur à 0,8 µm pour m6)
- ISO 286 — ISO code system for tolerances (m6 sur 8 mm : +6 à +15 µm)
- ISO 7379 — Hexagon socket head shoulder screws (tolérance d’épaulement f9)
- DIN 609 / DIN 610 — Vis ajustées à tige tolérancée
- DIN 6321 — Goupilles de positionnement, forme B ronde et forme C losange
- Principe de mise en position 3-2-1 et conception à contraintes exactes, littérature sur la conception des montages
- “Why can't screws be used for locating parts?”, Engineering Stack Exchange
Cette page explique le raisonnement derrière une convention. Les valeurs d’une pièce donnée relèvent de votre plan et des normes qu’il cite.
Une clavette est la pièce à laquelle on recourt lorsqu’un élément de fixation ne peut pas tenir la position, et une norme de clavettes les dimensionne différemment selon qu’elles entraînent ou ne font que positionner.
Cet article traite de l’étape 1 : support. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Questions fréquentes
Pourquoi le trou de passage est-il plus grand que la vis ?
Pour que l’assemblage puisse se monter et que les efforts passent par la traction. ISO 273 fixe le trou de passage d’une M8 à 9 mm dans la série moyenne. Ce jeu permet de rapprocher les pièces sans que la tige ne se mette en appui, et il absorbe l’erreur de position cumulée du motif de trous. Le supprimer n’améliore pas l’assemblage ; cela en change la nature.
Une vis plus précise résoudrait-elle le problème ?
Non. Rectifiez une vis M8 à la précision d’une goupille de positionnement, passez-la dans un trou de passage ordinaire de 9 mm, et le jeu diamétral d’environ un millimètre est toujours là. L’interface limitante est le trou de passage et la tige, pas la précision de fabrication de la vis. C’est pourquoi le remède est un trou alésé, pas une meilleure vis.
Un boulon peut-il donc parfois positionner une pièce ?
Oui, si vous achetez un élément de fixation fait pour cela et alésez le trou en conséquence. Les vis ajustées selon DIN 609 ou DIN 610 ont une tige non filetée tolérancée. Les vis à épaulement selon ISO 7379 ont un épaulement rectifié de tolérance f9 qui positionne, tandis que le filetage plus petit en dessous serre. Dans les deux cas, l’élément de positionnement est la tige ou l’épaulement, jamais le filetage.
Pourquoi une goupille ronde et une goupille losange plutôt que deux rondes ?
La goupille ronde fixe la position dans le plan et la goupille losange bloque la rotation autour d’elle. Le méplat du losange libère la direction de l’entraxe, de sorte que la tolérance d’entraxe des trous n’empêche pas le montage. Deux goupilles rondes exigeraient que les deux entraxes concordent exactement. DIN 6321 les répertorie comme forme B et forme C.
Le taraudage rend-il le trou moins précis ?
Il influe sur la qualité du filetage, pas principalement sur la position du trou. La position du trou est fixée au perçage, avant le taraudage. Cela compte, car une explication courante de l’incapacité des vis à positionner incrimine le taraudage, alors que la raison plus fondamentale est simplement que le trou de passage de l’autre pièce est volontairement surdimensionné.
Demande de devis
Si l’on vous a transmis un plan qui demande un élément de fixation dans un trou alésé, ou un épaulement tolérancé, c’est une autre pièce qu’une vis ordinaire, et il vaut la peine de le confirmer avant de chiffrer. Envoyez-nous la désignation et nous vous dirons de laquelle il s’agit.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com