 TIGERFASTENERS
Limites de frappe des têtes : pourquoi les petites têtes sont plus difficiles
En bref : la quantité de matière qu’une seule frappe peut refouler a un plafond pratique. Pour l’acier, la recommandation courante est un taux de refoulement d’environ 2,25–2,3 en une frappe et d’environ 4,5 en deux — une recommandation, pas une exigence normative, qui varie avec le guidage dans la matrice, la longueur libre, l’état du matériau, le frottement et la géométrie de la préforme. C’est aussi une valeur d’échelle macro. Des travaux de microformage rapportent que le taux atteignable tombe à environ 1,6. Les petites pièces ne sont pas le même problème à plus petite échelle : la limite elle-même se resserre.
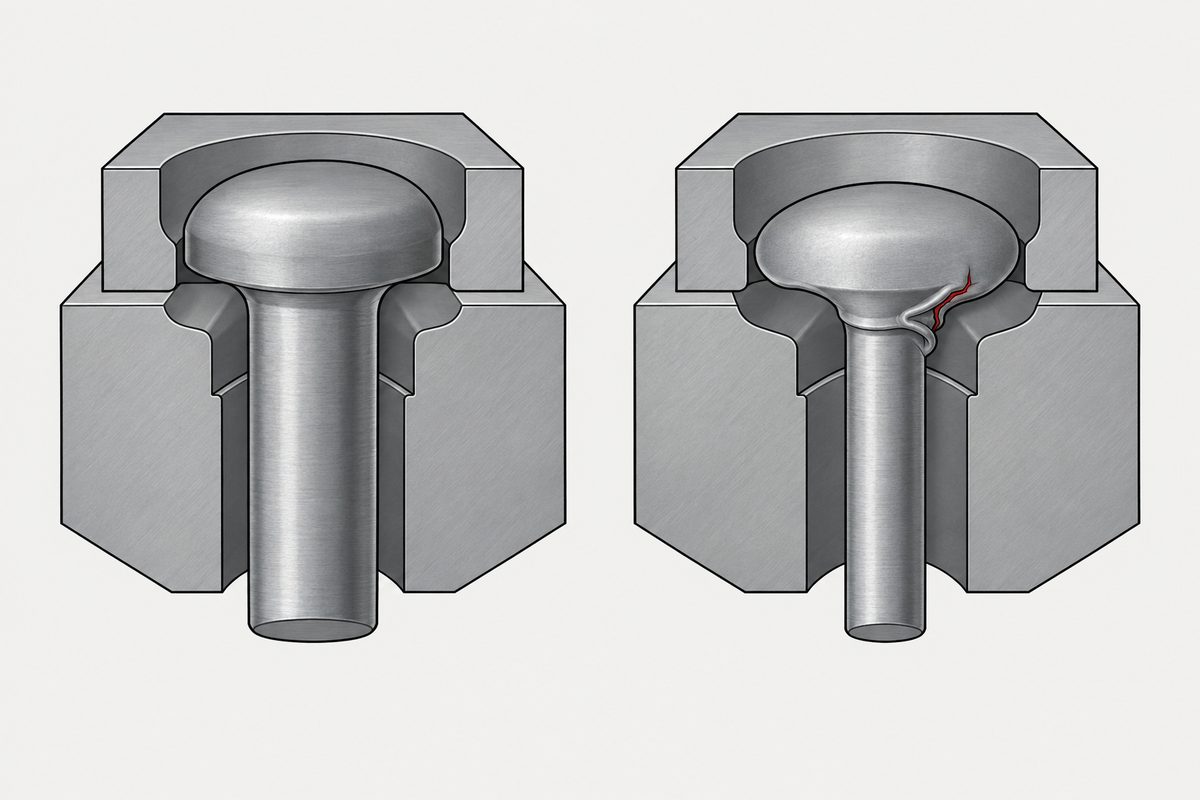
Ce que signifie le taux de refoulement
La frappe à froid forme une tête en raccourcissant et en épaississant la longueur de fil qui dépasse de la matrice. Cette longueur en saillie divisée par le diamètre du fil est le taux de refoulement.
taux de refoulement = longueur refoulée ÷ diamètre initial du fil
Au-delà de la plage praticable, l’une de deux choses se produit. Avec une longueur libre excessive, le lopin flambe — dès qu’il s’incline, la tête se forme excentrée. Ou bien la matière est déplacée trop brutalement et forme un repli ou une fissure à la transition entre la tête et la tige.
Les grandes têtes demandent donc davantage de postes. Une tête beaucoup plus large que sa tige exige généralement une préforme avant la frappe de finition — mais le nombre de postes dépend de la hauteur de tête, du profil, du volume de l’empreinte et du guidage, pas du seul rapport des diamètres. C’est pourquoi un changement de forme de tête peut signifier une nouvelle matrice, ou une séquence entièrement reconstruite.
Pourquoi la limite se resserre aux petites dimensions
Intuitivement, le formage est une affaire de géométrie et devrait se transposer d’une échelle à l’autre. Ce n’est pas le cas. Le microformage parle d’effet d’échelle : quand une pièce approche la taille de grain du matériau, celui-ci cesse de se comporter comme un milieu continu.
- Moins de grains dans la section. Une section macro en contient des milliers, qui se compensent. Une section miniature n’en contient parfois que quelques dizaines : l’orientation et la résistance de chaque grain commencent à se voir dans le résultat.
- Une plus grande proportion de grains de surface. Les grains situés à une surface libre sont moins contraints que ceux de l’intérieur et s’écoulent différemment. Plus la pièce est petite, plus leur proportion augmente.
- La conséquence est la dispersion. Même fil, même matrice, résultat moins régulier qu’à l’échelle macro.
Considérer la valeur macro de 2,3 comme utilisable en M1.4 est donc risqué. Des études de microformage rapportent des valeurs atteignables qui tombent à environ 1,6. Mais 1,6 n’est pas non plus un plafond universel pour le M1.4 — c’est le résultat d’une étude, avec son propre matériau et ses propres conditions. Ce qui est exploitable, c’est la tendance : moins de marge, plus de dispersion. Ce que votre pièce peut réellement atteindre doit être établi sur votre fil et votre géométrie.
Donc simuler d’abord — sans attendre de la simulation qu’elle promette la pièce
Le critère de rupture ductile de Cockroft-Latham est couramment associé à la simulation par éléments finis pour anticiper la fissuration avant d’usiner une matrice. Une étude portant sur une vis TORX M2.6×5 en SUS304 rapporte qu’en modifiant la forme du sommet saillant du poinçon de préforme du premier poste, la valeur d’endommagement à l’emplacement de la fissure est passée de 0,594 à 0,392, soit une baisse d’environ 34 %.
Les auteurs précisent explicitement que ces valeurs ne servent qu’à la comparaison relative. Aucune valeur critique expérimentale n’a été établie ; le chiffre ne permet donc pas de dire si une pièce fissurera.
À l’échelle micro s’ajoute un autre problème : les critères classiques de rupture ductile ne tiennent compte ni de la taille de grain ni des effets des grains de surface, de sorte que les extrapoler à des pièces miniatures sans étalonnage n’est pas fiable.
En pratique : la simulation permet de décider si la conception A vaut mieux que la conception B. Elle ne garantit pas que l’une ou l’autre ne fissurera pas. Cette assurance vient toujours des échantillons.
Un outillage n’est pas consommé par une seule commande
La crainte habituelle face à une pièce spéciale, c’est le coût d’outillage. Le chiffre qui compte n’est pas le prix d’une matrice, mais le nombre de pièces qu’elle produit.
| Outil | Durée de vie |
|---|---|
| Peignes plats (roulage du filetage) | en moyenne plus de 2 000 000 pièces |
| Matrice standard, tige droite | environ 200 000 pièces |
| Poinçon en carbure | 1 500 000 – 3 000 000 coups |
| Poinçon en acier rapide, même pièce | environ 150 000 pièces |
Sur la base de ces chiffres, 10 000 pièces consomment environ 0,3 % à 6,7 % de la durée de vie d’un outil.
Ainsi, un outillage n’est généralement pas consommé par une seule commande. Qu’une commande répétée soit de nouveau facturée relève toutefois du contrat et non d’une conséquence technique — propriété, stockage, réparation et remplacement sont traités différemment selon les fournisseurs. La question à poser n’est pas le prix d’une matrice, mais si elle est facturée une fois ou amortie, si une commande répétée est refacturée, combien de temps elle est conservée et qui supporte une casse.
⚠️ Le tableau ci-dessus donne des ordres de grandeur généraux, pas une valeur universelle pour tout outil, tout matériau et toute géométrie ; les valeurs carbure et acier rapide proviennent d’un seul cas M6 DIN 912 / SCM435. Les données mesurées du fournisseur font foi.
Les questions à poser
- Combien de postes faut-il pour cette tête à cette dimension ? Le nombre de postes détermine à la fois l’outillage et le délai. Si la réponse est élevée, mieux vaut réexaminer la tête elle-même avant le budget d’outillage — la surface d’appui et la façon dont la charge entre dans l’assemblage sont l’une des contraintes du choix de tête, à côté de l’affleurement, de l’accès et de l’encombrement ; il vaut la peine de savoir laquelle est réellement imposée avant d’accepter le nombre de postes.
- Avec quel taux de refoulement travaillez-vous — une valeur macro, ou une valeur ajustée aux petites dimensions ?
- Simulez-vous le formage ? Si oui, sert-il à comparer des options ou est-il présenté comme une garantie ?
- Poinçons en carbure ou en acier rapide ? Un écart de durée de vie d’un facteur dix à vingt implique une autre structure de coûts.
- Les matrices sont-elles changées selon un calendrier ou à la casse, et le nombre de coups est-il suivi ? L’usure progresse graduellement et se planifie ; une rupture par fatigue arrête une ligne.
Cet article traite de l’étape 3 : tête. L’ordre complet est support, filetage, tête, empreinte, finition et documentation. L’article anglais Specifying a screw explique pourquoi le modifier entraîne une reprise.
Références
- Padfield & Bhupatiraju, “Cold Heading,” ASM Handbook, Vol. 14A, 2005
- Talangkun, “Design of the semi-closed die for shaping thick coin-like carbon steel parts in a single operation,” SN Applied Sciences 5, 176 (2023)
- Seo et al., “Design of Cold Heading Process of a Screw for Storage Parts,” Transactions of Materials Processing 20(1), 2011
- Ran, Fu, Chan & Kwan, “The influence of size effect on the ductile fracture in micro-scaled plastic deformation,” International Journal of Plasticity 41 (2013)
- Nickel Institute — Cold Forming Stainless Steel Bar and Wire
Certaines sources sont payantes. Les valeurs citées sont les résultats de chaque étude dans ses propres conditions et ne sont pas des valeurs de conception générales ; confirmez les paramètres de procédé par des échantillons et avec votre fournisseur.
Demande de devis
Vous avez changé de forme de tête, pour une dimension comprise entre M1.0 et M5.0, et vous voulez savoir s’il s’agit d’un ajustement de matrice ou d’un nouvel outil ? Envoyez le plan ou un échantillon : nous reviendrons vers vous avec le nombre de postes et ses conséquences sur le délai.
Demander un devis
Indiquez la pièce et la quantité. Nous vous répondrons sur la faisabilité, le délai et le prix.
Ou écrivez-nous directement sales@tigerfasteners.com