 虎牌螺絲
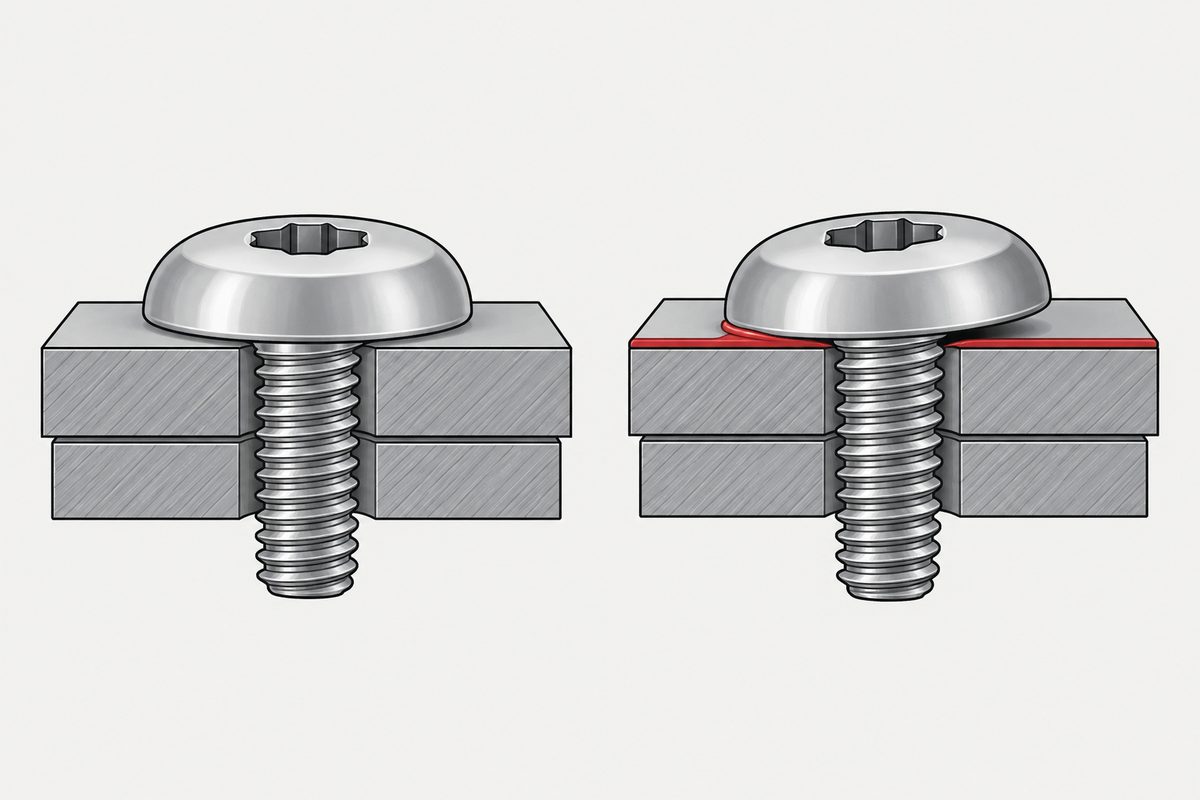
螺絲頭下有一層漆:0.2 mm 的橫向振動下,裸面不鬆,上了 15 µm 拉卡漆的 M4 一路鬆下去
2003 年有一位螺絲使用端的工程師在ねじJAPAN 留言板上問:螺栓鬆脫的原因裡,塗裝占了多少?膜厚、塗膜塌陷、摩擦係數的變化各有什麼影響?2013 年神奈川大學的一份實驗給了部分答案。他們把 M4 大扁頭小螺絲鎖在噴了拉卡漆的鋼板座面上做橫向振動:振幅 0.2 mm 時,裸面在 750 與 1000 N 兩種軸力下都不鬆,15 µm 的漆面兩組都大幅鬆動。作者自己說這是實驗數少的初期實驗。閱讀約 8 分鐘。
2003 年的那個問題
提問在 2003 年 12 月 11 日貼上ねじJAPAN 的舊留言板,署名是「ねじユーザー企業(技術者)」。 他正在查螺栓鬆脫的原因,想知道塗裝這一項的影響,列了四個關鍵詞:「塗膜厚さ」「塗膜陥没」、摩擦係數的變化、塗裝狀態。
12 月 16 日有一則回答。回答者說原則上螺紋接頭的接合面應避免塗裝,並提到 JR 總研曾報告鐵道車輛的螺絲事故原因是接合面塗裝 (本站沒有讀到那份報告)。他的建議分三種情況:塗裝只為外觀,就鎖完再塗;目的是防蝕,就改用電鍍或不鏽鋼扣件; 如果可以容許塗膜受一點損傷,增鎖幾次或許能減少鬆動。
回答給了方向,沒有數字。提問者問的膜厚與摩擦係數,約十年後(2013 年 9 月)有人在實驗台上量了一部分。
實驗怎麼做
熊倉進、枝並隆太、細川修二在日本機械學會 2013 年度年次大會發表的這份 4 頁報告,同時看了潤滑劑與塗膜兩件事。 作者選大扁頭(トラス)小螺絲有一個理由:頭部外徑大,一般認為不易鬆,又好看,所以有時會用在有塗裝的地方; 但它的防鬆性能是否足夠,論文說仍不明。報告開頭也提到,已有「塗膜被壓潰而鬆脫」的事故報告例。
| 項目 | 條件 |
|---|---|
| 螺絲 | 鐵製、鉻酸鹽處理、十字槽大扁頭 M4×20;拉伸試驗最大荷重約 5,300 N |
| 母螺紋 | 5 mm 鋼板攻牙 |
| 頭下接觸面 | 被鎖件(振動板)為淬火鋼,表面研磨 |
| 塗料 | 硝化綿拉卡漆(硝化纖維與丙烯酸樹脂,噴罐);只噴在被鎖件的座面;每噴一次乾燥 30 分鐘;鉛筆硬度約 HB |
| 對照 | 座面以丙酮清洗、不上漆(論文記為 Dry) |
| 試驗機 | 自製、Junker 式改良的橫向(軸直角)振動試驗機;手動型與馬達驅動的自動型兩台,螺絲夾持部相同 |
| 振幅 S | 以針盤量表量,記為全位移的 1/2;一循環約 1–2 秒 |
漆只噴在螺絲頭壓著的那塊板上,螺紋沒有上漆。所以這份實驗看的正是標題那一層:頭下承壓面與被鎖件之間的塗膜。
論文量的是軸力隨循環次數的變化,判斷標準是軸力掉超過初始值的 10% 就叫「容易鬆」。 另一個指標是 Scr,論文定義為「不發生鬆動的最大滑移幅」,振幅超過它,鬆動就變大。
軸力的水準要先記住。15 µm 那組用 750 與 1,000 N,重複噴塗那組約 720 N,換算是這支螺絲拉伸最大荷重的 14%–19%(本站計算)。 作者說這支試料在 400–1,000 N 左右就能評估鬆動特性;論文沒有把這個水準和實際產品的鎖緊預力比較,所以結果能不能推到更高的預力,這份資料沒有回答。後面解讀時要帶著這個前提。
15 µm:振幅 0.1 mm 時差一點,0.2 mm 時差到底
第一組只噴一次,膜厚 δ=15 µm,用自動型試驗機跑 400 個循環,和不上漆的座面比。
| 振幅 S | 軸力 Fb | 裸面(Dry) | 拉卡漆面(Lacq) |
|---|---|---|---|
| 0.1 mm | 1,000 N | 不易鬆 | 不易鬆 |
| 0.1 mm | 750 N | 不易鬆 | 微幅鬆動 |
| 0.2 mm | 1,000 N | 不鬆 | 大幅鬆動 |
| 0.2 mm | 750 N | 不鬆 | 大幅鬆動 |
論文的文字寫到「繼續循環下去,上漆的那組會失去夾緊力」。本站從圖 4(b) 目讀:400 個循環時,上漆的兩組從約 1,100 N 與約 750 N 分別掉到約 300 N 與約 130 N;裸面下方那組在圖末約 600 N,上方那組的曲線只畫到約 310 個循環,當時約 950 N。這些是讀圖的概略值,論文正文沒有給數字。
只看振幅 0.1 mm,會覺得一層 15 µm 的漆影響不大;振幅加倍,裸面還是不動,漆面一路往下。 這也是這份實驗最直接回答提問者「塗裝狀態」那一項的地方:同一支螺絲、同一個座面材料,差別只有那一層漆。
重複噴到 35 與 70 µm:開始鬆的振幅往下移
第二組把漆重複噴到 δ=35 µm 與 70 µm,改用手動型試驗機,軸力約 720 N,每個條件跑 100 個循環。
| 膜厚 δ | 論文寫的 Scr | S=0.2 mm、100 循環時的軸力(本站目讀) |
|---|---|---|
| 35 µm | 0.15 mm | 約 380 N |
| 70 µm | 0.1 mm | 約 95 N;論文:「鬆得又快又完全」 |
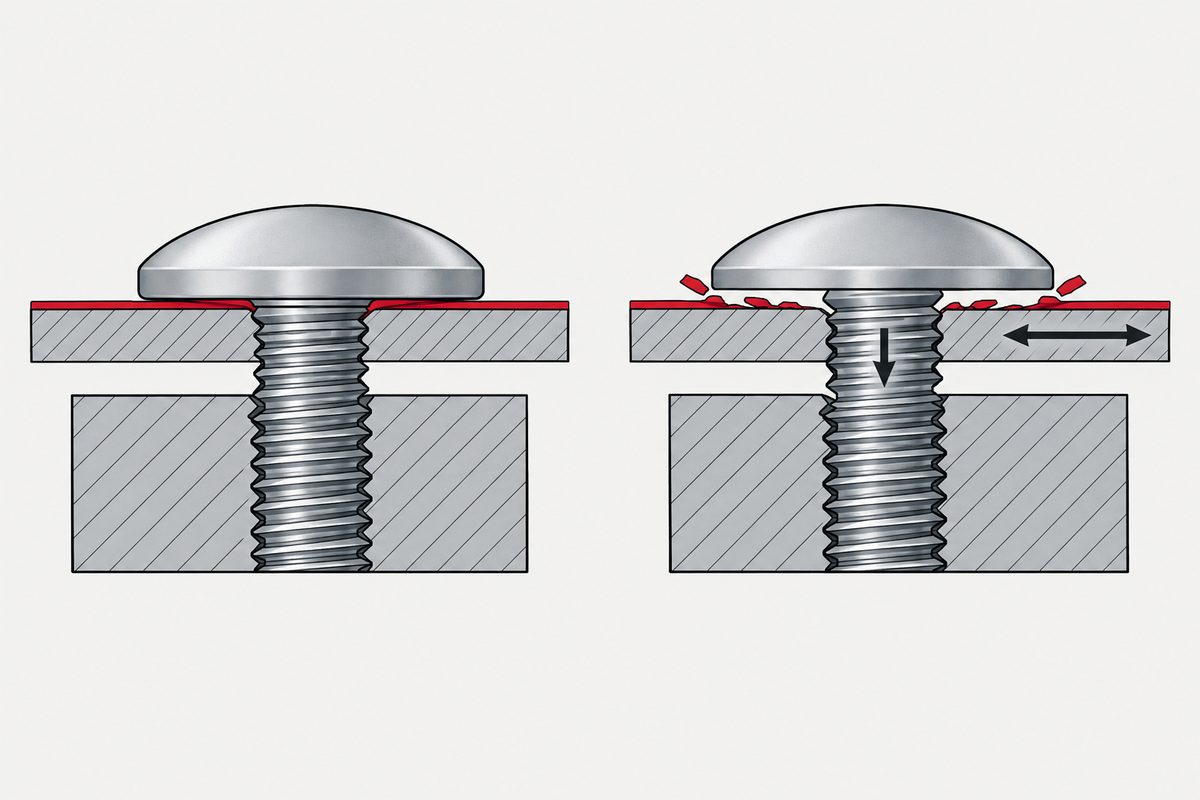
這兩個膜厚之間,70 µm 開始鬆的振幅較小,在 0.2 mm 時也鬆得較徹底。作者給的機制是:塗膜被座面的面壓壓扁,壓扁的量和膜厚成正比; 振動反覆滑移時,塗膜在座面上被剝下來,這是大幅鬆動的原因,所以剝離量多的 70 µm 比 35 µm 鬆得多。 試驗前後比較漆面,試驗後的塗膜已完全剝離。
Scr 這個數字要小心讀。照論文的定義它是「不鬆的最大振幅」,但圖 5 上,35 µm 在 S=0.15 mm 時軸力已從約 720 N 掉到約 480 N, 70 µm 在 S=0.1 mm 時掉到約 570 N,都超過了論文自己訂的 10%。潤滑劑那一節也一樣:CRC 的 Scr 寫 0.1 mm,同一段又說 S=0.1 mm 以上時約 100 個循環掉了 50% 以上。 和圖對得起來的讀法是:論文寫的 Scr 是「開始鬆的第一個試驗級距」,真正不鬆的上限落在它和前一級之間。35 µm 落在 0.1 到 0.15 mm 之間,70 µm 落在 0.05 到 0.1 mm 之間。
還有一點:這一組沒有和裸面放在同一張圖上比。手動型上能找到的裸面資料只有 §3.1 的一句:軸力 700 N、S=0.05 與 0.1 mm 都不鬆。 15 µm 那組又是在另一台試驗機、另一組軸力下跑的。三種膜厚之間能比的是方向,不是精確的倍數。
扭力係數:兩次量測,方向相反
提問者問的「摩擦係數的變化」,這份論文給了兩組數字,可是兩組指向相反的方向。作者在 15 µm 那段「供參考」地列出了裸面與漆面的扭力係數 K:
| 組別 | 裸面 K | 漆面 K | 誰較高 |
|---|---|---|---|
| 圖 4(a),S=0.1 mm | 0.257 | 0.343 以上 | 漆面 |
| 圖 4(b),S=0.2 mm | 0.326 | 0.264 | 裸面 |
同一種漆、同一個膜厚,一組量到漆面的 K 比裸面高,另一組量到比裸面低。裸面自己在兩組之間也差了 1.27 倍(0.326 對 0.257,本站計算)。 論文沒有寫這些 K 是在哪個軸力、量了幾次,作者的結論是「K 的大小與鬆動的關係目前並不明確」。
所以這份資料不能拿來回答「上了漆,摩擦係數變大還是變小」。兩組裡漆面都比裸面容易鬆,但 K 一次高一次低; 至少在這兩組數字裡,鬆不鬆和 K 的高低對不起來。作者把差異歸到座面摩擦狀態,又在重複噴塗那節補上塗膜壓扁與剝離, 這兩個說法都沒有被單獨量測驗證。
K 對現場還有另一層意義(以下是本站補充,不是這份論文的內容):扭力法鎖緊時,同一個扭力換到多少預力和 K 有關。這兩組試驗裡,塗漆與裸面量到不同的 K,但方向相反,不足以說塗膜會讓 K 固定升高或降低。 本站另一頁講過一個扭力數字背後假設了一組摩擦條件;本站認為座面塗膜可能是讓那組假設不成立的情況之一,這份論文沒有直接驗證。
這是哪一種鬆
本站在螺絲為什麼會鬆那一頁把「鬆了」拆成兩件事:一種是螺絲被橫向位移轉回去, 另一種是螺絲沒轉,接合本身因嵌入、潛變而變短,夾持力自己不見了。那頁也提到,嵌入量是絕對距離,在小螺絲上吃掉的預力比例更大。
本站的看法是,座面塗膜可能同時碰到這兩件事;論文本身沒有這樣分類。漆被面壓壓扁,量和膜厚成正比(論文),這可能是第二種的來源;試驗用的是橫向振動,滑移剝下漆面(論文),這和第一種的驅動條件一樣。 可惜這份實驗只記了軸力,沒有量螺絲轉了多少角度,所以分不出軸力掉下來的部分裡,多少是螺絲轉回去,多少是漆被壓薄、剝掉後接合變短。 本站推測,M4 存放預力的彈性伸長本來就小,幾十微米的漆被壓掉,在這種尺寸上應該不是小數目;但這份論文沒有算這個比例,本站也不替它算。
實際怎麼做
下面是給設計與現場的判斷順序。第 2、3 點的主要建議來自 2003 年那則回答,第 4 點的「注意膜厚」來自論文作者的提醒;其餘,包括遮蔽座面、現場膜厚檢驗、對位線、依實際零件另行試驗、不依本文修改扭力,都是本站依這兩份資料整理的工程建議,不是兩份來源驗證過的結論。
- 先確認漆在不在承壓面上。 要看的是螺絲頭下、墊圈下、螺帽下那一圈,以及兩片被鎖件互相貼合的面。漆只在周圍、不在承壓範圍內,這份實驗的情況就不適用。
- 塗裝只為外觀:鎖完再塗。 這是那則回答的第一個建議。漆蓋在鎖好的頭上,不會夾在承壓面之間。
- 塗裝是為了防蝕:讓扣件自己防蝕,座面不上漆。 回答建議改用電鍍或不鏽鋼扣件。被鎖件需要整面塗裝時,本站建議把承壓範圍遮蔽起來,圖面上註明座面不塗。
- 非鎖在漆面上不可:記錄並控制累積膜厚。 作者的提醒是,會振動的機器為防蝕重複塗裝時,要注意膜厚;論文沒有說不能重塗。這組實驗裡 70 µm 比 35 µm 更早鬆、鬆得更徹底; 論文在實驗中用測微器量膜厚,本站建議現場可以把座面的膜厚列為檢驗項目(取樣與允收方式論文沒有談)。論文沒有給「多少 µm 以下就安全」的數字,本站也不給。
- 不要用這份資料去改扭力。 漆面的 K 在兩組裡一高一低,拿任何一個值去換算新的鎖緊扭力,都可能往錯的方向修。
- 鬆了之後,先分辨是哪一種。 鎖好時在頭和被鎖件上畫一條對位線,回來看線有沒有錯開:錯開表示螺絲轉了;沒錯開但手一摸就鬆,比較可能是接合變短,但沒錯開不能單獨排除肉眼看不出的小角度回轉。 這份實驗沒有分這兩種;對位線是本站建議的初步線索,兩份來源都沒有驗證這個做法。
- 增鎖可以試,但要知道沒有數據撐著。 回答說,可以容許塗膜損傷的話,增鎖幾次或許能減少鬆動。論文沒有測增鎖,也沒有測漆被壓實之後的行為,效果多少不知道。
- 振動是主要負荷時,用實際的塗裝狀態去試。 這份實驗只有一種漆、一種尺寸;換成別的塗料或別的螺絲,要用自己的零件做橫向振動試驗,而且要記下試驗振幅 (本站在「它通過振動試驗」這句話裡少了一個數字談過,試驗條件決定了結果能說什麼)。
這一頁不能下的結論
作者自己寫了「實驗數少、為初期實驗」,論文也沒有交代每個條件重複了幾次。試驗只有 M4 大扁頭小螺絲、一種噴罐拉卡漆、淬火研磨鋼座面, 軸力只有拉伸最大荷重的 14%–19%;不能推到六角螺栓、別的尺寸、較高的預力,也不能推到環氧、粉體、電著、烤漆等這份實驗沒測的塗裝系統。 15 µm 與 35/70 µm 用的是不同試驗機、不同軸力與不同循環數,三種膜厚之間不能算倍數。 35/70 µm 用的手動型試驗機往復速度不固定,座面的振動外力也沒有量到,所以結果不能對應到特定的振動頻率、速度或外力。 文中標「目讀」的軸力是本站從圖上讀的概略值。論文寫的 Scr 和它自己的定義與圖對不起來,本頁照圖解讀為開始鬆的級距;作者也說 Scr 的理論檢討留待下一份報告。 兩組扭力係數方向相反,所以本頁不說漆會讓摩擦變大,也不說會變小。作者把鬆動歸因於塗膜壓扁與剝離,這是試驗後觀察到剝離所做的推論, 沒有量螺絲的轉角,分不出旋轉鬆脫與預力流失各占多少。2003 年回答裡的 JR 總研報告,以及論文引用的汽車召回分析,本站都沒有讀到原文。
這一篇不屬於六步中的任何一步。它橫跨各步,或者發生在組裝之後。導致它的那些決定是在哪裡做的,見指定一顆螺絲,那篇寫的是順序,以及為什麼順序做反了是重工。
常見問題
螺絲頭下面的座面有漆,會比較容易鬆嗎?
在熊倉等 2013 年的初期實驗裡會。M4 大扁頭小螺絲在 0.2 mm 的橫向振動下,裸面在 750 與 1000 N 都不鬆,座面噴了 15 µm 拉卡漆的兩組都大幅鬆動;漆噴到 70 µm,0.1 mm 的振幅就開始鬆,試驗後漆面完全剝離。這只是一種漆、一種尺寸、軸力為拉伸最大荷重 14%–19% 下的結果。
漆越厚越容易鬆嗎?
這組實驗的方向是這樣:35 µm 開始鬆的振幅是 0.15 mm,70 µm 是 0.1 mm,70 µm 在 0.2 mm 時鬆得又快又完全。作者認為塗膜被面壓壓扁的量與膜厚成正比,振動時剝離造成大幅鬆動。論文沒有給安全膜厚的數字。
上了漆,扭力係數會變大還是變小?
這份論文答不了。15 µm 的兩組量測方向相反:一組裸面 0.257、漆面 0.343 以上;另一組裸面 0.326、漆面 0.264。作者寫明 K 的大小與鬆動的關係並不明確,所以不要拿這些值去改鎖緊扭力。
已經是塗裝件,要怎麼處理?
外觀用的漆鎖完再塗;需要防蝕就改用電鍍或不鏽鋼扣件,被鎖件塗裝時遮蔽承壓範圍(本站建議);非鎖在漆面上不可,就記錄並控制累積膜厚。鬆了以後可用對位線初步分辨是否有可見的回轉。增鎖是 2003 年留言板回答的建議,論文沒有測;遮蔽、膜厚檢驗與對位線是本站建議,來源沒有驗證。
參考資料
- 熊倉進、枝並隆太、細川修二(2013)—— 潤滑剤と塗膜が小ねじのゆるみに及ぼす影響(トラス小ねじのゆるみ特性),日本機械學會 2013 年度年次大會講演論文集 S113013
- ねじJAPAN 舊留言板過去記事(2003-12-11)—— ボルトのゆるみと塗装の影響
- 螺絲為什麼會鬆:兩件不同的事共用一個詞
- 一個扭力數字,背後假設了一組摩擦條件
- 「它通過振動試驗」這句話裡少了一個數字
論文全文由本站讀過,因 PDF 文字層亂碼,數字以 J-STAGE PDF 頁面影像核對。試驗條件、K 值、Scr、膜厚與定性結果照原文;標「目讀」的軸力為本站從圖 4、圖 5 讀出的概略值;14%–19% 與 1.27 倍為本站計算。「實際怎麼做」的順序是本站整理的建議,論文沒有驗證。留言板回答提到的 JR 總研報告與論文引用的汽車召回分析,本站未讀原文。
詢價
若螺絲要鎖在塗裝件上,請在詢價寫明被鎖件的塗裝種類、膜厚與座面是否遮蔽,以及扣件本身需要的表面處理;我們會依那些條件回覆選項。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com