 虎牌螺絲
螺絲膠是第二道鎖,牢不牢要看上膠製程:NASA 的一組 Junker 振動試驗裡,上了 Loctite 242 的螺絲平均只掉 42% 預力,是三組裡最好的,卻也最散,12 次裡有 3 次掉了八到九成
塗了螺絲膠,螺絲是不是就不會鬆?至少在 NASA 的地面試驗裡不是:國際太空站有一部分硬體把液態螺絲膠當成扣件的第二道鎖,但地面振動試驗裡,上了膠的接頭還是鬆了,詹森太空中心開始限制這種用法,太空站計畫則請 NASA 工程安全中心(NESC)查清楚它在什麼條件下可靠。2011 年公開的報告(NESC-RP-04-092)用 Loctite 242 與 271 做了一系列試驗,答案分成兩半:在其中一組橫向振動比較裡,上了膠的螺絲平均表現最好,但同一組的結果散得很開;另一組零預力試驗則量到,上膠方式、清潔、活化劑這些製程步驟都會改變膠本身的強度;本站要加一句,這些步驟做得對不對,通常無法從鎖好的螺絲外觀確認。這篇依序讀這份報告:它為什麼開始、為什麼先鎖住螺絲的是預力、拆下來量到的退出扭矩為什麼不適合單獨拿來判斷、哪些步驟真正改變結果、「平均最好也最散」那組數字,以及規範之間的矛盾和 NESC 最後的條件。閱讀約 10 分鐘。
一份因為地面試驗失敗才開始的評估
先說這份報告為什麼存在。依報告第 4 與第 6 節,國際太空站(ISS)有一部分硬體用液態螺絲膠(liquid locking compound,LLC)來滿足扣件的「第二道鎖」(secondary locking feature)要求; 第一道鎖是預力本身,螺絲膠固化後的作用是抵抗預力下降。地面振動試驗中,用螺絲膠組裝的接頭沒能防止鬆脫;報告寫道,這些失效與沒有照正確程序上膠、導致固化不完全有關。 詹森太空中心(JSC)的工程單位因此限制把螺絲膠當第二道鎖,特別是在安全關鍵的地方;太空站計畫則認為自己用起來可靠,希望知道在什麼條件下結果可以預期。評估計畫在 2004 年 4 月獲 NESC 審查委員會核准,最終報告在 2010 年 12 月提交,2011 年 3 月以 NASA/TM-2011-217068 公開。
報告第 7.1.2 節列出 JSC 在一批太空站外部載具硬體上找到的三個問題,幾乎就是後面試驗的題目清單:製造商的建造文件沒有指定上膠製程,也沒有把這一步標為關鍵步驟; 製造商的內部製程沒有要求在鈦合金襯套上先塗活化劑,這違反供應商的建議;這個用途沒有被專門當成第二道鎖做過資格驗證。報告也記載,JSC 人員觀察過該製造商技師為資格試驗做的組裝,評價很高,並認為那次試驗實際上可視為一次組裝後的驗證。報告另指出,多數防鬆螺帽是用 NASM 1312-7 的振動試驗驗證的,而防鬆襯套與螺絲膠都沒有。 報告的試驗只涵蓋 Loctite 242(中強度)與 271(高強度)兩種產品(Loctite 是 Henkel 的註冊商標),其他螺絲膠沒有評估。
先鎖住螺絲的,是預力
第一組試驗(報告稱 Phase Zero)就把順序講清楚了。螺絲鎖進鋁試塊裡的不鏽鋼螺紋襯套,一組上 Loctite 242,一組只上真空潤滑脂 Braycote 601,用 NASM 1312-7 振動,預定 8 分鐘,看得出鬆脫就提早停止;兩組用的襯套件號不同,所以比較的不只是膠與潤滑脂這一個變因。 上了 242、鎖到約 1,000 lb(約 4.4 kN)的三支,振動後劃線沒有移動;只上潤滑脂、同樣約 1,000 lb 的 N6 到 N10,在開始後 45 秒內就鬆出夾具。 但上了 242、只鎖到約 500 lb(約 2.2 kN,25 in-lb,約 2.8 N·m)的三支,一支轉動,另外兩支完全鬆出、掉出夾具。(鎖到約 2,000 lb 的那一組上膠樣本,因鋁隔套咬死,報告判為無效。)報告的結論是:較高的預力(也就是第一道鎖)更能抵抗振動鬆脫;在這組配置與約 500 lb 時,242 沒有提供鬆脫抵抗。這不是適用所有接頭的最低預力,Henkel 在附錄 B 也說,手鎖程度夠不夠要看應用。
後來的大批振動試驗也是同一個方向。報告表 7.7-2 以「30,000 次振動內不轉動」為通過:1/4-28 螺絲上 242、鎖 60 in-lb(約 6.8 N·m)、頭下不潤滑,142 支只有 77 支通過(約 54%,本站換算); 同樣上 242、鎖 105 in-lb(約 11.9 N·m)、頭下塗潤滑脂的 33 支全部通過。只上潤滑脂、同樣 105 in-lb 且頭下潤滑的兩組,11 支有 1 支、22 支有 0 支通過。 報告的判讀是:242 的表現至少與試過的防鬆襯套一樣好,而螺絲膠、自由旋合襯套與鎖定襯套三者,看來都隨預力提高而改善。要注意的是,這幾列的鎖緊扭矩與頭下潤滑條件同時不同,光看通過率分不出預力單獨的效果。螺絲膠是加在預力之上的東西,不是預力的替代品;鬆脫有兩種,這篇談的是其中「轉動鬆脫」那一種,兩者的差別本站在螺絲為什麼會鬆談過。
鎖緊的螺絲上,退出扭矩主要跟著鎖緊扭矩走
要知道螺絲膠固化得好不好,直覺的辦法是量退出扭矩。報告第 7.3 節發現這行不通。14 組配置、三種直徑,以 Johnson 三分之二法估計的降伏載荷為基準,分別鎖到 25%、50%、75%、100%,每排 8 支上膠、3 支只上潤滑脂當對照;這些試件都沒有經過振動或循環載荷。 鎖到 100% 時,十組 1/4 吋上膠試板之間的退出扭矩差異沒有達到通常的 0.05 顯著水準(p=0.084;這個分析沒有檢定上膠與潤滑脂的差別)。報告寫道,鎖緊扭矩是影響退出扭矩的壓倒性因素,並指出試件沒有經過振動,可能因此上膠與只上潤滑脂的螺絲之間看不出差異。
於是 NESC 換了一個量法:先鎖緊、讓膠固化,再用楔形夾具把預力卸掉,量膠本身的破斷扭矩。結果是在試驗條件內,初始預力對卸載後的破斷扭矩沒有顯著影響(教訓 LL-8:固化不是預力的函數), 但孔型有:同樣條件下,盲孔的破斷扭矩明顯低於通孔。第 7.5 節的敏感度試驗因此改在零預力下做,量的是 1/4-28 螺絲上膠本身的破斷扭矩,對照組平均約 14 in-lb(約 1.6 N·m)。 這個數字比試驗用的鎖緊扭矩小得多。本站據此認為,鎖緊接頭的退出扭矩不足以單獨證明膠已充分固化;報告則另外建議硬體開發者建立驗證固化充分的程序與試驗。
讓破斷扭矩變動的,是鎖好後看不出來的製程步驟
把預力拿掉之後,各個步驟的影響就看得見了。依報告第 7.5 節,在不鏽鋼襯套與 A286 螺絲上:
| 條件(零預力,Loctite 242) | 平均破斷扭矩(in-lb) | 樣本變異數((in-lb)²) |
|---|---|---|
| 對照(清潔、活化,84 支) | 14.6 | 6.1 |
| 襯套裡殘留舊膠、螺絲有活化 | 13.8 | 8.2 |
| 來料螺絲未清潔(有活化) | 13.2 | 4.3 |
| 襯套沾過 Braycote,再用 MEK 刷洗 | 12.3 | 15.7 |
| 乾膜潤滑(DFL)螺絲 | 7.9 | 24.3 |
乾膜潤滑的螺絲,平均破斷扭矩比對照少約 46%,變異數約是 4 倍(本站換算);報告特別寫道,比平均下降更值得注意的是變異的增加。其他結果依同一節: 不用活化劑,報告正文說平均少約 10%(兩組試驗都是),不過依圖 7.5-3 列出的平均值重算,降幅約 13% 到 15%;A286 上的攻牙孔,較緊的 H2 比 H4 的平均破斷扭矩高 14%,報告提醒其中一部分可能來自配合較緊; 通孔在 6 到 24 小時達到全強度,盲孔到 96 小時還在增加;在 90 °F、90% 相對濕度下,只塗螺絲的那組強度下降,內外螺紋都塗的那組不受影響。
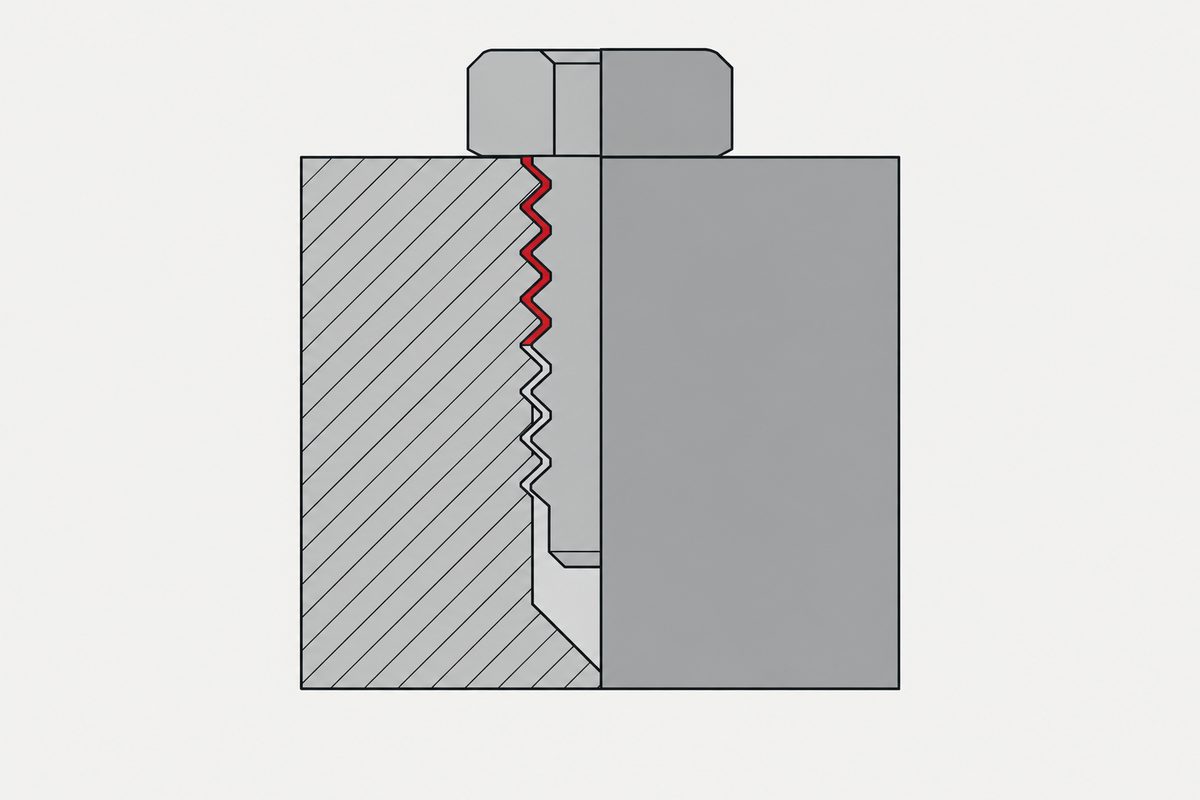
報告對這一組試驗的結論是:上膠方式是所有因子裡影響最大的,內外兩側螺紋都上膠的破斷扭矩較高,報告認為這看來是讓膠充分覆蓋所必需。附錄 B 收錄的 Henkel 技術回覆(2006 年)解釋了盲孔可能發生的情形: 只塗外螺紋就鎖進盲孔,被困住的空氣會把太多膠擠出去,覆蓋不足,膠開始交聯卻不會完全固化;Henkel 說這樣的接頭拆開時,螺紋上的白色粉末裡會混著膠原本的顏色,正確施用的則只剩白色粉末。這是 Henkel 給的觀察線索,不是報告訂的固化判準。 報告的盲孔重複試驗也留了一個沒解開的地方:其中一組無法重現先前的結果、變異很大,報告只寫有未知因素影響。
這些步驟有一個共同點:清潔做了沒、活化劑塗了沒、塗在哪一側、螺紋上有沒有乾膜潤滑,通常無法從鎖好的螺絲外觀確認(這是本站的提醒,試驗量的是扭矩,不是外觀)。而在這組試驗裡,它們改變的不只是平均值,也改變散布。
平均最好的一組,也是最散的一組
散布有多大,附錄 F 的 Junker 試驗給了最清楚的數字。這是一台施加橫向往復位移的試驗機(DIN 65151),條件是 1/4-28 UNJF-3A 螺絲鎖進螺紋襯套、目標預力 2,400 lbf(約 10.7 kN,約為螺絲降伏載荷的 66%;各次實測初始預力 2,315 到 2,385 lbf)、15 Hz、偏心設定 0.12 吋, 每種配置做 12 次,比較 2,300 次後預力掉了百分之幾。所有組別的頭下與墊圈都塗 Braycote;上膠那組先在螺絲與襯套噴活化劑、乾 5 分鐘,滴 2 到 3 滴 242 蓋滿兩側螺紋,固化 24 小時再試。
| 配置 | 12 次的預力損失(%) | 平均 | 樣本變異數(百分點²) |
|---|---|---|---|
| 標準襯套+Braycote 潤滑脂 | 12 次都是 100 | 100 | 0 |
| 鎖定襯套+Braycote 潤滑脂 | 95, 99, 89, 91, 90, 93, 94, 52, 95, 86, 82, 99 | 88.8 | 159 |
| 標準襯套+Loctite 242 | 91, 89, 22, 39, 44, 24, 22, 15, 23, 81, 28, 22 | 41.7 | 814 |
在這組配置與條件下,依平均,242 明顯最好,報告的結論也是如此。但 814 的變異數換成標準差約 28.5 個百分點,是鎖定襯套那組(約 12.6)的兩倍多(本站換算)。拆開來看,上膠的 12 次裡有 9 次掉 15% 到 44%,另外 3 次掉 81%、89%、91%,跟鎖定襯套那組差不多。
用一個假設的門檻看這個差別:假設某個接頭最多容許掉一半預力(50% 是本站假設的門檻,不是報告的判準),上膠那組 12 次有 9 次在線內、3 次在線外;鎖定襯套那組 12 次沒有一次在線內,最好的一次也掉了 52%。 所以平均值說的是「在這組試驗裡,上膠通常比較好」,個別值說的是「上膠的某幾次,損失和鎖定襯套那組重疊」,平均值不能保證每一顆都留下足夠的預力。報告沒有解釋這 3 次為什麼特別差;它們是不是來自前一節那些製程步驟,本站無法從報告判斷。 附錄 F 表 4 另記一筆:242 配置中的試驗編號 29,螺絲在第 2,324 次循環斷裂;表 5 用的是第 2,300 次時的資料。
規範自己就講得不一樣
如果製程會影響結果,下一個問題是製程照哪一份文件走。以下是報告對當時版本的比對,其中一部分差異出自品質試驗用試件的製作條款,不代表現行的通用安裝規定。報告附錄 H 比對了三份規範(MIL-S-22473E 已於 2004 年取消,MIL-S-46163A 自 2001 年起不再用於新設計):MIL-S-22473E 對上膠位置的指示模糊;MIL-S-46163A 要求螺帽與螺栓兩側都塗;ASTM D5363-03 只把膠塗在螺栓上,再把螺帽旋過膠層,讓兩側都沾到。 三份都沒有把不鏽鋼或鈦列為適用材料,而 MIL-S-46163A 指定的 F 級底劑,Henkel 說早在 1995 年 6 月就停產了。
承包商的文件也各說各話。附錄 I 比對了五份來自太空站製造據點的上膠文件:Rockwell 1985 年的文件要求鈦件省略 Grade T 底劑;Boeing Huntington Beach 2004 年的文件把螺絲膠限在直徑 1/4 吋及以下的飛行硬體,並允許與二硫化鉬乾膜潤滑並用。最後這一項,與 Henkel 的意見和本報告不建議在乾膜上使用的結論不同。 NESC 還到一處進行太空站重工的廠商現場觀察:一位受過課堂訓練的技師示範上膠時沒有塗底劑或活化劑,他的理解是示範用的螺栓螺帽是新的,不需要那瓶「清潔劑/底劑」。這只是一次示範觀察;報告認為,它反映出對活化劑真正用途(讓惰性金屬上的膠能固化)的說明與理解都不完整。
NESC 的結論:可以當第二道鎖,前提是製程
報告的建議 R-1 寫的是:接受 Loctite 242 與 271 作為太空站硬體的第二道鎖,前提是已經建立能讓它在所施用的基材上充分固化的上膠製程。R-2 把這個前提拆成七項:
- 建立驗證固化充分的程序與試驗;
- 上膠前、中、後都要防止污染;
- 在惰性或低活性基材(例如不鏽鋼、鈦)上使用活化劑,而且內外兩側零件都要塗;
- 測定會使用螺絲膠的扣件系統的扭矩—預力關係,範圍要超過安裝所需的載荷(報告舉的典型安裝水準是扣件承載能力的 50%–75%);
- 內外兩側螺紋都要上膠;
- 上膠前清潔並活化內外兩側表面;
- 螺紋任一側有乾膜潤滑時,不要使用螺絲膠。
R-3 則建議 NASA 總工程師室依這份報告修訂 NASA-STD-6016 中液態螺絲膠那一節。報告的教訓 LL-1 把整份報告縮成一句:螺絲膠充分固化時,提供的第二道鎖至少與 prevailing torque 型防鬆扣件一樣好。關鍵字是「充分固化時」。
從螺絲這一側帶得走的幾件事
以下是本站的讀法,不是報告寫給一般使用者的建議;報告的建議對象是 NASA 的工程單位,適用範圍也只到 Loctite 242 與 271。
- 先確定預力,再談第二道鎖。Phase Zero 與 NASM 1312-7 的振動試驗在所試範圍內顯示,預力越高越不容易鬆(部分配置的扭矩與頭下潤滑同時不同,分不出預力單獨的效果);在 Phase Zero 那組約 500 lb 的配置裡,螺絲膠沒能補回預力不足。預力怎麼受摩擦與鎖緊方法影響,見一個扭力數字,背後假設了一組摩擦條件。
- 圖面上寫「上螺絲膠」不夠,要寫製程。塗在哪一側、要不要活化劑、清潔方式、固化多久才能受載,報告裡的規範與承包商文件都寫得不一樣,而這些正是改變結果的步驟。
- 螺絲到貨時的表面狀態,是製程的一部分。Henkel 在附錄 B 的 2006 年回覆把鍍層、陽極處理鋁與鍍鋅鋼都列為惰性表面,說底劑能讓膠在室溫 24 小時內完全固化,不用時可能要久得多;多數螺絲膠建議無油表面,含亞硝酸鹽的防鏽劑可能抑制固化;乾膜潤滑上的強度掉得最多、也最散。所以採購規格寫明表面處理與是否上油,會直接影響後面的上膠製程。
- 看平均,也看散布。Junker 那組 41.7% 的平均是真的,12 次裡 3 次掉到八、九成也是真的。比較防鬆方法時,試驗條件怎麼影響結論,見「它通過振動試驗」這句話裡少了一個數字。
回到標題:螺絲膠是第二道鎖,這份報告沒有否定這件事,它補上的是那句話的後半段。這道鎖牢不牢,很大一部分取決於上膠前後的製程,而那些步驟做得對不對,鎖好之後通常看不出來。
這頁不能說的
頁首的圖是盲孔覆蓋不足的概念示意,膠「上半段有、下半段沒有」的整齊分界不是報告觀測到的分布。本頁只談 Loctite 242 與 271,報告沒有評估其他螺絲膠,也沒有試驗預塗型(pre-applied)螺絲膠;Henkel 提到的較新產品,報告只轉述一句說明,沒有試驗資料。 各試驗的組合不同,包括航太規格的 A286 扣件、不鏽鋼螺紋襯套,以及鋁、A286 或 15-5 PH 不鏽鋼母材,結果不能直接套到碳鋼鍍鋅螺絲或其他材料與表面處理。 Junker 上膠組 3 次特別差的原因,報告沒有解釋,本頁不推定;熱真空浸置試驗的組內變異係數高達 25%,報告也只說有未知因素。 報告的表 7.7-2 標題寫 0.250-28,但其中第 6 組依表 7.7-1 是 0.164-32,本頁依表 7.7-1 敘述。表 7.7-1 與附錄 F 的表 5 在 PDF 中是影像,本站依渲染頁面逐格抄錄;表 7.7-2 可直接擷取文字,並與原表核對。Henkel 的說法是附錄 B 收錄的 2006 年回覆,不一定反映現行產品資料。 表中的預力損失百分比、平均與變異數是報告數值;英制與公制換算、標準差、約 46% 的降幅、通過率與倍數是本站計算;50% 的容許門檻是假設值。「從螺絲這一側帶得走的幾件事」是本站的讀法,不是 NASA 的要求。
這一篇不屬於六步中的任何一步。它橫跨各步,或者發生在組裝之後。導致它的那些決定是在哪裡做的,見指定一顆螺絲,那篇寫的是順序,以及為什麼順序做反了是重工。
常見問題
塗了螺絲膠,螺絲就不會鬆嗎?
不一定。NASA 工程安全中心的報告 NESC-RP-04-092 裡,上了 Loctite 242 但只鎖到約 500 lb 預力的三支螺絲,振動試驗中一支轉動、兩支完全鬆出。這是該組配置的結果,不是通用的最低預力;報告的結論是預力才是第一道鎖,螺絲膠是加在上面的第二道鎖,而在所試範圍內,預力越高,有沒有上膠的接頭看來都越能抵抗鬆脫。
螺絲膠比防鬆襯套好嗎?
在這份報告附錄 F 的試驗條件與配置下,平均而言是。Junker 橫向振動 2,300 次後,上了 242 的 12 次平均掉 41.7% 預力,鎖定襯套加潤滑脂平均掉 88.8%,標準襯套加潤滑脂全部掉光。但上膠那組從 15% 到 91%,樣本變異數 814(百分點²),是三組裡最散的;12 次裡有 3 次掉了 81% 到 91%。
哪些因素最會讓螺絲膠失效?
報告的零預力試驗中,影響最大的是上膠方式:內外兩側螺紋都上膠的破斷扭矩較高;Henkel 的回覆說,盲孔只塗螺絲時被困住的空氣可能把膠擠出去,導致固化不完全。乾膜潤滑的螺絲平均破斷扭矩只有對照的一半左右、變異數約 4 倍;不用活化劑,報告正文說平均少約一成(依圖表平均值重算約 13% 到 15%);沾過潤滑脂的襯套即使清洗過,變異也明顯增加。
可以用退出扭矩檢查螺絲膠有沒有固化嗎?
在鎖緊的螺絲上很難。報告第 7.3 節在未經振動的試件上發現,鎖到估計降伏載荷的 100% 時退出扭矩主要隨鎖緊扭矩變動,報告也指出,可能因為試件沒有經過振動,上膠與只上潤滑脂的螺絲之間看不出差異;要量膠本身,NESC 改用楔形夾具先卸掉預力。本站據此認為,退出扭矩不足以單獨確認充分固化;報告另外建議硬體開發者建立驗證固化充分的程序與試驗,本身沒有給出一個通用的方法。
鍍鋅螺絲可以直接上螺絲膠嗎?
這份報告沒有試驗鍍鋅螺絲,但給了一個提醒:附錄 B 中,Henkel 的技術回覆把鍍層與鍍鋅鋼列為惰性表面,說明底劑(活化劑)的作用是讓膠在這類表面上於室溫 24 小時內完全固化;不用時,不鏽鋼上可能要兩到三週,時程高度不可預測。這是 2006 年的回覆。本報告沒有提供鍍鋅螺絲的直接試驗結果,實際製程仍須依產品資料與自己的試驗確認。
參考資料
- Dube, M. J., & Gamwell, W. R.(2011)Performance Characterization of Loctite® 242 and 271 Liquid Locking Compounds (LLCs) as a Secondary Locking Feature for International Space Station (ISS) Fasteners. NASA/TM-2011-217068, NESC-RP-04-092
- 螺絲為什麼會鬆:兩件不同的事共用一個詞
- 螺絲膠解決的是哪一種鬆:兩種失效,它只擋得住一種
- 「它通過振動試驗」這句話裡少了一個數字
- 一個扭力數字,背後假設了一組摩擦條件
試驗資料與結論來自 NESC-RP-04-092 第 1、4、6 節,第 7.1、7.2、7.3、7.4、7.5、7.7.1、7.7.2、7.7.3、7.7.4 節,第 8 節的觀察、發現與建議,第 11 節的教訓,附錄 B 的 Henkel 回覆,附錄 F 的 Junker 試驗報告(D. P. Hess,2007 年 7 月),以及附錄 H、I 的規範與製程比對。表 7.7-1 與附錄 F 表 5 在 PDF 中是影像,本站逐格抄錄。預力損失百分比、平均與變異數是報告數值;英制與公制換算、標準差、約 46% 的降幅、通過率與倍數是本站計算;50% 的容許門檻是假設值;「從螺絲這一側帶得走的幾件事」是本站的讀法,不是報告的建議。
詢價
如果您的組裝製程會在螺絲上塗螺絲膠,詢價時請一併寫明需要的表面處理,以及螺紋上允許與不允許的殘留物(油、防鏽劑、乾膜潤滑),供我們逐案確認供應條件。螺絲膠的種類、活化劑與上膠方式,需要由您依自己的製程與試驗決定。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com