 虎牌螺絲
3D 列印的螺絲柱:同一支塑膠自攻螺絲,拉拔力只有射出件的七到八成
有人在 Yahoo!知恵袋問:3D 列印的零件要鎖 M3,孔印成 3.5 mm,螺絲只會空轉。這題的第一個答案很簡單,孔比螺絲大。比較難的是下一題:孔做對了,列印件到底撐得住多少?2023 年 Paderborn 大學的 Moritzer 與 Held 拿 PA12 螺絲柱,用 FDM 與 SLS 各印三個方向,跟射出成形柱比。拔螺紋時列印柱只有射出件的 70–80%,列印方向幾乎沒差;改成拉整個柱子,FDM 直立印的只剩 50–60%,而且是從兩層之間裂開。閱讀約 9 分鐘。
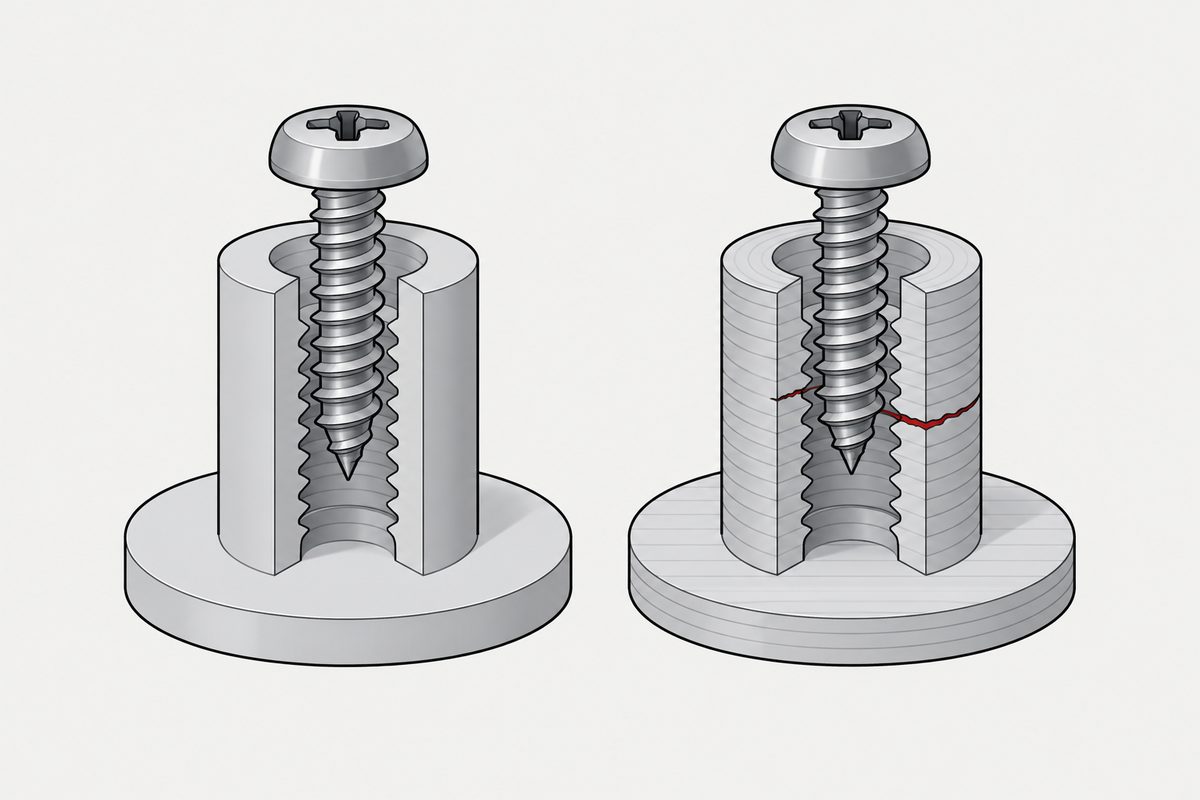
一個 3.5 mm 的孔,一支 M3 的螺絲
2026 年 6 月 9 日,Yahoo!知恵袋的 DIY 版有人貼了一個 3D 列印的零件,說買了 M3 螺絲要固定它, 結果螺絲「クルクル空回りするだけ」(只會一直空轉)。孔是照 3.5 mm 畫的,一路貫通到底。
七則回答裡,有人直接算給他看:M3 的外徑約 3 mm,3.5 mm 的孔當然空轉,用 M3 的話孔要做到 2.5 mm 左右。 其他人給的路線各不相同:熱壓入插件(インサートナット)、在側面開一個放螺帽的槽、買 M4 和絲攻自己攻牙、改用木螺絲配 φ2 的下穴。 最佳解還補了一句跟材料有關的話:一般設定印出來的 FDM 件裡面是空的,填充太稀的話,連插件都咬不住。
同一個網站 2014 年也有一題,發問者要鎖 M2 到 M3,擔心直接印母螺紋做不好、攻牙又怕強度不夠。 當時的最佳解用 MakerBot 印 ABS,做法剛好相反:M3 開 4 mm 的孔硬鎖進去,理由是那台印表機精度差、孔會印小; 孔在列印時就做出來,周圍會有一圈外殼(shell),回答者認為這樣螺絲孔應該有一定的強度,但沒有跟後鑽的孔比過。發問者最後用 2.5 mm 的孔鎖 M2.6,回報強度夠用。
兩題放在一起看,問題有兩層。第一層是孔徑:畫的尺寸跟印出來的尺寸可能不同,2014 年那位把原因歸到印表機的精度。 第二層沒有人回答:就算孔做對了,螺絲直接鎖進列印件,跟鎖進射出件比起來差多少,跟怎麼擺著印有沒有關係。 第二層有一篇論文正面量過。
論文怎麼測
Moritzer 與 Held 在德國 Paderborn 大學塑膠技術研究室(KTP)做這個題目,屬於德國工業聯合研究計畫 IGF 21.902N。 他們的出發點是:射出成形件直接鎖螺絲(direct screwing,螺絲自己在塑膠裡擠出母螺紋)有德國焊接協會的 DVS 2241 指引可循,列印件沒有;而研究室先前用 FDM 印 ABS 柱子的試驗已經看到,指引不能原封不動搬過來。
| 項目 | 條件 |
|---|---|
| 材料 | 未補強的 PA12(尼龍 12),依 ISO 291/ISO 1110 加速調濕到 23 °C、50% RH |
| 製程 | FDM(熔融擠出)、SLS(雷射燒結),對照組為射出成形 |
| 列印方向 | 0°、45°、90° 三種 |
| 螺絲 | Arnold REMFORM II HS、EJOT EVO PT(兩種塑膠用自攻螺絲) |
| 直徑 | 主試驗 6 mm;5 mm 與 4 mm 為比較試驗 |
| 設備 | Desoutter ERS12 鎖付機(最大 12 N·m)、Zwick Roell 萬能試驗機 |
柱子尺寸照 DVS 2241 的建議,而且刻意取在下限側,確保每一支都鎖得進去。DVS 2241 原本是給射出成形件的指引,論文拿它當比較基準,並沒有驗證它就是列印柱該用的尺寸。所有尺寸都以螺絲公稱直徑 d1 的倍數表示:
| 參數 | DVS 2241 建議 | 論文採用 | d1 = 3 mm 時(本站代入) |
|---|---|---|---|
| 底孔徑 | (0.8–0.9) × d1 | 0.9 × d1 | 2.4–2.7 mm |
| 鎖入長度 | ≥ 2 × d1 | 2.5 × d1 | ≥ 6 mm |
| 柱外徑 | ≥ 2 × d1 | 2 × d1 | ≥ 6 mm |
| 孔口退讓深度 | ≈ 0.4 × d1 | 0.4 × d1 | 約 1.2 mm |
拿知恵袋那題來對:3.5 mm 是 3 mm 的 1.17 倍,孔比螺絲本身還大,這支 M3 沒有材料可以擠出母螺紋。 回答裡說的 2.5 mm 落在 0.8 到 0.9 倍的區間裡。不過要注意,這張表是給塑膠專用自攻螺絲用的, 它的牙型角比公制牙窄(論文寫 30° 以下,公制是 60°),拿 M3 機械牙直接套這個孔徑,並不在論文的試驗範圍內。
兩種拉法,兩個答案
論文把強度分成兩種量。拉拔力是從柱子端面頂住、把螺絲往外拔,受力集中在螺絲剛擠出來的那段母螺紋,柱身本身幾乎不受力。 構件強度是改從柱子底部的凸緣施力,整根柱子連同層與層之間的接合一起受拉。
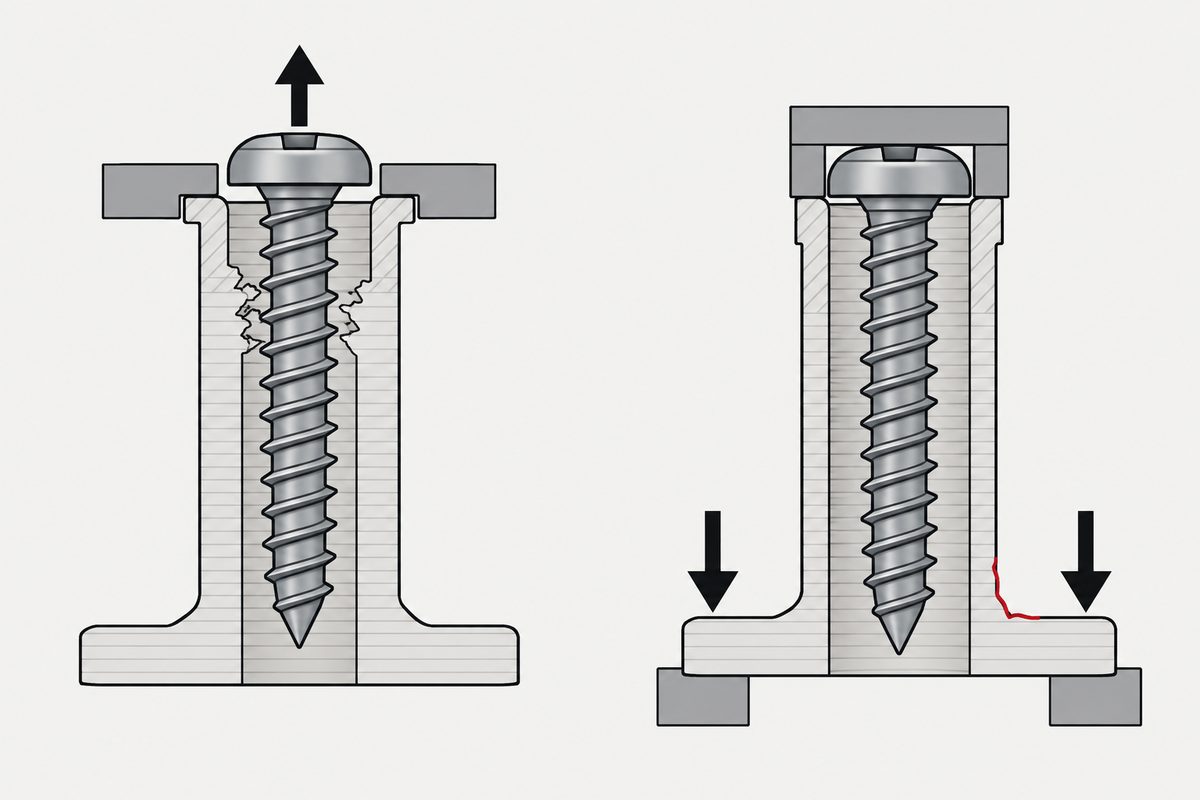
| 試驗 | FDM | SLS | 壞在哪裡 |
|---|---|---|---|
| 拉拔力(拔螺紋) | 約 70–80%,方向差很小 | 約 70–80%,方向差很小 | 全部是螺紋被拔出,柱子完好 |
| 構件強度,90° | 約 70–80% | 約 70–80%,各方向差很小 | FDM 一般破斷;SLS 各方向都是一般破斷 |
| 構件強度,45° | 介於兩者之間 | FDM 兩層之間脫層 | |
| 構件強度,0° | 約 50–60% | FDM 兩層之間脫層 |
拉拔力跟方向無關,論文給的解釋是螺紋的幾何:螺旋牙在成形時把材料推過層與層的邊界, 而且一圈牙橫跨好幾層,沒有任何一層可以單獨被剝開。這是作者提出的「一種解釋」,不是另外量出來的。
構件強度就不一樣了。FDM 的 0° 柱子只剩射出件的 50–60%,壞法是兩層之間分開; 破壞的位置多半在柱管與凸緣的交界處。論文把這個交界列為之後改形狀時要補強的重點,但這篇本身沒有測補強後的結果。
0° 和 90° 差在層的方向
論文的定義是:0° 柱子的層面跟受力方向垂直,所以有脫層的可能;90° 柱子的層面跟受力方向平行,論文認為不會發生脫層; 45° 介於兩者之間。這裡的受力方向就是螺絲的軸向。
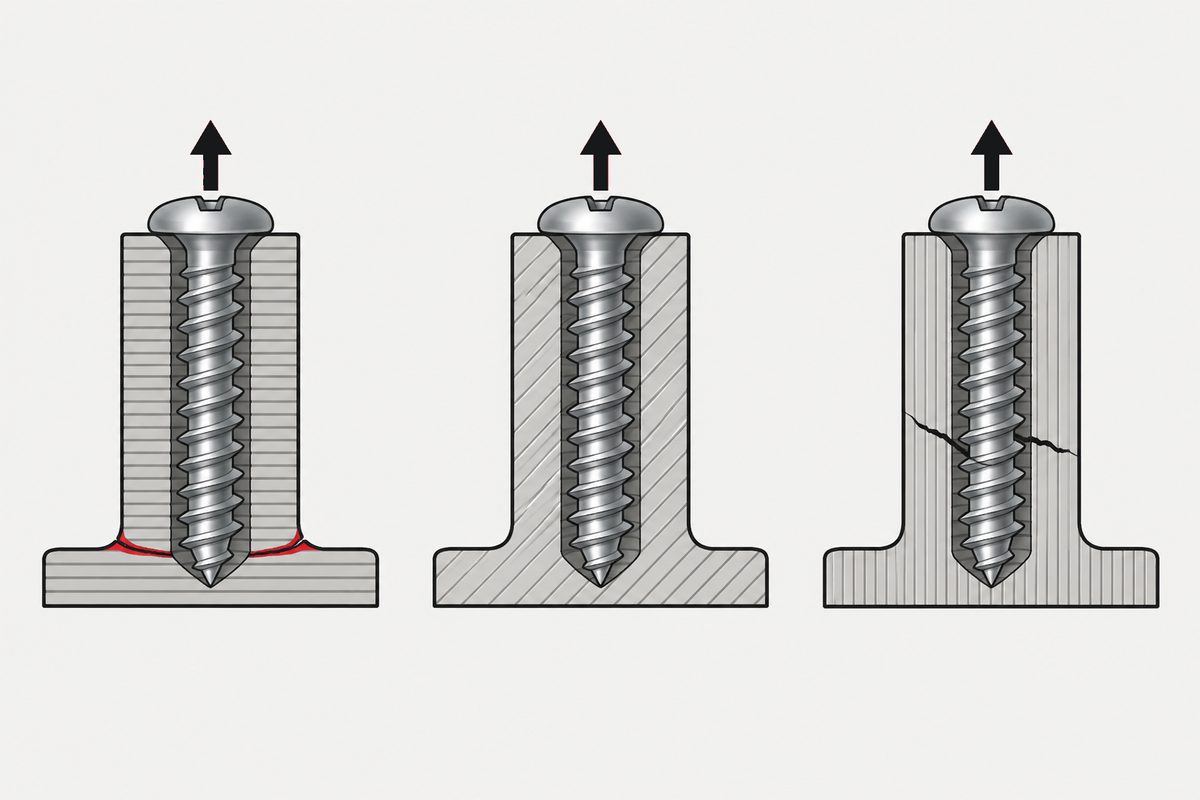
換成桌上型印表機的說法(本站依論文文字推的,論文的方向示意圖本身沒有讀到):柱子直立在平台上印, 層一圈一圈往上疊,每一層都跟螺絲軸垂直,這就是 0°。 柱子躺著印,層沿著螺絲軸的方向延伸,才是 90°。
SLS 為什麼沒有方向差?論文的說法是:FDM 一條條擠出的線在件上留下清楚可分的層,層與層之間可以分開; SLS 是粉末燒結,層與層幾乎分辨不出來,接近等向性。所以作者把結論修正為:強度掉多少,不只看方向,還要看製程本身有多不等向。
鎖緊扭矩低約兩成:列印柱更早鎖過頭
直接鎖付有兩個扭矩:螺絲頭貼到座面那一刻的鎖入扭矩 TS,以及繼續轉到柱子破裂、牙被剪掉或螺絲斷掉時的破壞扭矩 TO。 DVS 2241 的鎖緊扭矩取兩者之間:TT = TS + (1/3 到 1/2) × (TO − TS),這篇取 1/2。 每個條件主試驗做 5 次、比較試驗做 3 次,用平均值算。
| 螺絲 | 方向 | FDM | SLS | 射出成形 |
|---|---|---|---|---|
| REMFORM II HS | 90° | 5.00 | 4.43 | 6.38 |
| 45° | 5.16 | 4.34 | ||
| 0° | 5.21 | 4.33 | ||
| EVO PT | 90° | 4.24 | 4.93 | 6.77 |
| 45° | 4.26 | 4.34 | ||
| 0° | 4.50 | 3.87 | ||
| 相對射出成形 | REMFORM 78–82%;EVO PT 63–66% | REMFORM 68–69%;EVO PT 57–73% | 100% | |
論文的概括是列印柱的鎖緊扭矩「約低 20%」,意思是同樣的鎖付機設定,在列印柱上會更早越過破壞點。 本站把整張表(含 5 mm、4 mm)都換算過,個別點從 56% 到 99% 都有, 「約低兩成」是作者的概括,不是算術平均:本站把這 36 個比例直接平均,約為射出件的 73%。不能拿「兩成」直接打八折。方向之間的差距小,0° 常常是最高的那一個。
熱的時候接近,冷的時候拉開
射出柱的表現跟預期一樣:70 °C 變弱,−40 °C 變強。列印柱不照這個走。70 °C 時,FDM 柱的拉拔力是射出柱的 80–100%, 構件強度是 80–110%,有幾個點還超過射出件。−40 °C 時差距拉大:論文原文寫「a deviation of 60 % -70 %」,本站依上下文讀成 SLS 柱的拉拔力約為射出柱的 60–70%,但這句也可能指差距本身,從文字無法完全確定,圖中的數值本站讀不到。論文明確說的是:列印柱在低溫下沒有像射出柱那樣變強,拉拔力反而下降。
作者的推測是:列印件的層間主要靠表面擴散接合,高溫下擴散變活躍,層間反而撐得比較好; 低溫下材料變脆,多孔、不等向的結構裡到處是缺口,應力集中吃掉了材料變硬的好處。這段是作者的推論,論文用的字是「is assumed」。
另外要注意試驗的覆蓋範圍:70 °C 的拉拔力圖只有 FDM 與射出件,−40 °C 的拉拔力圖只有 SLS 與射出件,不是每個組合都測了。
實際怎麼做
- 孔要比螺絲小。 塑膠用自攻螺絲的底孔,DVS 2241 給的是螺絲直徑的 0.8 到 0.9 倍,3 mm 的螺絲就是 2.4 到 2.7 mm。 比螺絲大的孔,就是知恵袋那題的結果。要用公制機械牙,回答裡提到的路線有攻牙、熱壓入插件、側面開槽放螺帽、通孔配長螺絲加螺帽,這篇論文都沒有測。
- 量印出來的孔,不要信 CAD 上的數字。 兩題知恵袋的回答者都提到印出來的孔會跟設計值不同,2014 年那位還因此把 M3 的孔畫到 4 mm。 回答裡明確提到的原因是印表機的精度;偏差有多大,本站沒有數據,實印一個試片去量比較可靠。
- 柱子留夠肉。 DVS 2241 給射出件的建議是鎖入長度至少 2 倍直徑、柱外徑至少 2 倍直徑,論文的列印柱也照這個做;這是起點,不是論文驗證過的列印柱下限。最佳解提醒的事也算在這裡:填充太稀,螺絲周圍沒有材料可擠。 論文沒有報告填充率與層高,所以本站不給填充率的數字。
- 受力會拉到整個零件時,FDM 柱子躺著印。 如果負荷只是把螺絲往外拔,方向影響很小;如果負荷會透過柱子傳到零件本體(例如零件吊在螺絲上), 直立印的 0° 柱子在論文裡只剩 50–60%,躺著印的 90° 是 70–80%。這是 PA12、論文那組柱形與螺絲的結果,材料或列印參數不同要自己再驗證。論文裡的 SLS 柱,方向的差別幾乎消失。
- 鎖付機的扭矩上限另外定。 不要沿用射出件的設定。在實際印出來的柱子上各鎖到破壞幾支,記下鎖入扭矩與破壞扭矩,用 TS + (1/3 到 1/2)(TO − TS) 算出鎖緊扭矩。 論文的數據顯示列印柱的窗口落在比射出柱低的位置,而且隨螺絲型號與製程變化。
- 會在低溫用的零件,不要拿常溫數據推。 論文在 −40 °C 下,射出件變強、SLS 列印柱的拉拔力沒有跟著變強,差距拉大(原文「a deviation of 60–70%」,本站讀成約為射出件的 60–70%)。
熱熔螺母的孔徑與排料,見熱熔螺母會排開一塊體積; 直接印母螺紋要留多少餘隙,見螺紋的餘隙,大約是一層的八分之一; 射出柱的環向應力、牙型角與鬆弛,見螺絲鎖進塑膠:先壞的是柱子。
這一頁不能下的結論
論文只測未補強的 PA12,結果不能直接套到 PLA、PETG 或 ABS。螺絲是兩款 4 到 6 mm 的塑膠用自攻螺絲, M3 機械牙、更小的螺絲、熱熔螺母與攻牙都不在試驗裡。論文沒有報告 FDM 的填充率、層高與噴嘴溫度, 所以 70–80% 是那一組列印參數下的結果,不是列印件的固定折減係數。 溫度效應與方向差異的機制說明都是作者的推論。本站讀的是 Research Square 上的預印本,期刊版(Welding in the World)的內文沒有讀到,數字若有修訂以期刊版為準。 DVS 2241 原文本站也沒有讀,柱子尺寸只引論文 Table 1;那組尺寸在論文裡是比較基準,不是驗證過的列印柱設計規範。 溫度試驗是論文所說的「示範性」試驗,拉拔力在 70 °C 只測 FDM、在 −40 °C 只測 SLS。 論文沒有交代強度試驗的樣本數與離散程度,文中的「significant」不一定是統計檢定的意思;PA12 的牌號、印表機與多數製程參數也沒有寫,要照做重現有困難。
這一篇屬於第 1 步,母材。完整的順序是母材、牙、頭型、驅動、表面處理、文件;至於為什麼順序做反了是重工而不是微調,見指定一顆螺絲。
常見問題
3D 列印件的孔印 3.5 mm,為什麼 M3 螺絲鎖不住?
因為孔比螺絲大。M3 的外徑約 3 mm,3.5 mm 的孔裡沒有材料可以讓螺絲擠出或咬住母螺紋。塑膠用自攻螺絲的底孔,DVS 2241 建議是螺絲直徑的 0.8 到 0.9 倍(Moritzer 與 Held 2023 論文 Table 1 引用),3 mm 的螺絲就是 2.4 到 2.7 mm;印出來的實際孔徑要另外量。
自攻螺絲直接鎖 3D 列印件,強度比射出件差多少?
依 Moritzer 與 Held 2023 年對 PA12 的試驗,把螺絲從柱子拔出來的力,FDM 與 SLS 列印柱都約為射出柱的 70–80%,列印方向影響很小。若負荷拉到整根柱子,FDM 直立印(0°)的只剩 50–60%,從兩層之間裂開;躺著印(90°)的是 70–80%。
列印的螺絲柱要怎麼擺著印?
看負荷走哪裡。只把螺絲往外拔,方向差很小;負荷會透過柱子傳到零件時,論文的 PA12 FDM 柱子躺著印(層面平行於螺絲軸)比直立印強;材料、柱形或列印參數不同要另外驗證。上述對應是本站依論文對 0° 與 90° 的文字定義推得的。論文的 SLS 柱各方向差別很小。
列印柱的鎖緊扭矩可以照射出件設定嗎?
不行。論文量到列印柱的鎖緊扭矩約低 20%,個別條件從射出件的 56% 到 99% 都有,同樣的設定在列印柱上會更早鎖過頭。要在實際印出的柱子上量鎖入扭矩與破壞扭矩,再取兩者之間的 1/3 到 1/2。
參考資料
- Moritzer, Held(2023)—— Characterization of additively manufactured parts for direct screwing,Research Square 預印本,CC BY 4.0(本站讀的版本)
- 同篇期刊版:Welding in the World 67(12): 2835–2847(2023)
- Yahoo!知恵袋(2026-06-09)—— 3D 列印件的 3.5 mm 孔,M3 螺絲只會空轉;本篇的起點與七則回答
- Yahoo!知恵袋(2014-05-31)—— 3D 列印成形件的螺絲孔,M2~M3 該怎麼做
- DVS 2241-1(2017)Direktverschraubung von Bauteilen aus thermoplastischen Kunststoffen —— 本站未讀原文,柱子尺寸引自上列論文 Table 1
- 螺絲鎖進塑膠:先壞的是柱子,不是螺絲
論文全文(預印本)由本站讀過,試驗條件、柱子尺寸、鎖緊扭矩與強度比例照原文;列印/射出的扭矩比例、d1 = 3 mm 的代入值,以及 0°/90° 對應到直立/躺著印,是本站的計算與解讀。兩則知恵袋貼文於 2026-10-05 讀過全文。
詢價
若要在 3D 列印件或塑膠件上直接鎖螺絲,請在詢價寫上材料、製程(FDM、SLS 或射出)、柱子的孔徑與外徑,以及螺絲要承受的負荷方向;我們會依那些條件建議螺絲型式與長度。
詢價
告訴我們品項與數量,我們會回覆可行性、交期與價格。
或直接來信 sales@tigerfasteners.com